Ремонт пневматики
Краткий курс по пайке металлов. Паяльники, флюсы, припой. Маленькие хитрости.
Среди вопросов по ремонту и апу в данном разделе форума нередко попадаются просьбы подсказать, как вылечить (собрать, скрепить, усилить и т. д) некое нечто, изготовленное из металла, но при этом нечто такое, при работе с чем невозможно применить винты, заклепки или сварку. Собственно отсюда и вопросы.
Они заставили меня однажды задуматься: а почему народ столь редко вспоминает о таком простом и надежном (хотя и не универсальном) способе, как обыкновенная пайка? Возможно потому, что у многих понятия "паяльник" и "припой" ассоциируются или с радиотехникой, где применяют маломощные паяльники вольт на 25, или с капризными раскаленными шариками, похожими на ртутные, которые, сколько в них ни тыкай жалом, никак не желают смачивать поверхность обрабатываемого металла и равномерно по нему растекаться. Гиморно это и грязно, шпаклевка получается какая-то, да и соединение выходит хреновое, корявое и слабое, ну его фтопку.
В связи с этим я решил написать нечто вроде "краткого курса" о пайке металлов легкоплавким свинцово-оловянным припоем, потому что опыт у меня в этом деле, без дурацкой скромности, очень большой. И вот написал. Надеюсь, эта работа окажется кому-то полезной.
Кое-что из полезных ссылок (спасибо коллегам)...
www.chipmaker.ru http://www.chipmaker.ru/index.php?showtopic=1547&st=0 www.chipmaker.ru www.chipmaker.ru
www.chipmaker.ru
www.chipmaker.ru www.chipmaker.ru
Прежде всего, определимся, для каких случаев подходит метод лужения и пайки оловянным припоем.
Допустим, нам нужно соединить 2 миниатюрных металлических детали, а отверстия в них сверлить по какой-то причине нельзя. Удачным решением в этом случае может стать имено пайка.
Или, например, мы скрепили "навечно" заклепками пару стальных полосок, и опасаемся, что соединение со временем разболтается (например, от вибрации или отдачи). Если его пропаять, проблема будет решена раз и навсегда.
Выкручивается винт или вываливается штифт, который должен сидеть в своем отверстии "бессменно" - опять выручат паяльник и оловяный припой.
Болтается "башка" гамовского поршня, и нас это раздражает - то же самое: стык недолго пропаять.
Нужно заделать в этом поршне отверстие - нет ничего проще. Прекратите вопить "где взять этот чертов поксипол?!", и не суйте туда, христа ради, гвозди и щепки на эпоксидке  . Запаять отверстие куда правильнее, а займет это от силы 10 минут, включая время на разогрев паяльника.
Выпекаете "булку", и возникли проблемы с фиксацией каких-то деталей самодельного механизма, передающего усилие на родной СМ - возможно, в вашем случае это решаемо тем же способом.
Необходимо надежно, и притом - без кропотливой и небезопасной для детали сверловки/нарезки резьбы прикрепить шайбу на торец латунного накопителя - решение, опять-таки, "наплаву"...
Кроме того, бывает необходимость защитить мелкую деталь от коррозии - опять же, покрытие ее поверхности оловом может оказаться отличным вариантом.
С помощью хорошего паяльника и качественного флюса для пайки можно творить чудеса.
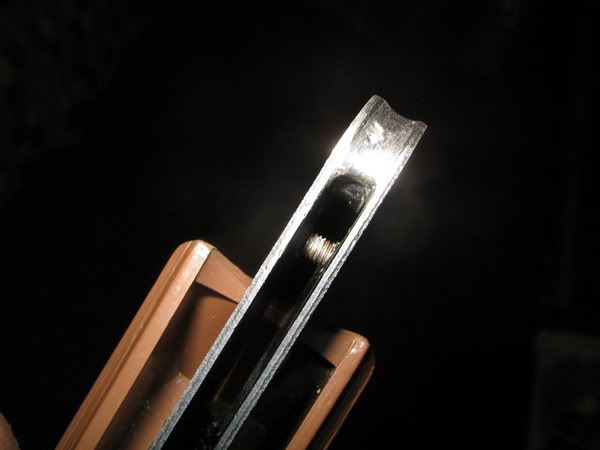
Усиленный "на коленке", с помощью обыкновенной пайки, рычаг "Кросмана-1377". Между половинами рычага вставлено внутреннее кольцо от шарикоподшипника, залуженное оловянным припоем.
(П р и м е ч а н и е: правды ради должен отметить - в данном случае это решение, в приведенном здесь виде, себя не оправдало: нагрузка на кольцо, опиравшееся только на свинцово-оловянное "мясо", оказалась слишком велика, и припой однажды не выдержал. Впоследствии узел был доработан иначе, но опять-таки не без помощи припоя, который теперь не несет нагрузки, но удерживает кольцо от осевого смещения).
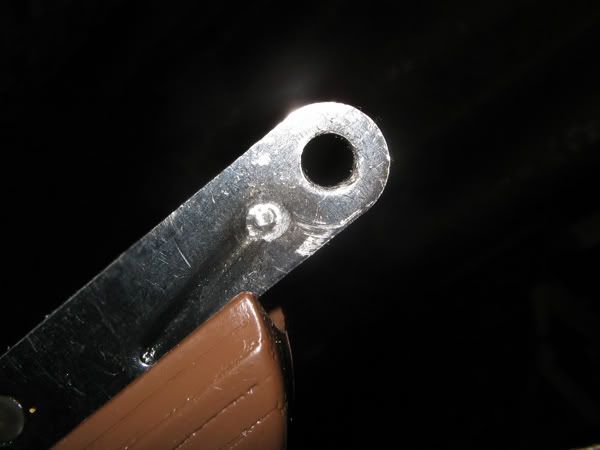
Для большей надежности половины дополнительно соединены резьбовой проставкой - винтом М3 с торцами, сточенными заподлицо с плоскостями рычага, и торцы запаяны по месту. Сварщик, без которого типа тут никак, спокойно курит бамбук. Время, затраченное на работу - около часа с перекурами, притом на саму пайку минуты 4 максимум.
О СОЕДИНЯЕМЫХ И ОБЛУЖИВАЕМЫХ ДЕТАЛЯХ
Паять металлы можно не только с помощью олова, но и с помощью медных, серебряных и других припоев. Но речь здесь у меня пойдет только о пайке оловом - ничем иным, кроме самодельного композита "олово/порошок серебра" пользоваться мне не доводилось. Ну просто не возникало такой нужды. Да и паяющий инструмент тут нужен иной: не просто мощный, а очень мощный, и не электрический, а газовый.
Наиболее распространенные в нашем деле металлы, легко поддающиеся пайке (т. е. смачиванию расплавленным оловом), это:
1. Сталь и железо (в т. ч. листовое).
2. Латунь.
3. Медь.
4. Бронза.
Можно паять и цинк, и свинец, и серебро, но такая необходимость в нашем деле возникает крайне редко. Алюминий и дюралюминий пайке поддаются только при использовании специальных флюсов: поверхность этих металлов всегда покрыта тончайшим слоем окислов, которые обыкновенный флюс или канифоль разрушить не в состоянии. Тем не менее, сейчас в продаже можно разыскать соответствующие составы (подробнее об этом ниже).
Отдельный случай - нержавейка. В свойствах нержавеющих сплавов я разбираюсь слабо, однако заметил, что некоторые виды нержавейки при использовании специальных флюсов поддаются лужению с легкостью, а некоторые не поддаются вовсе. Во многих случаях с успехом здесь выручает ортофосфорная кислота, она продается в маленьких флакончиках, как и прочие флюсы для пайки.
ПАЯЛЬНИКИ
Чтобы не пересказывать другими словами собственный текст, просто копирую сюда сокращенные и отредактированные выдержки из своей же статьи о паяльном оборудовании, написанной в свое время по заказу журнала "Обустройство и ремонт".
ЭЛЕКТРОПАЯЛЬНИК
"Это самый недорогой и наиболее универсальный тип инструмента для лужения и спайки металлов. Купить его можно почти в любом хозяйственном или магазине, торгующем электротоварами. Стоит он недорого - от 80 до 300 рублей.
Основной деталью электропаяльника является паяльный стержень, состоящий из нагреваемой спирали, намотанной на стальную трубку. Она изолирована от корпуса (трубки с отверстиями охлаждения) слоем слюдопласта: материала, хорошо противостоящего высоким температурам. С переднего конца в трубку вставлено паяльное жало: прямой или изогнутый под углом градусов в 30 отрезок катаного медного прутка, заточенный с двух противоположных сторон на плоскость (клиновидное жало). Эта деталь паяльника является сменной (NB: в теории, но об этом ниже). На другом конце паяльника укреплена деревянная или пластиковая рукоять, за которую его удерживают во время работы. При включении паяльника в сеть он разогревается в течение примерно 5-10 минут, и после этого выходит на рабочий режим: то есть жало его, достигнув нужной температуры, обретает способность плавить мягкие припои.
Электропаяльники выпускаются различной мощности. Почему так и зачем это надо?
Дело в том, что видов работ, где необходимо применить пайку, великое множество, и каждый требует соответствующего инструмента. Например, для работы с электронными платами или присоединения тоненьких проводков к микроскопическим клеммам лучше воспользоваться миниатюрным маломощным паяльником мощностью от 5 до 25-45 Вт: это поможет избежать перегрева или отжига деталей, а также передозировки припоя, да и оперировать небольшим инструментом в данном случае будет удобнее. А вот для соединения крупных стальных или тем более медных, латунных, бронзовых деталей, которые прогреваются медленнее, лужения толстостенных трубок понадобится паяльник помощнее - от 80 до 150 Вт. В последнем случае нередко бывает недостаточно и такой мощности, и пропаиваемый участок приходится дополнительно подогревать газовой горелкой или на электроплитке.
Описанный выше инструмент - электропаяльник так называемого непрерывного нагрева: он не имеет встроенного теплорегулятора, и потому температура его жала остается неизменной в течение всего времени работы. И это небезопасно прежде всего для самого инструмента, поскольку может привести к его перегреву и выходу из строя. К тому же медь, из которой сделано паяльное жало, от постоянного сильного нагрева и под действием кислот довольно быстро разрушается, превращаясь в синевато-серую окалину, куски которой, крошась, понемногу отваливаются от жала, сильно замедляя при этом процесс работы, и главное - снижая ее качество".
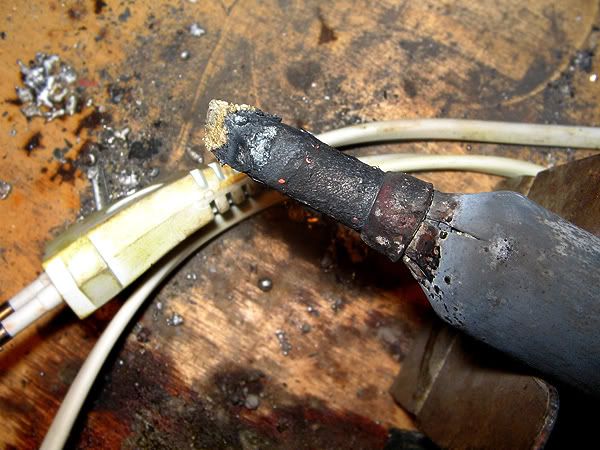
Жало, основательно разрушенное высокой температурой и паяльной кислотой.
Далее в этой статье идет абзац, посвященный классификации электропаяльников по мощности, и рассказ о соответстующих областях их применения. Но поскольку здесь речь идет конкретно о "делах наших скорбных", буду краток: для большинства наших случаев самым оптимальным прибором будет паяльник мощностью в 80 или, что лучше, 100 Вт.
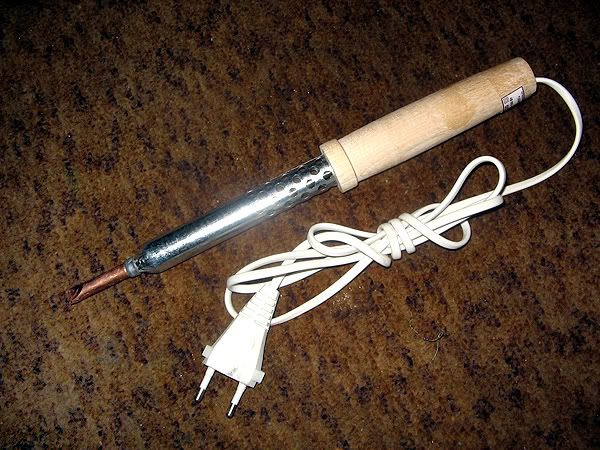
Паяльник 100 Вт.
Цена ему - 150-180 р. Несмотря на то, что жало таких паяльников имеет толщину не менее 8 мм., с их помощью можно выполнять самые тонкие, почти филигранные паяльные работы. Нужен только элементарный практический навык, а он приходит очень быстро.
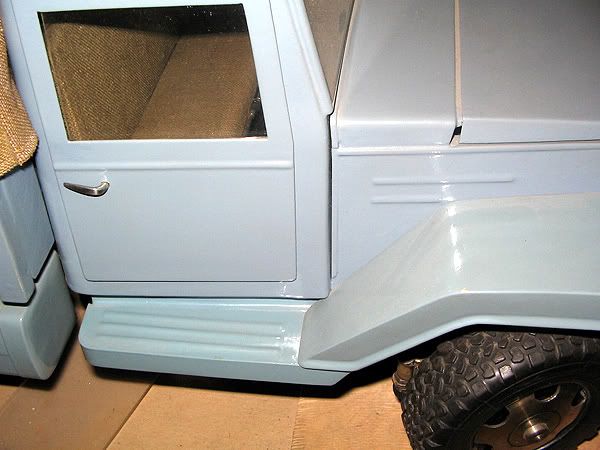
Тонкие стальные полоски-раскладки на этом фото, имитирующие ребра жесткости, припаяны к оцинкованному железу основы паяльником 100 Вт. Последующая обработка соединения заключалась в нескольких прикосновениях скальпеля и легкой шлифовке "нулевкой".
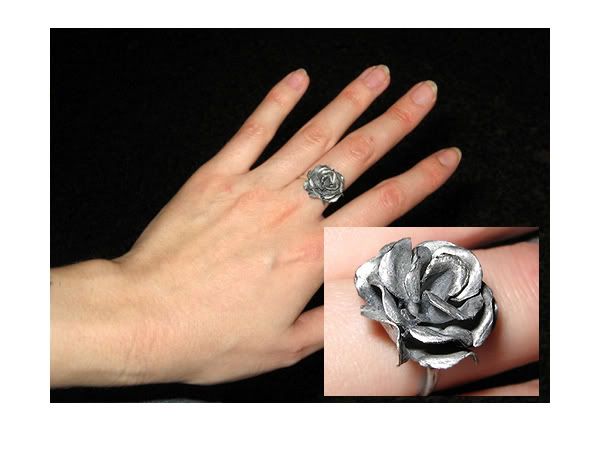
Чашки железных соцветий этого перстня собраны на общем стержне диаметром 1,5 мм. с помощью пайки. Нижний конец стержня загнут и закреплен в проточке на внутренней стороне серебряного кольца заподлицо с ней также с помощью оловянного припоя.
Жало паяльника в процессе долгой работы постепенно истончается и укорачивается, кончик его делается бесформенным и покрывается слоем окалины. Все это сильно снижает комфорт, скорость и эффективность работы. Поэтому время от времени жало нужно затачивать на электроточиле или напильником, и заново облуживать припоем. В теории, укоротившееся до предела паяльное жало можно заменить на новое, но дело в том, что отдельно их нигде не продают. Очевидно, невыгодно. Кроме того, со временем жало прикипает к трубке корпуса, и выдрать его оттуда, не повредив нагревательные элементы, почти нереально. Поэтому, когда от него остается огрызок примерно 1,5 см., паяльник чаще всего приходится просто менять на новый.
Однако если жало, несмотря на "возраст", извлекается из корпуса без труда, нужно время от времени вынимать его, ослабив винт-фиксатор, и очищать от окалины поверхность, контактирующую с нагревательным элементом: это позволяет держать его температуру на должном уровне и повышает срок службы паяльника.
АЛЬТЕРНАТИВА: РУЧНАЯ ГАЗОВАЯ ГОРЕЛКА
(выдержка из статьи)
"Как бы ни был хорош электропаяльник, бывают ситуации, в которых он оказывается бессилен. Например, при отсутствии электросети в помещении, где производятся паяльные работы, в полевых условиях, а также при необходимости очень сильного и одновременно быстрого разогрева запаиваемого участка. Газовый паяльник создает мощный поток ровного, упругого пламени, которое не боится даже сильного ветра. Ценно также и то, что этот инструмент способен выполнять массу иных задач помимо пайки: с его помощью можно закаливать или, наоборот, отпускать стальные детали, отжигать медь и латунь, прогревать "закипевшие" резьбовые соединения, которые нужно развинтить, и т. п.
Отсутствие электрошнура - также немаловажный плюс в смысле комфорта работы: ничто не мешает рукам, не путается под ногами и не стесняет движений.
Наиболее часто применяемый для различных домашних работ газовый паяльник - это универсальная мини-горелка. В ее комплект входит несколько насадок - паяльных жал разного сечения и с разными углами заточки. Заправляют ее с помощью обыкновенного баллончика со сжиженным бутаном, которые продаются в любом табачном киоске и стоят от 50 до 80 рублей. Хватает такого баллона очень надолго.
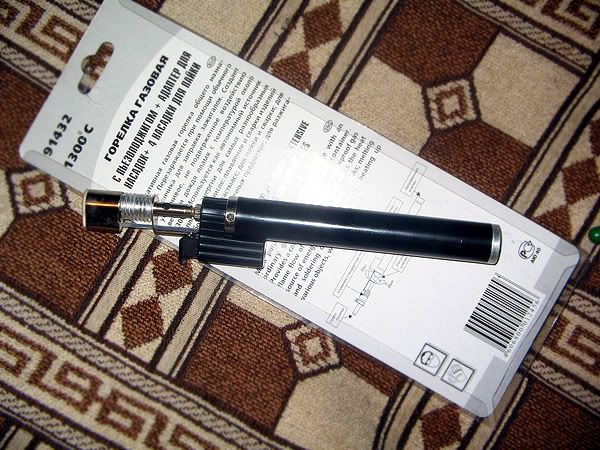
Ручная горелка за 300 р.
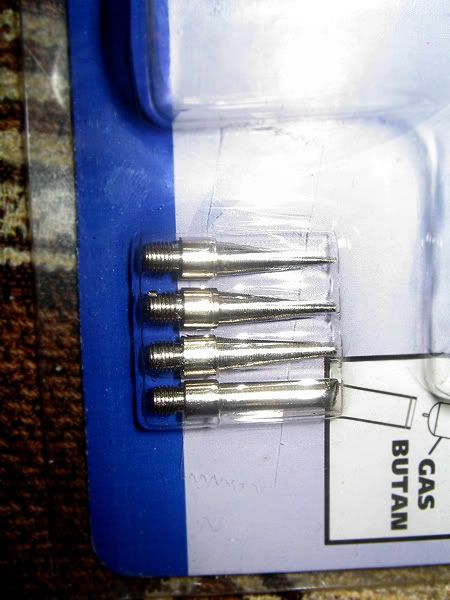
Стандартный комплект насадок для пайки.
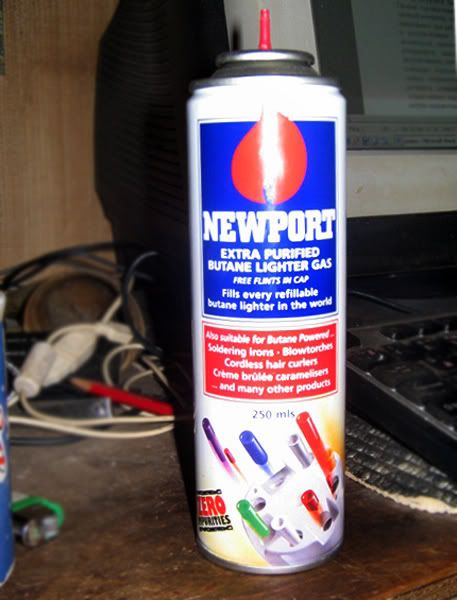
Баллончик для заправки газом.
Газовая горелка-паяльник состоит из нескольких простых деталей. Самая большая - газовый резервуар, который одновременно является и рукояткой, за которую инструмент удерживают при работе. В передний торец его ввинчена трубка, по которой газ поступает в расположенную на ее конце форсунку (или сопло), окруженную керамическим изолятором, заключенным снаружи в металлическую оболочку. Между форсункой и резервуаром находится миниатюрный радиатор охлаждения - цилиндрик из дюралюминия, глубоко, почти до основания, надсеченный поперечными проточками: он повышает теплоотдачу форсунки, которая во время длительной непрерывной работы сильно нагревается. Также на переднем торце резервуара смонтирован поворотный регулятор пламени, объединенный в один блок с кнопкой пьезоэлемента, которым осуществляют поджиг газовой струи. В заднем торце резервуара имеется выточенный из латуни заправочный клапан.
Ручная горелка обеспечивает рабочую температуру в 1300 С, поэтому с ее помощью удобно подогревать объемные детали в процессе их спайки обычным электропаяльником.
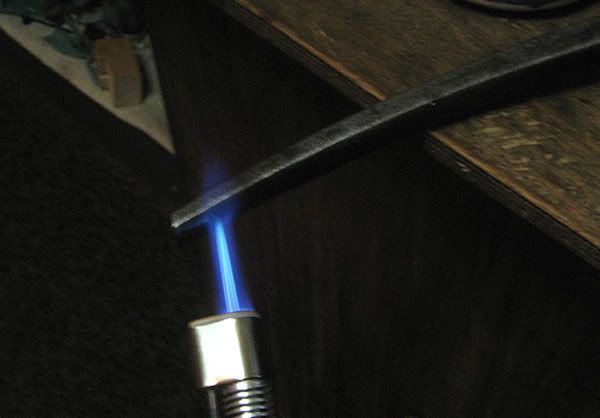
Заправка.
Для того, чтобы привести инструмент в состояние "боеготовности", нужно насадить носик заправочного баллончика на трубку клапана и надавить на него - клапан откроется, и газ пойдет в резервуар. Цена ручной горелки - 300-400 рублей, ее можно купить на любом строительном рынке".
Отмечу, что у дешевых горелок "но-нейм" нередко быстро отказывает пьезоэлемент. Но это не страшно: поджечь газовую струю можно обыкновенной спичкой или зажигалкой.
О ПРИПОЕ И ФЛЮСАХ
Лужение с помощью паяльника - это смачивание поверхности одного металла другим, находящимся в состоянии текучести. Механические свойства обоих металлов в результате этого процесса не изменяются - если речь идет не о, скажем, пружинках из тонкой проволоки, которая прогревается очень быстро и сильно, и потому запросто может изменить в процессе облуживания свои характеристики. По этой причине, кстати, я не стал облуживать межклапанную пружину накопителя Кросман-1377, которая склонна ржаветь из-за конденсата.
Наиболее распространенная проблема начинающих паяльщиков, из-за которой они нередко отказываются от пайки - неумение добиться ровного, качественного и красивого запая. Олово мажется, как пластилин, или сбегает шариками с обрабатываемой поверхности вместо того, чтобы покрывать ее ровным тонким слоем. Шов получается грубый, а главное непрочный. Между тем олово под жалом паяльника должно приобретать текучесть воды, не ниже: именно это является признаком и гарантией качественной пайки. Хороший запай вообще нет необходимости обрабатывать напильником или наждаком.
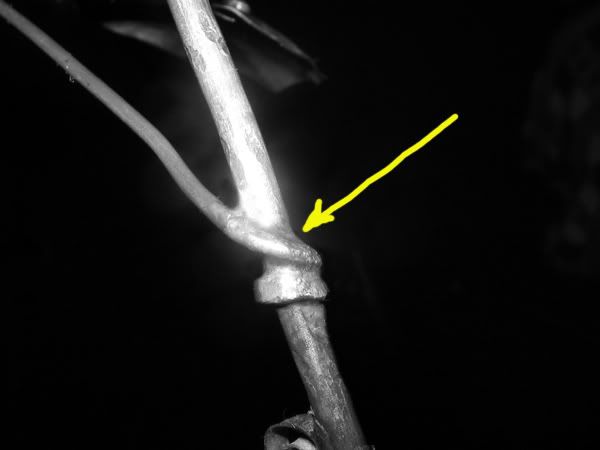
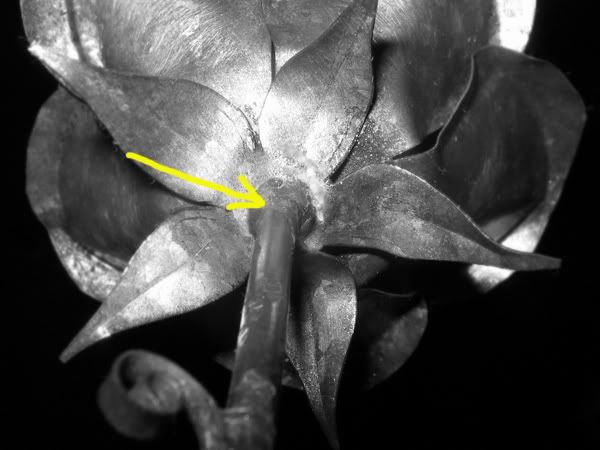
Желтыми стрелками отмечены точки пайки.
Как добиться хорошего запая и в чем причины неудач?
Если металл, который вы обрабатываете, в принципе поддается пайке, припой подходящий, а паяльник выбран правильно и хорошо разогрет - их остается всего две:
1. Недостаточный прогрев самих спаиваемых деталей.
2. Использование неподходящего флюса.
Когда металл прогрет слабо, олово просто не способно перейти в состояние текучести. Такое случается, когда спаиваемые детали весьма объемисты, и быстро отнимают у припоя тепло: мощности паяльника оказывается недостаточно. Чтобы решить проблему, нужно дополнительно прогреть их на газовой (электрической) плите, или (наиболее удобный вариант) с помощью описанной выше газовой горелки.
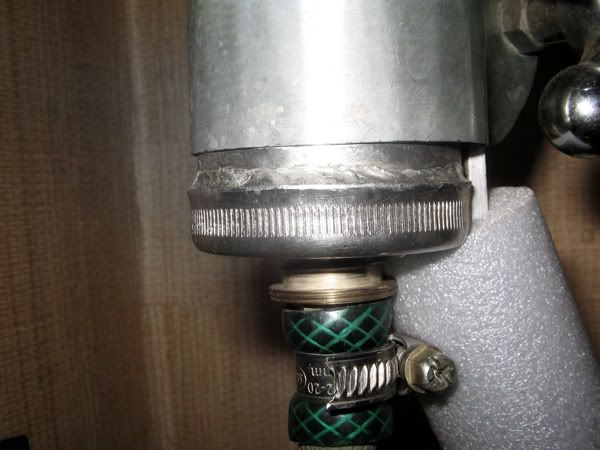
Герметичное соединение пробки и корпуса этой детали (сталь 2 мм.)выполнено паяльником 100 Вт. с предварительным подогревом на электроплитке.
Если же всему виной неподходящий или (что скорее) некачественный флюс - олово будет собираться в шарики и сбегать с поверхности металла, словно капли воды с покрытого жиром стекла. Причина проста: между ним и припоем стоит непреодолимый барьер - жировая пленка. А к ней олово прилипнуть попросту неспособно. Чтобы обеспечить необходимый эффект, эту пленку необходимо разрушить.
(Выдержка из статьи)
"Во время пайки детали, которые нужно соединить или облудить, покрываются слоем припоя - другого, более мягкого и легкоплавкого металла. Растекаясь по железным, стальным, латунным, медным и т. п. поверхностям, оно намертво прилипает к ним: такое покрытие можно отчистить полностью, только превратив в пыль напильником или наждаком поверхностный слой облуженного металла.
Наиболее универсальным и часто применяемым является оловянный и свинцово-оловянный припой. Выглядит он как мягкая проволока тускло-серебряного цвета, и продается скрученным в небольшие бухточки или отрезками длиной в 20-25 см.
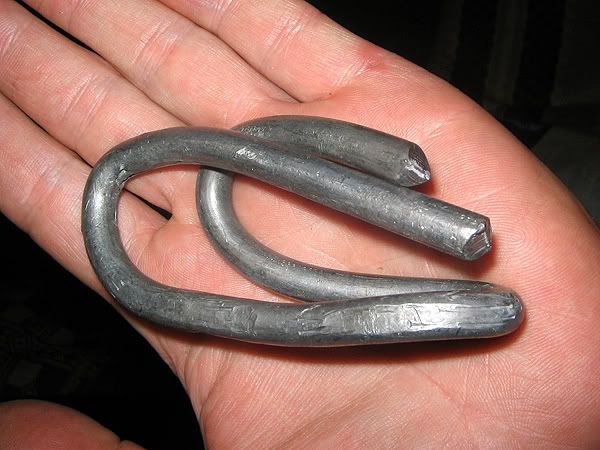
При грамотной пайке такой припой обеспечивает надежное и эстетичное внешне соединение. Он бывает разных типов; есть, например, мягкие припои с большим или меньшим содержанием свинца. От количества свинца нередко зависит прочность спайки, потому что он ощутимо более тугоплавок, чем олово в чистом виде, и для качественного соединения при использовании припоя с большим содержанием свинца деталь необходимо сильнее прогревать.
Серебряный припой чаще всего применяют в ювелирном деле. Он более тугоплавок, но зато соединения, выполненные с его помощью, еще надежнее, а сам шов серебряного припоя близок по твердости к сырому железу. Нередко также применяют для пайки комбинацию оловянного и серебряного припоев, такой шов в остывшем виде прочнее и надежнее.
(рассказ о медном припое, приведенный в статье, здесь опущен).
"Попробуйте покрыть машинным маслом, например, консервную банку, а потом покрасить ее нитрокраской. Эффект (точнее, его отсутствие) предопределен: краска попросту не сможет "зацепиться" за поверхность окрашиваемого материала - тонкая пленка масла создала на нем своего рода разделительный слой. Выражаясь научным языком, этот слой препятствует адгезии - прилипанию) частиц краски к поверхности.
То же самое и с тончайшей пленкой окислов и жировых отложений на спаиваемых поверхностях. Расплавленный паяльником припой при попытке перенести его с жала на необработанный флюсом участок будет собираться в шарики, и сбегать с его поверхности, словно дождевые капли с оконного стекла.
Для того, чтобы исключить это явление и обеспечить максимально качественное соединение, пленку посторонних веществ на металле необходимо разрушить. Именно для этого и нужен паяльный флюс.
Самый распространенный вид его - так называемая паяльная кислота. Она продается на строительных рынках, как правило, в тех местах, где торгуют электропроводкой и электротехническим оборудованием. На флакончиках из полупрозрачного пластика или темного стекла, в которые она расфасована, наклеены этикетки, на которых так и написано: "Паяльная кислота".
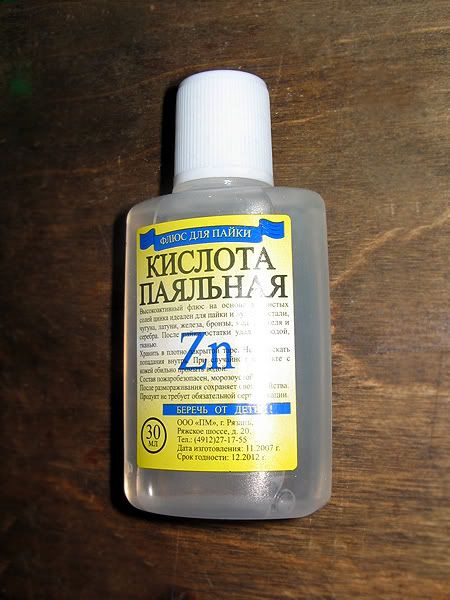
На самом деле, это не "кислота" в полном смысле этого слова, а жидкий состав на основе хлористых солей цинка. Он годится для эффективной пайки черных металлов (железо, сталь), латуни, меди, бронзы, никелевых и серебряных сплавов.
А вот нержавеющая сталь, алюминий или дюраль с его помощью не облудить и не запаять. Поверхность этих металлов очень тяжело поддается смачиванию припоем - здесь не поможет никакой дополнительный подогрев, и потому для их пайки необходимо применять другие специальные флюсы. Они также продаются на строительных рынках, и флакончики, их содержащие, снабжены этикетками, на которых указана область применения данного вещества. Например: "Для пайки алюминия и его сплавов", или "Для пайки нержавеющих сплавов". Нередко в тех же местах можно увидеть и флюсы, на этикетках которых написано: "Для пайки меди, латуни, бронзы" - но практика показывает, что для обработки этих металлов перед пайкой прекрасно подходит обычная "Кислота паяльная". Но это, в сущности, и неважно: паяльные флюсы стоят на рынках очень недорого - от 20 до 50 рублей за флакон объемом 30 мл.
Состав для эффективной пайки металлов можно приготовить и самостоятельно; для этого необходимо использовать раствор цинка в концентрированной серной или соляной кислоте. Насыщают раствор, опуская в емкость с кислотой кусочки цинка или покрытых им металлов (что менее предпочтительно). Как только цинк погружается в нее, начинается реакция насыщения: от его поверхности начинают отделяться мелкие пузырьки. Окончание этого процесса свидетельствует о том, что раствор насыщен, и его можно использовать по назначению.
Однако все же лучше воспользоваться любым готовым покупным составом - тем более, что купить его сейчас куда проще, чем соляную или серную кислоту. Но главное - это гораздо безопаснее: серная и соляная кислоты - вещества очень едкие, вдыхать их пары небезопасно для здоровья, а при случайном соприкосновении с кожей они вызывают сильные химические ожоги.
Канифоль - это твердое смолистое вещество, остаточный продукт отгонки летучего скипидарного масла от живицы, добываемой из хвойных деревьев. Это один из самых древних паяльных флюсов, но далеко не самый универсальный и эффективный. Канифоль применяют в основном для тонкой радиотехнической и электротехнической пайки - там, где не нужен и даже вреден чересчур сильный прогрев металла, а также есть опасность повреждения клемм или тончайших проводков трудноудалимыми остатками более "жестких" активных флюсов. Толстые же металлические заготовки с помощью канифоли паять практически невозможно - однако при пайке с использованием паяльной кислоты канифоль, которой наполняют трубчатые оловянные и оловянно-свинцовые припои, оказывает небольшой дополнительный эффект в обезжиривании поверхностей".
"АКСЕССУАРЫ"
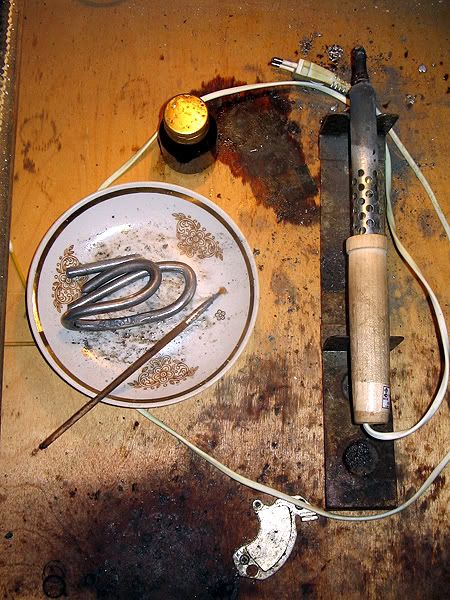
В процессе пайки вам придется касаться жалом паяльника оловянного прутка. Для того, чтобы к припою не примешивались гарь и грязь, сильно снижающие эффективность работы, положите его на твердую и ровную, негорючую поверхность, например, на керамическую плитку. Я использую обыкновенное чайное блюдце: его загнутые вверх края не позволяют капелькам расплавленного олова, которые ведут себя подобно каплям ртути, убегать далеко от паяльного столика, портить пол, обжигать колени и другие полезные части тела . Если в качестве материала такой площадки использовать дерево, оно будет обугливаться при соприкосновении с расплавленным оловом, гарь, смешавшись с ним - попадать на обрабатываемые поверхности. Все это приведет к некачественному и некрасивому запаю.
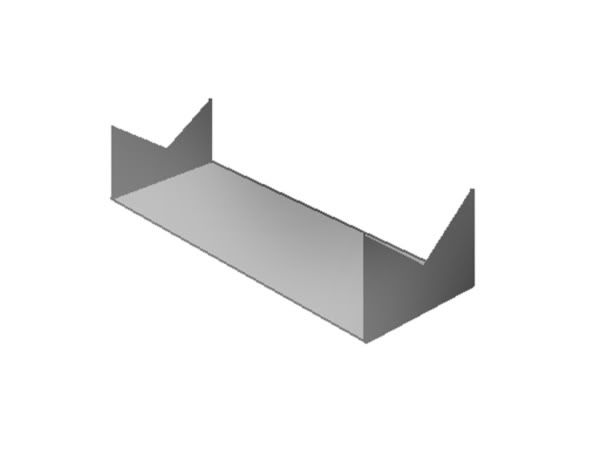
Раскаленный паяльник на деревянный стол не положишь. Но можно купить или изготовить специальную подставку. Например - просто вырезать из оцинкованного железа полосу с 2 прорезями, и согнуть ее в виде буквы П.
Можно, конечно, использовать для этой цели и магнит. Например такой, какими снабжены мощные радиодинамики. Однако паяльник, когда его нужно взять в руку, придется отрывать от него с изрядным усилием - и если жало облужено, раскаленная капля припоя может сорваться с него и полететь в совершенно непредсказуемом направлении.
Смачивать спаиваемые детали флюсом или кислотой удобно с помощью обыкновенной маленькой кисточки.
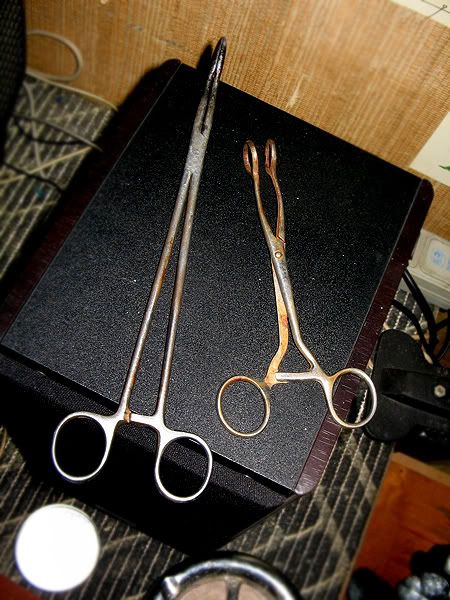
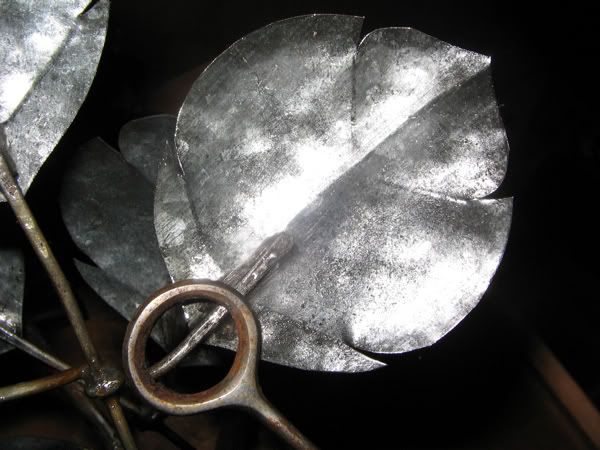
Удерживать мелкие детали в соединении друг с другом перед началом спайки удобно с помощью хирургического кронцаргового зажима.
СОБСТВЕННО ПАЙКА. ПРОЦЕСС.
Итак, вы знаете, какие инструменты, средства и приспособления вам нужно использовать, чтобы аккуратно, быстро, качественно и красиво соединить методом пайки две (или больше) металлических детали. Осталось рассказать о самом процессе.
У вас в руках новый паяльник на 80 или 100 Вт. Жало его девственно чисто и еще не тронуто разрушением. На паяльном столике - подставка, отрезок припоя, кисточка, керамическая плитка (или блюдце), открытый флакон с паяльной кислотой.
Включите паяльник в сеть. Через 5-8 минут он будет полностью готов к работе. Далее сделайте вот что: обмакните его жало в паяльную кислоту, и тут же, прикоснуквшись им к прутку припоя, облудите его. Именно "тут же" - иначе рабочие плоскости его быстро покроются тонким слоем окалины, и олово прилипать к ним уже не захочет.
Надежно прижмите спаиваемые детали друг к другу. Возможно, их контактные поверхности придется предварительно облудить.
Обмакнув кисточку в паяльную кислоту, покройте ею точку пайки. Заливать, как из душевой лейки, не нужно - это лишняя грязь и лишние вредные испарения.
Прикоснувшись жалом паяльника к отрезку припоя, наберите на него каплю олова. Количество, необходимое для каждого случая, определяется интуитивно: это умение приходит с опытом. Почувствовав перебор, лишнее можно просто стряхнуть обратно в блюдце. Если стряхнули слишком много - подцепите жалом один-два из тех шариков, в которые эти излишки превратились.
Коснитесь жалом с набранным на него припоем точки соединения. Если все сделано правильно, олово тот час же разогреет детали и растечется по обрабатываемым поверхностям подобно воде. Через три-четыре секунды припой на деталях утратит яркий "никелевый" блеск, сделается матовым: это признак того, что он, хотя еще и горяч, уже достаточно охладился для того, чтобы соединение не развалилось.
ПРИМЕЧАНИЕ: словосочетание "сделается матовым" в ДАННОМ случае обозначает лишь одно: станет несколько МЕНЕЕ БЛЕСТЯЩИМ, чем свежерасплавленное олово. Застывшее олово хоть и блестит, но все же не так сильно, как жидкое в процессе пайки. Серо-матовая же, тусклая и как бы "шершавая" для взгляда поверхность запая означает, что олово кристаллизовалось: такой шов ненадежен и недолговечен, поскольку склонен к быстрому растрескиванию.
Далее очень важный момент. Спаянные детали - вне зависимости от того, сколько именно паяльной жидкости в процессе пайки на них потрачено - совершено необходимо промыть с мылом (или моющим средством) под струей воды. Паяльная кислота - это состав на основе хлористых солей цинка, обладающий кислой реакцией. Концентрированная кислота - она и вовсе... э... кислота. А мыло, как известно - наиболее доступная нам щелочь, которая способна нейтрализовать кислотные осадки. Если этого не сделать - со временем они могут повредить поверхности не только спаянных, но и соседних с ними
деталей. Мелкие белесые хлопья, образующиеся на деталях при обработке мылом в тех местах, где они были покрыты кислотой - характерный признак нужной нам реакции нейтрализации.
П р и м е ч а н и е. Применяя в качестве паяльного флюса любые кислоты, будьте особенно аккуратны с соседними воронеными стальными и железными участками обрабатываемой поверхности. Воронение - не что иное, как слой оксидов, а кислота именно их-то и разрушает. В случае с вороненой поверхностью это означает, что капля кислоты, попавшая на нее, разъест этот слой добела - т. е. до металла.
Далее соединенные детали нужно протереть насухо или высушить, и если есть возможность - протереть щелочным маслом (например, "Тайгой", применяемой для чистки ружейных стволов: она отлично нейтрализует последние остатки кислоты).
На этом "краткий курс паяльщка" можно считать завершенным. Все остальное - дело исключительно практики.
ЗЫ: На все вопросы в комментариях, на которые знаю ответ, готов отозваться сразу же по их прочтении. Все учесть и вспомнить сразу непросто, если у кого-то есть что добавить - велкам. Топик, возможно, будет со временем пополняться фотографиями и полезными советами.
Всем удачи.
Спасибо огромное Гоше за труд!
И отдельное спасибо за ответы на мои ламерские вопросы. После долгих бесед, теперь только паяльную кислоту в роли флюса пользую. Ну и 100 ваттником обзавелся... Пригодился.
quote:Originally posted by d!k:
Огромная просьба, Гош, перенеси на другой хостинг фотки, тормозит нереально. Или хотябы на ганзы перекинь.
Та ты шо? А почему у меня не тупит? "Фотовенок" вроде никогда не косячит...
Даже не знаю, куда перенести...
вот это труд, я бы не осилил столько написать, и стиль прям такой фирменый( немогу слова подобрать)
здорово! надо запомнить ссылку.
Эх, классно, доступно и качественно! Прикрепить бы не грех темку, многим пригодится.
Гоша! Итить-колотить!!! Ну когда ты научисься делать первый пост коротким и чисто титульным, а всё НУЖНОЕ вставлять во второй пост?!! Твои темы ОЧЕНЬ БЫСТРО обрастаю страницами и читать их становится трудно из-за гигантских первых постов!..
Пусть киви-птичка снесёт свой пост про горелку (второй в теме, а ты всё основное скопируй в свой второй пост, оставив в первом только вступление.
Хорошо, я сделал. Отписал ему в РМ, пусть снесет.
Насчет прикрепить - мое ИМХО, было бы полезно. Тем о пайке у нас нет. Но мне самому просить Игната неловко - как автору темы.
quote:Насчет прикрепить - мое ИМХО, было бы полезно. Тем о пайке у нас нет. Но мне самому просить Игната неловко - как автору темы.
Хорошая работа, молодец! Тоже прошу прикрепить тему, тема по пайке очень октуальна и будет многим полезна. Сам тоже часто пользуюсь пайкой.
тема холодной пайки и соплей не раскрыта. ну и еще несколько мелочей
а так конечно напряжный труд, весьма полезный для тех, кто не сталкивался с пайкой в радиоэлектронике и вообще. клево!
для пайки массивных железяк, по своему опыту, оказалось куда удобнее сочетание паяльная паста + небольшая газовая горелка. Недавно впаивал золотники в 12г баллоны: обе детали намазываются, свинчиваются, нагревается. Через минуту-полторы (в зависимости от мощности горелки) паста расплавляется, но так как ее объем недостаточен (объем расплава меньше изначального объема пасты) в стык баллона и золотника тычу проволочкой обычного ПОС-61, который тут-же плавится и обильно заполняет собой зазор. Очень быстро и качественно!
Кстати, заправляется горелка не пропаном, а бутаном: в зажигалках используется именно он.
PS: статья хорошая, +1
В бытность мою подработки на Юноне, мне подсказали флюс: спирт (этиловый либо изопропиловый) + нашатырь (хлористый аммоний, NH4Cl) + вода.
В спирт добавляется чуток воды, а затем добавляется нашатырь до образования насыщенного раствора. Полученную пайку нередко принимали за заводскую. Минусы - много вонючего дыма, и остатки флюса необходимо тщательно смывать водой.
Немного про пайку серебром рассказать?
Температура плавления серебряных припоев существенно выше, чем оловянно-свинцовых, поэтому паять серебром можно только с помощью горелки. Расскажу про свой опыт пайки серебром в домашних условиях.
Горелки. Сейчас конечно проще всего пойти и купить газовую горелку, но раньше приходилось использовать бензиновую. Как выглядит газовая горелка, все видели, бензиновая состоит из источника воздуха (компрессор от холодильника с ближайшей помойки, или насос-лягушка с резиновой перчаткой), бензинового бурбулятора с шунтом (регулируя поток воздуха через шунт, добиваемся нужного богатства бензино-воздушной смеси), еще одного регулятора напора, и горелки. Простейший регулятор - винтовой зажим на резиновой трубке, горелки можно было купить на ювелирных выставках типа <Мир камня> в Мухинском училище в Питере. Резиновые трубки должны быть, естественно, из бензостойкой резины, лучше всего химическая силиконовая резина. Горелка должна давать тонкое устойчивое слабосветящееся пламя.
Припой. Припой можно приготовить самому. Существуют серебряно-медно-цинковые и серебряно-медно-кадмиево-цинковые припои. Но так как кадмий достать обычно трудно, то самый простой припой - 45% серебро, 25% медь, 30% цинк. Все это плавится под флюсом в муфельной печи, выливается на подложку, полученная плюха плющится в вальцах в листочки толщиной примерно 0,5 мм. Для пайки отрезаются полоски шириной 1-3 мм, от которых отрезаются кусочки необходимой длины (я обычно делал кусочки размером 2х2 и 2х1 мм).
Флюс. Простейший флюс для пайки серебром - смесь равных количеств буры (тетрабората натрия) и поташа. Вместо поташа пойдет обычная пищевая или техническая сода. Можно добавить еще 1/10 поваренной соли. Так как бура обычно продается водная, ее нужно сперва высушить. Сушится она на простой кухонной плите в емкости вроде химического фарфорового стакана, выпарительной чашки или чистой консервной банки. Сушится на несильном огне. При нагревании буру начинает сильно пучить, получающиеся пузыри надо тыкать (не пальцем!) для разрушения, чтобы бура не вылезла на свободу. По окончании процесса сушки немедленно снимаем с огня, чтобы не допустить плавления, остужаем, растираем в ступке, смешиваем с поташем. Флюс готов.
Пайка. Подготовленные к пайке детали фиксируют неподвижно относительно друг друга (проволокой, зажимами etc). Можно, кстати, связывать нихромовой проволокой. На место пайки наносят флюс и кусочки припоя. Флюс можно просто насыпать, а можно непосредственно перед пайкой приготовить необходимое количество кашицы с водой. Сперва нагревают осторожно сбоку, не давая потоку пламени сдуть флюс и припой, затем, по расплавлении флюса, сильным пламенем, пока припой не образует необходимый паяный шов. Если припоя не хватает, можно аккуратно добавить припоя и флюса.
Когда все наконец спаяно, готовое изделие отмывают от флюса в горячем слабом растворе кислоты, промывают водой, а затем можно зачернить в горячем растворе серной печени. Серная печень представляет собой смесь полисульфидов натрия или калия и готовится сплавлением поташа или соды с серой в соотношении 2:1. Лучше ее делать летом, открыв все окна и закрыв все двери, и отправив родных на дачу, ибо вонь получается неимоверная. Полученную серную печень хранят в сухой закрытой таре, раствор готовят перед употреблением, ибо он сохраняет свои свойства в течении примерно суток.
Думаю, пайка медными припоями (латунью, вроде, тоже сюда) была бы тоже интересна. И ещё можно ссылку на эту тему в ножевой Мастерской разместить, там тоже рады будут
Браво! Лучше ничего по этому вопросу не читал. Всё очень хорошо и подробно описано.
Добавлю, что важнейшая вещь для пайки - правильная температура. Перегреть - плохо, а недогреть - еще хуже. Температура зависит от свойств детали (насколько она вообще допускает нагрев) и от применяемого припоя.
Без флюса качественную пайку сделать вообще невозможно. Флюсы подбирают по материалу и по температуре.
Самые ходовые в моем хозяйстве - "ЛТИ-120", "паяльный жир нейтральный", "паяльный жир активный" и "Ф-38н". http://www.chip-dip.ru/catalog/show/1196.aspx?page=1
Про технологию пайки при сборке электроники я писал вот здесь - www.Chronolite2.narod.ru/soldering.html . Может быть кому-то пригодится.
Да, про пайку медными припоями расскажите пожалуйста!
Я бы рассказал - но не доводилось
Кто знает - велкам, будет отличная тема, если каждый добавит грамотно сколоченной полезной инфы.Спасибо всем за ссылки и дополнения.
Отличное руководство.
Добавлю еще один способ защиты медного жала - натирание аллюминием. Получается довольно неплохо.
quote:Originally posted by Spiderpig:
Получается довольно неплохо.
А можно подробнее? Как именно это делается?
новое жало натирается аллюминиевой проволокой до появления "аллюминиевого" вида
проволоку надо мягкую брать, ну или отжечь.большое человеческое спасибо гоше за его труд. все качествено а главное доступно и понятно
Вот для примера. Укорачивание предохранителя МП-512 для установки на ИЖ-38С (ну вот мнение мое такое - что на мягком коротком спуске надо иметь ручной предохранитель, а не автоматический). Из серединки "удочки" потребно изъять 29мм.

Распилено, выровнено, зачищено от воронения. Паяльник 40Вт. Заготовки залуживались поочередно, для чего зажимались в ручных тисках через картонные прокладки (теплоизолятор).
Первое лужение - с флюсом Ф-38н, им смочена деталь. Капля припоя набрана на жало паяльника. Припой сам (силами поверхностного натяжения) забирается ВВЕРХ на смоченную флюсом поверхность, которую я держу под углом примерно 20..30 градусов к горизонту. Медленно веду паяльник вслед за ползущим вверх припоем. Потом держу деталь почти вертикально и так же медленно веду паяльник вниз, чтобы излишки припоя стекали с поверхности детали. В конечном итоге все излишки припоя стекают на жало паяльника.
Второе лужение - с флюсом "паяльный жир нейтральный". Паяльный жир намазан тонким слоем на теплую после первого лужения деталь. Выполняется аналогично: вверх - припой сам натекает, вниз - сливается.
После второго лужения детали смазаны тонким слоем паяльного жира, сложены, выровнены (у нейтрального жира вязкость примерно как у чуть теплого воска; детали держатся как на застывающем клею, но их можно двигать), слегка зажаты в ручные тиски через картонные прокладки. Так, чтобы не сдвинулись во время пайки.
На жало паяльника - каплю припоя. Нагреваю одновременно обе детали, сбоку, касаясь шва, на расстоянии примерно 1/3 от края. Паяльник никуда не двигаю - просто грею. Когда плавится и становится блестящим припой на ближнем к паяльнику стыке, перевожу паяльник к другому краю (тоже где-то на 1/3 от края). Когда и на другом краю припой стал жидким - сжимаю тиски. Еще грею - все как в первый раз. Еще сжимаю тиски. Еще грею - все как в первый раз. Даю остыть. Промываю ацетоном, потом - хозяйственным мылом. Все.
Обратите внимание на блеск готового шва и краев залуженных областей. И на толщину шва. Если кто не в курсе - толщина металла на "удочке" = 1,4мм.


И еще посмотрите: синяя стрелка показывает на зону, оставшуюся после лужения, при пайке паяльник ее не касался. Обратите внимание на то, что толщина полуды - просто никакая. И как этот слой блестит. Красная стрелка показывает на зону припоя, выдавившегося/натекшего из шва во время пайки. Я вообще не касался паяльником во время пайки этих мест. Припой стекал с жала (та первая набранная капля) в промежуток между деталями и вытекал на края. Свобода течения припоя характеризует температуру и качество пайки.

И последнее: в некоторых случаях для упрочения паяного соединения бывает полезно (или необходимо) спаивать детали не только по соприкасающимся плоскостям. Можно наложить наружный бандаж (для данного случая можно было бы сделать П-образную скобу). В этом случае, конечно, детали надо было бы залудить и снаружи тоже, и потом пропаять их сжимая вместе с бандажом.
Или можно было бы обмотать это соединение проволокой (предварительно залуженной) и пропаять все вместе, так, чтобы обмотка тоже пропиталась припоем.
Спасибо за подробную добротную и полезную информацию. Давно меня вопрос мучает о совместимости различных припоев и всяческих пищевых предметов, будь то кружка или больстер ножа. Внимательно прочитав статью, ответа я не нашёл. Естественно, ПОС-ХХ для моих целей не подходит. Мужики на базаре торгуют оловом в прутках, диаметром примерно 7 милиметров. Говорят, что без свинца, мол можно пускать на изделия контактирующие с пищей. Цвет светлее чем у ПОС, без характерной "серости". При сгибании хрустит - мужики утверждают, что так хрустит тока чистое олово. Вопрос в том, можно ли доверять продавцам в данной ситуации.. Как разобраться в марках припоя и найти среди них годные для, например, ремонта туристического котла или сборки пчака?
"..Начнем с олова. В хозяйственных магазинах бывают иногда палочки металлического олова для пайки. С таким маленьким слитком можно проделать эксперимент: взять оловянную палочку двумя руками и согнуть - раздастся отчетливый хруст.
У металлического олова такая кристаллическая структура, что при изгибе кристаллики металла как бы трутся друг о друга, возникает хрустящий звук. Кстати, по этому признаку можно отличить чистое олово от оловянных сплавов - палочка из сплава при сгибании никаких звуков не издает.."
взято здесь http://www.alhimik.ru/read/olg10.html http://www.cniga.com.ua/index.files/stannum.htm
У меня дома есть химически чистое олово. Хрустит.
Обрати внимание на "оловянную чуму" - переход белого олова в серое. Кстати, в начале 20 века "оловянная чума" стала причиной гибели полярной экспедиции - бочки с горючим были пропаяны чистым оловом.
Вас ждут в фирмах, которые поставляют комплектацию для кондиционеров и холодильников. Есть серая паста. Одновременно припой и флюс. В медные и латунные стыки - идёт прекрасно. В сталь - пока не пробовал.
Для пайки стальных деталей - особо важен флюс. Его задача - остекловаться и защитить металл от окисления. После достаточного прогрева - флюс растворит в себе ТОНКУЮ плёнку окислов. Если перегреете не офлюсованный металл - будет ТОЛСТАЯ плёнка и всё нужно начать сначала. Флюс 220 для нерж. сталей 70% борной кислоты, 21% буры, 9% кальция фтоистого. Для углеродистых сталей под латунь справочник рекомендует буру 100%. Для малоуглеродистых - бура 80% и борная кислота 20%. Прекрасно пайка идёт пропан-кислородной горелкой. Само пламя следует сделать голубым. Тогда оно восстанавливает окислы меди и латунных сплавов. Через зелёные очки паяльщика видно цвет металла. Достаточно красного, может быть - оранжевого. На меди и латуни Вы быстро научитесь видеть сплошное зеркало восстановленного металла. На такую поверхность меднофосфористый припой ложится весьма легко. Фосфор снижает температуру плавления и одновременно восстанавливает окислы на поверхности металла. Медь и латунь - легко. Сталь требует практики. Нержавейка - большой практики. Есть более дорогие медносеребрянные припои. По легированным и нержавеющим сталям идут легче, сами - прочнее. Весьма дороже. Но для мелких работ - хороши. Пропан-кислородная горелка - дорого. Два баллона, два редуктора, шланги, горелка. Найдите контакт с холодильшиками. Проще для личного употребления - бензиновая горелка. Можно сделать самому, можно купит в фирмах по продаже ювелирного инструмента. Важнейшее достоинство - ОДИН компонет топлива - бензин КАЛОША. Для мелких одноразовых работ - хорошее решение. Можно маленькой паяльной лампой. Не пробовал, есть паяльная станция.
Нашёл и начал расшифровывать через Файн ридер большую книгу Баллистические установки. Там приведены расчёты баллистических установок для моделирования столкновений на скоростях 1000-4000 метров в секунду. Расчёты энергии газа, моделирование выстрела в завистмости от соотношения массы газа и снаряда и типа газа. Одноатомные, двух атомные, трёхатомные. Таблицы, формулы. Всего - страниц 40. Кому то это нужно?. Если да, постараюсь за месяц поравить все ляпы файн ридера. если нет - сотру.
Флюс который можно найти в любом доме - аспирин (ацетилсалицилловая кислота). Если перевозить паяльник то лучше иметь при себе пару таблеток аспирина чем рисковать залить вещи паяльной кислотой. Кстати качество ее порой внушает большие сомнения, готовить ее лучше самому.
Минус-вонь плавленного аспирина(кстати подходят и другие органические кислоты -аскорбиновая (витамин С),лимонная),быстрое загрязнение жала паяльника и его разрушение- выедает настоящие пещеры. После пайки желательно смыть остатки флюса спиртом.
ну я раньше все по электронике был. остался моток тонкого припоя с флюсом внутри. этакая микротрубочка. очень хорошо смачивает стальные разъемы - сначала алмазным надфилем зачищаю, потом, прижав этот "фирменный" припой - нагреваю паяльником. выходит очень чисто и быстро.

В детско-юношеском возрасте имел удивительную книжку выпуска годов 30-х.
До чего же та книжка была хороша для рукодельцев, жаль затерялась в годах.
Так вот один из советов помню очень хорошо(но по нонешним временам стрёмный) использование ртутной амальгамы для соединения нихромовых спиралей (в то время это было весьма актуально). Так вот в некотором кол-ве
ртути растворяются латунные опилки до однородной кашицы. Соединяемые детали
фиксируются, место соединения ограждается чем либо типа формочки и в оную затаривают полученную амальгаму. После испарения ртути (от чего и стрёмно) получаем соединённые детали. О мех. свойствах "шва" ничего не знаю, ибо сам не пробовал, но люди раньше работали и получали результат. Сам я отнёс бы этот процес больше к склейке, на крайняк к холодной сварке. ИМХО сей процес активно пользовали ювелиры.
Ну а Гоша как всегда хорош и целенаправлен, для многих его труд будет "настольной" книгой.
С уважением.
скажу как недоделанный химик - пайка через амальгамму это по свойствам сварка в чистом виде. но имхо даже с тягой весьма неполезно (да и в тяге должен быть поглотитель ...)
по поводу пайки твердыми ака тугоплавкими припоями (медные серебросодержащие к примеру) весьма гуд. качество шва получаеться не в пример выше. мех свойства опять же лучше. пайка только горелкой(паяльной лампой). нагрев деталей хорошо за 300. основной источник припоя и флюса - магазины сантехники (трубы медные паяють ...) там же и горелки есть. (паяльная лампа по сути газовая) много инфы и реально работающие с этим люди на оверах обитают (фреонщики и водянщики)
Паяльниками паять не удобно, да и греют они достаточно долго! Для пайки лучше иметь з вешь:
1. Горелка для твёрдой пайки + припои для конкретного материала
2. Горелка для мягкой пайки + флюс + припой
3. Миниатюрная газовая горелка + флюс + припой
Или можно сразу себе купить баллон кислород+ацетелен(вроде) и тогда всё посильно
Вот с таким набором можно запаять чего угодно и достаточно быстро!
с кислородом и ацетеленом не пайка а газовая сварка и резка =) имхо. достаточно иметь дома 4-ре вещи - электопаяльник "прямой" ват на 100-200
электопаяльник "утюг" (им еще чайники паяют)
горелку типа "карандаш" он же газовый паяльник (ремонт на выезде, прогрев деталей)
горелку типа паяльной лампы на газе. к ней пару разных баллонов. (газ к ним тоже разный бывает, есть "погорячее)
для дома этого хватит за глаза.
quote:Originally posted by GrayMage:
с кислородом и ацетеленом не пайка а газовая сварка и резка =) имхо. достаточно иметь дома 4-ре вещи - электопаяльник "прямой" ват на 100-200
электопаяльник "утюг" (им еще чайники паяют)
горелку типа "карандаш" он же газовый паяльник (ремонт на выезде, прогрев деталей)
горелку типа паяльной лампы на газе. к ней пару разных баллонов. (газ к ним тоже разный бывает, есть "погорячее)
для дома этого хватит за глаза.
ну про ацетелен это да. Гызы разные для разных горелок, для мягкой пропан-бутан. для твёрдой Моп газы...
quote:Originally posted by gosha-kun:Матовость поверхности после застывания в данном контексте свидетельствует только о том, что жидкий расплавленный припой перестал быть жидким и стал твердым. А жидкий и твердый выглядят по-разному, потому что по-разному отражают свет. Признак застывшего - матовость. Или, если угодно въедаться в тонкости стиля - бОльшая матовость. Или, если еще поиграть словами, меньшая блестючесть.
Ну не сказал бы. После застывания припой может быть и матовым и блестящим. Если в момент застывания было хоть какое-то движение одной детали относительно другой - будет матовым обязательно. Если флюса было столько, что после разогрева деталей и заполнения шва припоем флюс не покрывает сверху припой - шов может стать матовым если состав припоя соответствующий. Есть припой который независимо от количества флюса на его поверхности становится матовым при застывании. Эти припои обычно более тугоплавкие, часто изделия китайского "радипрома" паяны таким припоем Ну и от температуры пайки тоже зависит, если температура "на грани " то тоже матовым будет.
quote:Originally posted by r3292c:
Обрати внимание на "оловянную чуму" - переход белого олова в серое. Кстати, в начале 20 века "оловянная чума" стала причиной гибели полярной экспедиции - бочки с горючим были пропаяны чистым оловом.
Олово при температуре ниже -30 (или около того) градусов по цельсию превращается в порошок. Это и есть "оловяная чума". А в той экспедиции
еще и консервы в банках оловом запаяны были.
quote:чепуха всё этоOriginally posted by кака:
После испарения ртути (от чего и стрёмно)
совсем недавно стоматологи ставили пломбы из амальгамы - медной и серебряной.
и ничего. :-)
Ртуть в соединениях или даже в чистом виде для организма не опасна, опасны именно пары.
quote:к чему это ты?Originally posted by Storag:
Ртуть в соединениях или даже в чистом виде для организма не опасна, опасны именно пары.
человек сказал, что боится амальгамы из-за паров.
я привел привет использования её в медицине. кстати, готовится она непосредственно перед установкой пломбы.
рассказывать, что ртуть из амальгамы при отверждении не испаряется, как он думает, я просто не стал.
что не так?
Чтобы ртуть испарилась из соединения я даже не знаю как греть надо
Испаряться при комнатной температуре может только несвязаная ртуть.А написал ты правильно.
quote:Originally posted by Кайнын:
как он думает
Саш тебя можно поздравить, твой комп читает чужие мысли или это личный дар Божий. А с ртутью я игрался ещё пацаном лет 50 тому. Чтоб угостить девочку мороженным надо было штук 5-6 двухкопеечных монет натереть оной и успеть купить мороженного(они в таком виде сходили за гривенники). А то ртутное покрытие исчезало, не знаешь куда?
Да и"стремно" не синоним "боится", это слово "новояз" и смысловая его часть требует объяснений и обоснований.
Я просто привёл пример из старой книги и чтоб ознакомить с одним из методов соединения металлов, ну и с возможностью расширения методов применения сего процесса, с более детальным описанием технологий людьми более сведущими в этом вопросе.
С уважением.
quote:ну извини.Originally posted by кака:
Саш тебя можно поздравить, твой комп читает чужие мысли или это личный дар Божий.
конечно, не "как он думает", а "как он пишет".
только меняется ли от этого смысл твоих слов?
цитатами не буду подтверждать, думаю, ты посты тереть не станешь.
quote:Originally posted by кака:
А то ртутное покрытие исчезало, не знаешь куда?
знаю. но тебе не скажу - стыдно тебе будет. ибо я ведь вроде уже намекнул на то, испаряется ли ртуть из амальгамы. :-)
В моём возрасте не стыдно, я уже давно и чётко понимаю всего знать невозможно. А учиться приходится до самой смерти-так с книжечкой и положат.
С уважением.
а кто может сказать как алюминий спаять если это вообще возможно?
"А вот нержавеющая сталь, алюминий или дюраль с его помощью не облудить и не запаять. Поверхность этих металлов очень тяжело поддается смачиванию припоем - здесь не поможет никакой дополнительный подогрев, и потому для их пайки необходимо применять другие специальные флюсы. Они также продаются на строительных рынках, и флакончики, их содержащие, снабжены этикетками, на которых указана область применения данного вещества. Например: "Для пайки алюминия и его сплавов", или "Для пайки нержавеющих сплавов""
По большому счёту тоже самое, но другое... http://vksn.narod.ru/elektro/300e127.html
Надо же! В апреле было написано, а прочитал только сегодня. Большое спасибо! Разъяснились многие вопросы. Если честно, не знал, что железо можно паять
Сразу мысли разные закрутились... Вопрос решился - хочу из крыса 664 булку сделать, спусковой механизм не знал как прикрепить к стальной трубе насоса. Теперь знаю quote:Originally posted by M@x86:
Если честно, не знал, что железо можно паять
Улыбнуло
Только имей в виду, пайка не универсальный метод соединения, и не во всех случаях прочный и эстетичный. Где-то может и не прокатить.
quote:Originally posted by gosha-kun:
Только имей в виду, пайка не универсальный метод соединения, и не во всех случаях прочный и эстетичный. Где-то может и не прокатить.
Ну эт само собой
quote:а кто может сказать как алюминий спаять если это вообще возможно?
А возможно. Причём на коленке. только диллера надо регионального найти.
Вот результат, с ссылками, как этот чудосплав искать. forummessage/96/288
Ничего сложного. Соединяем, проволокой например, две детали и греем газовой горелкой. Я на мелких деталях пользовался карманной доморощенной из ОБИ, а на массивные пришлось раскошелится на побольше. Итак, как достигли желаемой температуры (у производителя инструкция есть, как определить), быстро трём щёткой из нержавейки и прикасаемся прутком сплава. Если небольшие детали - трём прям прутком. Так и резьбу, кстати, восстановить можно, если в отверстие со свёрнутой резьбой болт вставить и прутком по нему водить.
Сам несколько лет думал, что всё это фигня, а нужда заставила попробовать.
То, что производитель пишет, выглядит на опыте очень правдоподобно. Сплав быстро плавится и диффундирует в металл, а после застывания шов реально прочнее основы. Причём это и не пайка, и не сварка. Переход металла в металл очень плавный, почти без границы. Какая-то мистика. Я про такое читал, но про какие-то мягкие припои с редкоземельными металлами, которые не то испаряются, не то растворяются в основе.
Работать легко.
Производитель рекомендует не хватать прутки голыми руками, а диллер заявил, что это х-ня. Типа главное, чтобы пруток не соприкасался с раскалённым предметом, у которого температура хоть на несколько градусов ниже температуры плавления самого сплава, и чтоб им не паяли инструментом, вроде паяльника, а именно втирали пруток в нагретую часть. А если пруток нагрелся на торце, более чем на 4хх градусов, и не растёкся, типа надо скусить около 1см.
На вид блестящие, без мата, неровные стержни около 3хмм в диаметре, сильно хрустят на изгиб, нейтральные, как аллюминий, и вроде хрупче. При перекусе кусачками больше напоминают олово - торец сжимается. Ни гамма фона ни какой либо другой активности мною не обнаружено. Сильно в непонятках, што за такое, но работает.
Мааленькая тонкость. С момента растекания прутка до застывания, детали не должны двигаться относительно друг-друга. Я решил вопрос стягиванием медной проволокой через три сантиметра. Иначе при остывании, детали, уменьшаясь в размерах, отстают друг от друга, а сплав с ними уже схватывается и получаются как бы две размазанных капли, соединяющихся местами.
Бля, прошел по ссылкам - не работают. Пошукайте, а? Я рублюсь - 7 утра, толькочто из клуба. Достучался только до нескольких фоток с контента: http://www.jaunstech.com/content/gallery/
В Питере брал тут: прямо с улицы вход, на первом этаже, после какой-то не то типографии, не то издания.

quote:Для пайки алюминия и его сплавов",
не работает уже проверял
quote:]http://vksn.narod.ru/elektro/300e127.html[/QUOTE]
почти получилось после двух часо и...б.. просто мне надо прочней припаять
quote:Вот результат, с ссылками, как этот чудосплав искать. forummessage/96/288
эти ссылки не работают. но очень надо где его можно купить в москве
quote:не работает уже проверял
Не работает с обычной горелкой при пайке силумина. Производитель давал список сплавов.
В качестве флюса для пайки чёрной и нержавеющей стали, латуни,меди(бронзу не паял) использую смесь:50% хлористого аммония и 50% глицерина. Приемущества этого флюса в том что место пайки не окисляется как при "паяльной кислоте".
А вот алюминий пробовал им паять-не получилось.
А, во, нашел ссылки по пайке аллюминия. Описание флюсов и техники.
На чипмейкере HTS запретная тема. Рекламная кампания производителя в 2000г больно сильно всех достала. www.chipmaker.ru http://www.chipmaker.ru/index.php?showtopic=1547&st=0
И вот ещё, уже про HTS www.chipmaker.ru www.chipmaker.ru
Demonos
Не возражаешь, если я эти сцылки в 1-е сообщение перенесу? Комменты не все "асиливают" читать. Ну и тут пусть висят тоже.
Эй, Demonos, ответствуй мне
Да не возражаю я конечно! Просто лопатил избранное, где там у меня чего было.
Ок, перенес.
О! Чуть не забыл!
Для тех, кто новомодными способами паять алюминий будет -
СПЛАВЫ НЕЛЬЗЯ ВНОСИТЬ В ПЛАМЯ ГОРЕЛКИ!
Они от этого по поверхности пускают зелёный огонёк и около сантиметра прутка приходится скусывать, он уже никогда не расплавится. На картинках с AL75 это нечётко показано, сайт ХТС в дауне, а инструкция на русском и обучающее видео как раз у них были.
Алгоритм такой: закреплённые относительно друг-друга детали устанавливаются на чём-то нетеплопроводном, типа куска асбеста (я пользовал кирпич) и греются горелкой. Ждём пока Т алюминия подойдёт к 400гр (я коптил деталь зажигалкой - когда пятно исчезнет, то есть выгорит углерод, можно начинать). Вот тут внимательней. Убираем горелку и интенсивно трём прутком по будующему шву. Пруток должен потечь. Мелким деталям этого обычно хватает, а крупные требуется протереть по шву тонкой щёткой из нержавейки (производитель требует именно щётку и именно из нержавейки, но я тёр просто надфилем), после чего сплав заполнит все дефекты и растечётся ровным слоем. Всё это время детали следует греть горелкой с другой стороны или с краю. (См. фотки по Ал75). В заключение полезно пройтись по расплаву шпательком или отвёрткой, дабы разравнять шов. Сидим курим пол-часа, пока детали остывают. Остывать они должны естественным способом. Двигать их или плескать на них водой нельзя. Как остыли, подчищаем слегка шкуркой, если надо. Берём ипользуемся.
В первый раз я нарушил почти все правила. Зажал деталь в тиски, пытался паять как обычным припоем, в итоге угробил пол-прутка.
а самый главный вопрос братья аирганеры где можно купить это чудо в москве?
>user175609-01-2006, 23:35
>2DmLa
>Где брали этот HTS-2000, в Москве?
>На сайте jaunstech.com две конторы обозначены "АвтоПлюс МАДИ" и "ПЛАЗАР".
Лично у меня иной информации по Москве нет. Дата сообщения от 2006. Есть-нет не знаю, но в Питере ещё в июне свободно продавался аж в трёх конторах. Контора на Смолячкова была ко мне ближайшей, туда и поехал. Вот не помню, как называлась, так как сохранял закладку на страницу jauntech прямо на телефон.
Если в Питере кому понадобится, могу кусок прутка подарить.
На странице AL75 адрес такой:
IPS
Heilbronner Str. 25
73037 Göppingen
Tel: 07161 / 582503
Fax: 07161 / 582011
Email: ips@al75.de
Надо в гугле поискать, должен же он где-то всплыть!
В качестве флюса можно использовать аспирин и лимонную/муравионую кислоту.
Ароматы конечно, но железо и стали паяются. А если место пайки матовеет-признак брака. Кристализация очень хорошо трескается. Надо соблюдать профиль. Хорошая пайка блестящая. Серая/матовая пайка на современной електронике-ето леадфри-бессвинцовая. Преимушество-дороже детали под ету технологию, дороже припой, хрупкое и ненадежное соединеие(електрич. контакт)практическая неводможность демонтажа без повреждений ряда елементов.
А противу обгорания есть жала повышенной долговечности(ерса, веллер)
quote:Originally posted by sas11:
А если место пайки матовеет-признак брака.
Ыхы-хыыы, надо таки сделать своего рода "примечание" в тексте... А то это дело склонны не так понимать.
ЗАКРЕПИТЕ ТЕМУ!
Простите за капс
Народ, если есть интерес к прикреплению темы, отпишите Игнату. Мне как автору это не того - воспитали так по-уродски
. Потому что тут уже есть моя прикрепленная тема, а выскочкой выглядеть ни раз не охота.quote:Мне как автору это не того - воспитали так по-уродски . Потому что тут уже есть моя прикрепленная тема, а выскочкой выглядеть ни раз не охота.
Причем тут "выскАчка"? Ты создал полезную, правильную и нужную тему. Она ДОЛЖНА быть прикреплена! Поддерживаем!!!!
Ок.
Да тема интересна безусловно, её просто необходимо прикрепить.
2gosha-kun
Не подскажешь такой момент, у меня две детали которые надо спаять, конкретно баллон 12г и нипель. Я их нагреваю, облуживаю по отдельности и под огнём вворачиваю друг в друга, шов получается дырявый, травит.
Конкретно не хватает ещё пары рук которая будет плавить припой прямо на резьбу во время вворачивания нипеля. Так же очень сложно их удерживать прямо над пламенем они горячие.
Как считаешь можно ли как-то решить эти проблеммы? Может я не правильно делаю что делаю всё над пламенем?
quote:Originally posted by marine:
Не подскажешь такой момент, у меня две детали которые надо спаять, конкретно баллон 12г и нипель. Я их нагреваю, облуживаю по отдельности и под огнём вворачиваю друг в друга, шов получается дырявый, травит.
Конкретно не хватает ещё пары рук которая будет плавить припой прямо на резьбу во время вворачивания нипеля. Так же очень сложно их удерживать прямо над пламенем они горячие.
Как считаешь можно ли как-то решить эти проблеммы? Может я не правильно делаю что делаю всё над пламенем?
Все правильно, там давление будет, поэтому не лишнее, чтобы олово держало по всей резьбе. И не в том дело, что вырвет давлением нипель - это вряд ли, а просто не должно быть даже мельчайших "капилляров" в припое. Поэтому надо облуживать и вворачивать над огнем, чтобы не застыло раньше времени.
Возможные причины "дырявости", как я их представляю: не полностью облудились резьбы; маловата температура для того, чтобы текучесть была абсолютной и "капилляры", возникающие от неравномерного расплава припоя, были исключены; неподходящий флюс; на спаиваемые поверхности попала грязь, что вызвало непропай отдельных участков. Последняя причина мне кажется наиболее вероятной.
Я бы сделал так: перед началом впайки ниппеля в баллон очень тщательно обработал ацетоном обе резьбы, удалив даже мельчайший налет грязи (между нитками резьб, особенно в ниппеле, где резьбу резали не сегодня, она есть всегда), потом обработал бы резьбы паяльной кислотой, облудил их с помощью паяльника 100 Вт (тонким слоем, чтобы не забивать резьбу!), затем нагрел бы то и другое одновременно над некоптящим пламенем (это важно - гарь осядет на поверхностях и помешает запайке), ввернул бы одно в другое - и быстро, пока детали не успели еще остыть, прошелся бы паяльником с набранным на жало припоем по стыку и наружной поверхности горловины баллона: это позволило бы почти на 100% гарантировать полное и равномерное соединение полуды на обоих резьбах внутри горловины.
Однако работа эта сама конечно очень неудобна - тут надо иметь минимум 3 руки или помощника: все раскаленное. И еще очень непросто облудить, особенно толстым жалом, резьбу внутри горловины баллона. Тут имхо надо поступить так: обработать подготовленную резьбу в горловине кислотой, облудить досягаемые жалом витки припоем, потом прогреть горловину мини-горелкой - поворачивая баллончик по оси и следя, чтобы олово под ее пламенем растеклось и по тем участкам резьбы, куда паяльником не добраться (это реально, если флюс нормальный, резьба чистая и олово течет как вода).
quote:а кто может сказать как алюминий спаять если это вообще возможн
Один мой хороший знакомый паяет алюминий простым припоем, простым паяльником, но на место пайки добавляет металлические опилки(напильник).Трет их вместе с флюсом и припоем. Опилки разрушают оксидную пленку и все!
Я использую HTS-2000. Очень просто.
2gosha-kun
Спасибо за подробный ответ. Очень помог, многого я не знал.
МАЛЕНЬКИЙ вопрос: чет ни как не пойму каким ёбразом припаять капилярную трубку (медь) к баллончику (сталь) {от фПоиска пользы 0%} при наличии возможности нарезать хоть подобие резьбы на трубке с наружным Ф2мм вопросов даже не возникло'б подскажите пжалста чем енто запаять и на сколько будет надежным это соединение? (предпологаемое давление от 60 до 200атм.
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
Dezer777
Медь к стали припаять не проблема, делается с помощью все того же свинцово-оловянного припоя, банальной "паяльной кислоты" и паяльника 80-100. Как будет держать давление... ИМХО должно прекрасно держать.
quote:Originally posted by gosha-kun:
Как будет держать давление... ИМХО должно прекрасно держать.
Ежели грамотно- тада канечна!
Но емть в отечестве таланты......
Десяток мм и расклепка капиляра в пропке могут удержать, опять же при ПРАВИЛЬНО подходе. Ну и кислоту (имха канечна) лучче тут не использовать, или только при облуживании дырки в пропке.
quote:Originally posted by sas11:
Десяток мм и расклепка капиляра в пропке могут удержать
К сожалению расклёпка не подойдёт. емкость не разборная.
тут такой вопрос если паять припоем для меди (пруток для пайки медных труб) как он со сталью? будет держаться? и мож какой флюс нужен (насколько я помню медные трубы паяли этим припоем без флюсов)
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
quote:Originally posted by Dezer777:
емкость не разборная.
А насколько посадка? И конфигурация сосуда?
quote:Originally posted by sas11:
А насколько посадка? И конфигурация сосуда?
посадка 1.5-2 мм
форма цилиндр типа баллончика со2
капилярная трубка должна войти с боку.
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
Не,тут пайкой не помочь(моя глубокая имха)
quote:Originally posted by Dezer777:посадка 1.5-2 мм
форма цилиндр типа баллончика со2
капилярная трубка должна войти с боку.
ну для наглядности: вопрос как припаять капилярную (медную) трубку к баллончику со2 ,
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
quote:Originally posted by sas11:
Не,тут пайкой не помочь(моя глубокая имха)
ну каким то образом её туда крепят!?
тут проблема ток в том, что возможно будет использоваться давление 200атм.
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
.....
наконец то нарезал резьбу, так что вопрос практически снимается (хотя насчет 200атм как-то сомневаюсь удержит ли?!?)
------
причиню ПОЛЬЗУ, нанесу ДОБРО...
Хочу проконсультироваться по пайке, собственно сам могу паять и довольно не плохо, на мой взгляд, но в основном паял только платы, радиодетали но и приходилось ведра, радиаторы и все такое. Вобщем купил себе крыса 2100 решил его апнуть, все сделал но этого показалось маловато. Решил выточить крышку накопителя увеличенного внутреннего объема, и получилось вот такая бяка.


Вобственно вопрос возможно ли запоять эти раковины?
Мои попытки не увенчались успехом. Грел на двух паяльниках внутри было жало 100 ваттника, а лудил паяльником 40Вт но олово не хочет затекать внутрь раковин, а покрывает отверстия тоненькой пленочкой, при пайке использовал флюз ,не помню название, но т.к. он не помог стал смачивать паяльной кислотой но эффект такой же.
Не пойму по фото, бронза или латунь. Вроде бронза... "Паяльные свойства" ее знаю плохо, мало с ней работал и больше с мелкими деталями, но по логике не должна сильно отличаться в работе от латуни. Запаять можно без проблем, я бы сделал. Условия обычные - подходящий флюс (паяльная кислота подходит!) и хороший прогрев. Думаю, причина неудачи именно в отсутствии последнего фактора - деталь большой массы, паяльник греет локально. Надо нагреть на газу, электроплите или мини-горелке, каплю флюса в раковину, и тут же паяльником припой. Если соберется в каплю, еще каплю флюса, снова паяльник. Пусть олово выступает из раковины куполком - заполнить строго вровень все равно не получится, лучше потом снять лишнее тонким напильником на токарке или на насадке, вставленной в дрель. Охлаждать водой нельзя - только естественным путем. Все получится, уверен.
quote:Originally posted by gosha-kun:
бронза или латунь
Бронза.
quote:Originally posted by gosha-kun:
Надо нагреть на газу
Просто на открытом пламене? или есть какие либо хитрости?
И еще забыл добавить, после токарки, из-за своей нетерпеливости, я пробовал обработать деталь наждачкой и вся это бяка соответственно попала внутрь раковин эта грязь может помешать?
Да, на открытом, лишь бы не коптило, держать долго не надо, минуты достаточно думаю будет, а то и меньше - главное чтобы равномерно прогрелась. Температура плавления бронзы на всякий сл. где-то 900-1100 С.
Грязь разумеется может помешать, любая, возможно это и есть главная причина. На наждачке не только абразивы, но и все что угодно может быть, в т. ч. и органика, горящая под жалом и мешающая кислоте разрушить пленку окислов. Я такие детали тщательно промываю в горячей воде сместью какого-нибудь "Фейри" и чистящего абразива, потом тщательно прополаскиваю, промываю в ацетоне, потом уже только пайка.
Спасибо. В ближайшее время обязательно попрубую, пока со временем туго.
quote:Хочу проконсультироваться по пайке, собственно сам могу паять и довольно не плохо, на мой взгляд
Тем не менее в каждом деле есть свои тонкости и только коллективный разум действительно в помощь! Вопрос: есть некий, легко узнаваемый предмет, содержимое которого нет-нет, да и согреет душу на охоте и глаз повострит! Да вот, какая-то разьзява у костерка (ой, бывают!)попользовался, да забыл и наступил. Хорошо бдительный крик из пяти глоток мгновенно остановил процесс... Попытка запаять после рихтовки у основания фляжки (нержавейка, не наша) щелочку успеха не принесла. Пришлось нагреть газовой горелочкой основание и снять его Как выяснилось, на корпус фляжки и крышечку (основание)нанесен 1мм шириной слой чего-то, на который наносится припой. В месте деформации он отстал. С каким флюсом запаять?

81Slim
Я паял такую фляжку, правда обычную дешевку китайского производства. Запаялось нормально, но убить меня, не помню, обычной "паяльной кислотой" пользовался или нет - давно было. А вообще нержавейку паял всегда с обычным покупным флюсом, он так и называется - "для пайки нержавеющих сплавов". В Москве знаю, где его продают, но толку от моей инфы, в Одессе свои дела.
Что за слой там нанесен, даже не знаю - не видел такого на этих фляжках никогда. Может быть это обычная оловянная полуда, которую нанесли предварительно перед спайкой, а отстала из-за того, что хреново держится?
Спасибо за внимание gosha-kun. В воскресенье поеду на "железячный" рынок (Называется "Староконный") может и найду че-нить. Отпишусь.
81Slim
Берешь преобразователь ржавчины Цинкарь
Делаешь как тут уже говорилось хлористый аммоний с глицерином
Из этих двух составов один обязательно выстрелит
Может кому интересно. Заказал такой припой для алюминия, буду испытывать
не реклама! типа АПhttp://www.chip-dip.ru/product0/79927976.aspx

А еще мой батя паял нержавейку с ортофосфорной кислотой. Я так понял что после прогрева капается маленько, она быстро испаряется и сразу после этого пайка идет ОК.
Для нержавейки сейчас также продают спец. флюсы, стоят не дороже "кислоты паяльной", работают на ура.
вопрос к знатокам пайки и, в особенности, мягких припоев - каков(приблизительно) предел текучести для ПОС-61? пробовал искать в инете - ничего информативного не нашёл. а узнать очень хочется, так как недавно сделал перезаправляемые баллоны, а вентили от автокамер там держатся не столько на резьбе, сколько на ПОСе. вот и хочется узнать - не вырвет ли всю мою пайку к ентой матери от давления СО2
quote:Может кому интересно. Заказал такой припой для алюминия, буду испытывать не реклама! типа АП
Питер. Чип&Дип. 80р. Осталось мало.
Прикупил несколько пакетов.
Во наши молодцы! Прибалтов значит с HTS задавили, сами фасовать начали. С маркировкой сделано в России.


quote:Originally posted by spiritt69:
вопрос к знатокам пайки и, в особенности, мягких припоев - каков(приблизительно) предел текучести для ПОС-61? пробовал искать в инете - ничего информативного не нашёл. а узнать очень хочется, так как недавно сделал перезаправляемые баллоны, а вентили от автокамер там держатся не столько на резьбе, сколько на ПОСе. вот и хочется узнать - не вырвет ли всю мою пайку к ентой матери от давления СО2
От давления не вырвет, но возможно есть другая опасность - кристаллическая решетка олова "не любит" низких температур.
а в варианте ПОС насколько сильно олово боится холода? а вообще была идея запаять чистым свинцом, но возникают сразу две проблемы:
1) я не знаю как свинцом залудить сталь и латунь
2) свинец даёт намного бОльшую усадку чем ПОС
если есть идеи по-поводу свинца то буду очень рад их обнародованию
Свинцово-оловянные припои холода не боятся, в отличие от чистого олова.
------
Good... bad... I`m the guy with the gun.
quote:Originally posted by Evgeniy2007:
Вобственно вопрос возможно ли запоять эти раковины?
Возможно опоздал с советом. Раковиниы лучше чутка раздраконить бормашинкой. Одновременно и зачистишь их, и припою будет проще затекать. Но сначала залуди!
а когда устанавливаеш РСР кит на винтовку, можно использовать оловяный припой?
quote:Originally posted by Sergeant Doyal:
а когда устанавливаеш РСР кит на винтовку, можно использовать оловяный припой?
Дык это смотря что надо спаять. Низких температур в РСР нет, в этом смысле точно безопасно.
Итак насчёт низких температур и паяных швов:
Постоянно вижу на ганзе крики типа "на морозе (в со2) припой потрескаятся! нельзя паять!"
Да, про "оловянную чуму" я слышал, но там было чистое "пищевое" олово, а не припой в котором намешано много чего.
Берём постоянно упоминаемый справочник
"В.И.АНУРЬЕВ СПРАВОЧНИК КОНСТРУКТОРА-МАШИНОСТРОИТЕЛЯ, Издание 8-е,переработанное и дополненное"
раздел "припои"
ПОС40 - содержит 40% олова

и смотрим на прочность при разных температурах:

думаем.
Есть еще хорошая вещица как ОРТОФОСФОРНАЯ кислота(раньше была впродаже как преобразователь ржавчины в капроновых 0.5л бутылках, сейчас возможно искать где хим реативы- чистую кислоту) паяет практически все, (сталь, медь, нихром, нержавейку, латунь, бронзу...) я пользуюсь уже более 20лет. Как обычно хорошо зачистить, обезжирить, капельку кислоты на поверхность. Особенно хорошо я заполняю щели, капельку кислоты, горячий паяльник с хорошей каплей олова и он сам туда затекает.
Или разогреваю деталь даю капельку кислоты и быстренько олово. Лутшего припоя невидел, хотя паял радиодетали со школьных лет.
Также есть старый способ припаять провод или деталь к алюминию.
Берете таблетку АСПИРИНА, ложите кусочек на поверхность алюминия и гарячим паяльником с хорошей каплей олова нчинаете потихоньку в том месте тереть-втирать, кусочки таблетки плавятся образовывают тонкий защитный слой от кислорода и олово соединяется с алюминием. А к лужоному месту можно уже прицепить то что необходимо. Пользовался этим способом много раз припаивал в основном медный провод. Думаю если залудить две алюминиевы поверхности потом соеденить их, хорошо прогреть, то расплавленное олово намертво соеденит.
думаю что вам пригодится и мой опыт.
спасибо за статью, понабрался опыта
Несколько слов из личного опыта:
Температуру жала обычного пояльника, можно регулировать выдвиганием-задвиганием жала, и контрить его винтиком - некоторые флюсы, припои,"не любят"перегрева, другие наоборот.
Когда работал на "Сокол(е)"(ремонт сумок, зонтов изг. ключей),очень часто надо было спаять никель или хром с железом (замена шарнира на спицах зонта на обычный гвоздик),так вот мы тоже пользовались "Ортофосфорной кислотой"как флюсом, но не той которая сейчас продается как "паяльная"(гавно, имхо),а из магазина химреактивов в стеклянной колбе с притертой пробкой, залитой сургучем, 0,2литра(вродебы концентрированная-не помню точно).Натекание припоя на место соприкасновения кислоты с металлом ВЕЛИКОЛЕПНОЕ вообще без прогрева основы(лудил довольно массивные детали-натекание как по волшебству),НО очень нелюбит(а может любит
) перегрев-смачивать ей,надо чуть-чуть, что бы при прикосновении жала она быстро испарилась, а не кипела каплей, не хило "выедая"и основу и припой (и жало),видимо вступая с ними в сильную реакцию, и образуя белесый налет(пену),который при остывании удалить можно только мех. способом.Теперь вопрос:
Как облудить, не большого внутреннего D 10-15мм. трубку (отверстие),длиной 100-150мм.в нутри полностью?
Пардон за сумбур-пишу с телефона.
quote:Originally posted by Deni-kin:
Как облудить, не большого внутреннего D 10-15мм. трубку (отверстие),длиной 100-150мм.в нутри полностью?
Пардон за сумбур-пишу с телефона.
Смотря с какого материала?
Надо хорошо внутри очистить, обезжирить таже ортофосфорка и скорее всего газовой горелкой или я когдато грел на газовой камфорке прогревая ее, накидать кусочки олова и вращать.
quote:Originally posted by beedmeister:
Смотря с какого материала?
Имелась в виду "муфта" ствола ППП.
(Только, не надо уговаривать меня сделать по другому
,просто попредлогайте свои варианты лужения).quote:Originally posted by Deni-kin:
Имелась в виду "муфта" ствола ППП.
(Только, не надо уговаривать меня сделать по другому
Ну а если на клей посадить, или резьбу...
А лужение... нового то навряд что придумаешь?
есть еще технология погружения в ванночку с расплавленным оловом.
quote:Originally posted by beedmeister:Ну а если на клей посадить, или резьбу...
А лужение... нового то навряд что придумаешь?
Есть ещё вариант химического лужения. Какраз для массивных деталей
quote:Originally posted by Manowar:
Есть ещё вариант химического лужения. Какраз для массивных деталей
имеете ввиду реакция замещения?
Я не знаю какая это реакция, не химик, но такое лужение точно есть. Также как и меднение и хромирование. Деталь погружают в раствор солей и прочих химикатов и на ней оседает слой металла. В гугле найди.
В школе когдато делали оседание сребром, и омеднение в медном купоросе под действием електричества (електролиз)
quote:Originally posted by Deni-kin:
Как облудить, не большого внутреннего D 10-15мм. трубку (отверстие),длиной 100-150мм.в нутри полностью?
Пардон за сумбур-пишу с телефона.
так что можно сначала омеднить, а потом поробывать оловом...
варианты есть.
Тут промелькивало, что пайка (оловом),не меняет физических свойств металла (детали).Как же тогда быть, с утверждением "дорогих" фирм выпускающих ножи, что не в коем случае не допускать нагрев клинка выше 70-115град. (у разных по разному),не производить заточку клинка электроточильным и эл.полировальным инструментом, во избежании потери "режущих" свойств, и потери гарантии. (примерный перевод).Это я к тому, что допустим что бы припоять пластину из пружинной стали, я бы не стал подогревать её горелкой, какая бы массивная она не была.
Про электроточило- там локальный перегрев очень много градусов на кромке. Явно больше 100. А навсев скорее всего будет опасен для пластиковой ручки например или шайбы пластиковые.
Хотя и тут есть решение- пайка сплавом Розе или Вуда. Они меньше 100гр плавятся
quote:Originally posted by Manowar:
опасен для пластиковой ручки например или шайбы пластиковые
Да нет, там именно про лезвие говорится(перевод не мой),я сам "доводил" сапожные ножи на зл.полировочном круге(грелись чуть-чуть)-меня старший чуть не грохнул (ох,как давно это было).
Чёт мы отвлеклись.
------
пайка сплавом Розе или Вуда
------
Это что за "звери" такие ?
quote:Originally posted by Deni-kin:
, с утверждением "дорогих" фирм выпускающих ножи, что не в коем случае не допускать нагрев клинка выше 70-115град. заточку клинка электроточильным и эл.полировальным инструментом, во избежании потери "режущих" свойств, и потери гарантии. (примерный перевод).Это я к тому, что допустим что бы припоять пластину из пружинной стали, я бы не стал подогревать её горелкой, какая бы массивная она не была.
настолько я понимаю меняются свойства стали от нагрева,
есть такая, самокал, тоисть при нагреве может становится хрупкой.
возможно с этим связано...
в радиоэлектронике применяют низкотемпературные припои
сплава Вуда. Температура плавления 65,5 .C, плотность 9720 кг/м.Состав:Олово - 12,5 %; Свинец - 25 %; Висмут - 50 %; Кадмий - 12,5 %
Ps.
А нагреть можно и в духовке до нужной температуры, я так когдато головку блока от машины нагревал, алюминий - заваривали трещину.
Насчёт нагрева клинка выше 70-115 град. - тут 2 варианта: первый - производители ножей хитрят чтобы было меньше возвратов, второй - сталь клинка действительно такая капризная и не любит нагрева. могу с уверенностью сказать только одно - самодельный нож из быстрорежущей стали не боится заточки даже на болгарке. убедился в этом сам после того как слегка испортил батин нож
а лет 5-6 назад я любил бриться самодельным клинком из обычного полотна для обычной ножовки по металлу а вот как я тогда точил острые предметы - это вообще отдельная история скажу только, что использовал для этого бормашину quote:Тут промелькивало, что пайка (оловом),не меняет физических свойств металла (детали).
Дык а паяльные станции на что? Ну такие коробки с паяльником на коротком шланге. Особенно те, что горячим воздухом греют. Вроде там как раз температурный режим выставляется. Или я не прав? Любителю купить дороговасто, а в конторах стоят. Камешек из мамки там выпаять по-быстрому..
quote:Originally posted by spiritt69:
использовал для этого бормашину
нибось насадка для снятия з.камня и шл. кругами?
где то и вменя такие валяются, я использую для чистовой заточки жала алмазный круг.
паяльником на коротком шланге. Особенно те, что горячим воздухом греют. Вроде там как раз температурный режим выставляется. Или я не прав?
------
Прав(почти)...
Но цена останавливает.
Он себя не "окупит".
Вопросик, может ОФ,но сродни. Есть у друга аппаратик, работает на электролизе(разложение воды),для пайки(сваривания)латунью. Так вот мне интересно, ни кто не пробывал, к примеру, наваривать(удлиннять)компрессор или поршень в ППП, я имею в виду - как латунный шов, держит такие нагрузки?Ведь на пример победитовые "наконечники" в свёрлах, латунью напаяны, а нагрузочки на них ого-го,правда диаметрально противоположные относительно шва.
ЗЫ Он раньше с помощью него кузовные работы делал, я был свидетелем, как он срубал битое крыло, им же ранее припаяное - зубило всё время норовило "зарытся" в железо, создавалось впячетление, что латунь после плавления, стала на много крепче железа.
Подскажите человеку, плз...
quote:Originally posted by Deni-kin:
наваривать(удлиннять)компрессор или поршень в ППП, я имею в виду - как латунный шов, держит такие нагрузки?Ведь на пример победитовые
Труба может и будет стоять, а вот за поршень неручаюсь там ударные нагрузки это не резец.
а наф.. енто надо, если недай бог кмпрессор стратует... мало непокажется.
Уж лутше новый компресс сделать-цельный...
quote:Originally posted by beedmeister:
если недай бог кмпрессор стратует... мало непокажется
Да это понятно, я написал это как пример, а спрашивал про прочность шва (в сравнении).
Для разных нагрузок и применяются разная сварка и методы: срез, излом, разтяжка, ударные,.....
БЕСКИСЛОТНЫЙ способ пайки алюминия ПОС припоем.
Обычная канифоль с обычным припоем на жало достаточно мощного для данной детали паяльника. Канифоли и припоя должно быть много. Жало паяльника желательно с раковинами на облуженной плоскости  . На очищенный мех. способом алюминий (хотя бы ножом поскоблить) кладём кусочек канифоли и трём-скоблим жалом, пока не облудится. ВСЁ.
П.С. если жало не обгоревшее, говорят, посыпают место спайки стальными опилками. Мне не понравилось, предпочитаю драть оксиды жалом.
Такой вопрос: купил газовый паяльник точь в точь как на ваших фото (pencil torch). Но после заправки его хватает лишь на 20 секунд! Главное, заправляю всё правильно, такое чувство, что газ в резервуар горелки заходит, а лишний воздух не выходит! Как быть-то? Этих 20 секунд даже не хватает чтобы жало паяльника разогреть...
Может я где туплю? О_о
quote:Originally posted by Esgal:
Такой вопрос: купил газовый паяльник точь в точь как на ваших фото (pencil torch). Но после заправки его хватает лишь на 20 секунд! Главное, заправляю всё правильно, такое чувство, что газ в резервуар горелки заходит, а лишний воздух не выходит! Как быть-то? Этих 20 секунд даже не хватает чтобы жало паяльника разогреть...
Может я где туплю? О_о
У меня точно такая же шляпа была и именно с таким паяльником (собсно мини-горелка). Один хороший чел рекомендовал перед заправкой газом выдерживать его (паяльник) в морозилке примерно час. Это траблу не решило, и я на это дело забил - стал подключать к нему баллон прямотоком. Неудобно, зато эффективно и потому быстро привык обходиться одной рукой, тем более что сильно раскалять массивные детали приходится нечасто. А потом что-то там проср... ээ... произошло, и резервуар сам собой стал нормально заправляться. В чем причина, не знаю, по-честному.
Хм...спасибо.
Теперь я понимаю, что не одинок в своей "шляпе"
Попробую с морозильником... а вообще буду ждать, что просро... ммм... прочистится
Ну да, после 50 минутной экзекуцией в морозилке горелка заправилась раза в 2 больше, хватило на то, чтобы донести и разровнять одну каплю припоя
Может быть, кто-нибудь ещё сталкивался с подобной проблемой? Подскажите?
quote:Originally posted by gosha-kun:
стал подключать к нему баллон прямотоком
Кстати, это вам как так удалось?
quote:Originally posted by Esgal:
Кстати, это вам как так удалось?
Ну я паяю обычно электропаяльником, а этот аппарат использую только для сильного нагрева в открытом пламени. Поэтому одной рукой держал деталь (в пассатижах или кронцарге), а второй - прижимал горелку заправочным клапаном к носику баллона. Удобство то еще конечно.
quote:Горелки не когда не разбирал (может быть потому, что с моей горелкой таких проблем никогда не было)...Originally posted by Esgal:
Но после заправки его хватает лишь на 20 секунд! Главное, заправляю всё правильно, такое чувство, что газ в резервуар горелки заходит, а лишний воздух не выходит! Как быть-то? Этих 20 секунд даже не хватает чтобы жало паяльника разогреть...
Мне кажется, что-то у тебя в нынешней методологии заправки не то. Ты, случайно, не насаживаешь ли горелку на установленный на столе баллон?
Газ - жидкий, воздух - воздушный.
Так что ты при заправке (нормальной...) жидкость в горелку заливаешь...
Жидкий газ - он, как минимум, тяжелее воздуха. Поэтому попробуй держать горелку вертикально клапаном вверх, баллончик с газом - штуцером вниз. Заливай. Потом отсоедини баллончик. Чуть-чуть подожди. И еще заливай. Чудес не бывает - должны будут газ с воздухом местами поменяться, КМК.
Даже по весу можно ориентироваться - масса жидкого газа, которая заливается в горелку, довольно ощутима (у меня горелка не совсем такая, но либо похожа по объему, либо даже несколько меньше. Ощущается. Центр тяжести у горелки смещается - баланс изменяется.
Если какая-то удивительная непроходимость - переверни полузаправленную горелку форсункой вверх, чтобы жидкий газ стек к клапану. И открой выход газа - воздух и газ стравятся. Быстренько перекрывай выход газа, переворачивай горелку клапаном вверх и дозаправляй.
Если мало опыта в возне с зажигалочным баллончиком то, чтобы понять что оно и как, можешь взять прозрачную газовую зажигалку (но не одноразовую, а с заправочным клапаном). Заправь ее (сделай плезир какому-нибудь другу) и сам наглядно увидишь как процесс протекает. Что происходит при первом вливании, что - при последующих (дополнительных).
quote:Originally posted by EagleB3:
ы, случайно, не насаживаешь ли горелку на установленный на столе баллон?
О_о вы что следите за мной?! Так и есть! :0
Спасибо, я действительно затупил и заправлял горелку клапаном вниз, после выполнения рекомендаций она отлично и на долго заправилась
И еще: 1)принципиально ли бутан или изобутан заправлен?
2) можно ли в процессе работы переворачивать горелку вниз пламенем?
quote:Вот оно, поколение, выращенное на одноразовых дивайсах!Спасибо, я действительно затупил и заправлял горелку клапаном вниз
Про последние два вопроса:
1) Никогда не задумывался. Покупал баллон "Газа для зажигалок". Что залито внутрь баллона - не знаю.
2) Если форсунка разогрета и газа много - можно, КМК.
Потому, что даже если в форсунку пойдет жидкий газ, то он по любому испарится в горячей форсунке. А подсос воздуха для образования газово-воздушной смеси идет по эжекционному принципу, и этому процессу направление движения струи - побарабанственно. Если, конечно, напор газовой струи достаточен (т.е. если газа много).
quote:Originally posted by EagleB3:
Вот оно, поколение, выращенное на одноразовых дивайсах!
Ну, я бы сказал, "вот оно, поколение не курящее и костры разжигающие спичками"
А вот есть у меня проволока серебряная толщиной 1,2 мм проба 925. И чего-то грел-грел я эту проволоу на горелке, а она не расплавилась. Почему?  А температура плавления серебра где-то 950 градусов!
1 Серебряная проволока и серебряный припой не одно и тоже.
2 Прочитай на упаковке(в паспорте)о возможностях данной горелки(mах tС).
3 Греть(паять)самым кончиком синего язычка пламени.
4 Почитать соответствущую литературу, там мнооого хитростей
.quote:Originally posted by Esgal:
Но после заправки его хватает лишь на 20 секунд! Главное, заправляю всё правильно, такое чувство, что газ в резервуар горелки заходит, а лишний воздух не выходит!
Было такое пару раз, но на горячем еще, типо давление унутри больше.
На след день пошло.
А кто пробовал облудить наконечник, пишуший узел гелевого стержня. нужно иголку туда впаять (щуп)?
quote:Originally posted by sas11:
А кто пробовал облудить наконечник, пишуший узел гелевого стержня. нужно иголку туда впаять (щуп)?
А в чем проблема? Задача очень простая. Тут можно обойтись: 1. Маломощным паяльником, поскольку этот узел имеет малую массу, и легко и быстро прогревается; 2. Без предварительного облуживания спаиваемых деталей, по той же причине. Вставляем иглу и запаиваем - все. Условие только одно: говно (т. е. в данном случае остатки красящей пасты) из узла нужно убрать, чтобы не напачкало, сгорая при высокой температуре. Это т-сть для гламурности процесса. Промывать лучше всего ацетоном.
Все это относится к случаю, если пишущий узел из латуни и т. п. А то они нередко из пластика делаются, вообще-то.
Нуу, латунь и всякую прочую бронзу с нержавейкой пайнуть у меня не вызывает временных затрат ваще, а вот ети гадости белого металла-никак и ничем.
Хочу спросить совета у знающих.
Прелюдия:
Есть цилиндр ППП, пробка значительно проточена и имеет остаточную толщину порядка 4-5 мм, в ней 2 отверстия (под перепуск и ригель) 8мм. И главное что в пробке так и осталась канавка (от которой в процессе протачивания предполагалось избавиться). Посему самым логичным мне показалось - сделать новое дно для цилиндра - а именно "Заглушить" его кругляшком из стали, а в нем уже просверлить требуемое отверстие под перепуск (так устраняется проблема и канавки, и закрепеления и герметизации ригеля, чтобы его не выдуло оттуда, ну и в огромный перепуск не провалится герметизирующая прокладка). Способоа вижу два - приклеить и естественно припаять, второй кажется качественее и надежнее.
Собственно вопрос:
Как осуществить впайку в длинный глухой цилиндр стального кругляшка? Сам "пятачок" залудить не проблема, а вот как быть с родным дном цилиндра? туда особо не подлезешь. Предполагаю что будет достаточно только покрыть его флюсом, а дальше вставить залуженый "пятак" прижать и греть горелкой, и припой тогда должен и к дну цилиндра прилипнуть, а излишки выдавятся из отверстий ригеля и перепуска, но я не уверен. И сразу же вопрос по поводу припоя и флюса. Т.к. основная задача герметизация а не выдерживание серьезных нагрузок (хотя удары по дну наверное будут, но это сжатие и вроде как не критично) пойдет и легкоплавкий ПОС-61. А вот с флюсом сложнее - пользовался я паяльной кислотой - если не принимать мер через 20 минут на место спайки страшно смотреть, вот я и побаиваюсь что останется это в какой-нибудь щелке (промыть это место сложновато будет) и хана потом настанет всему цилиндру. В общем прошу всесторонней консультации по данному вопросу, как говорится - кто сколько сможет.
отлетит пайка от ударных-то!
Считаете лучше приклеить?
Луче канешна аргоном приварить, или клеить что нить типа момента, Н88.
Хелп! Сломалась моя газ. горелочка, почти сама сломалась-совершенно случайно наступил на неё
.Пошёл в магазин за новой, но выбор оных, с тех пор как покупал прежнюю, стал очень велик, штук наверное 10 лежит разных. Цена от 250 до 1400р.,и характеристики примерно одинаковые, практически все китайцы, но есть Германия и Россия. В общем, не стал я пока ничего брать, решил с вами посоветоваться.PS К стати, там была горелочка, которая подключается прямо к бытовому газ. баллону, при помощи 2х метрового шланга. Маленькая, аккуратненькая (Россия),долго на неё смотрел, но заморочка с заправкой баллона остановила, а вот тем, кто много использует для работы горелку - самое то.
Возникла у меня вчера надобность спаять две детали из нержавейки. Точнее - соединить горловинами 2 одинаковых кокотницы (в которых готовят жульен
), впаяв в них к тому же штуцеры для подводки паропроводов. Все это нужно было для изготовления девайса под названием "сухопарник", требующегося при производстве домашней водки, т. е. самогона (не на продажу разумеется, а для себя-любимого ). В этом деле можно использовать только нейтральные металлы, и никаких люминек, сталек, латунек. Поэтому нержавейка.Но беда оказалась в том, что данный вид нержи обычная паяльная кислота брать не захотела ни в какую. Возможно, это какая-нибудь хромосодержащая сталь. Ну не паяется и все, а спец. флюса дома не оказалось.
Поехал на Савло и купил там 2 флакона активных паяльных флюсов разных марок: ФИМ и некий просто "активный флюс". Оба судя по маркировке предназначены для пайки нержи, нихрома, углеродистых сталей и т. п. Но, всегда предпочитая подстраховываться, взял до кучи еще и флакон банальной ортофосфорной кислоты. В результате оказалось, что лучше прочих для пайки этого вида нержи рулит именно она. Оба других тоже работают, но хуже - долго приходится возиться, раз за разом нанося их на поверхность и прогревая. Ортофосфорная же облудила металл на счет раз. Всем рекомендую в подобных случаях.
фосфорка-классная весчь!
quote:Originally posted by sas11:
фосфорка-классная весчь!
Она как известно еще и воронение снимает на раз.
quote:Originally posted by gosha-kun:
Она как известно еще и воронение снимает на раз.
И продаётся почти в каждом продуктовом магазине.
В такой бутылочке красного цвета.
Проглядел глазами что написано... ошибок много, с газопламенной пайкой припоями, изгот.припоев, флюсами имею каждодневный опыт... Кому надо-интересуйтесь, отвечу.Пайка серебром, спец.флюсы и т.д....
Ерунда все эти детские горелочки на балончиках... поверхности не прогреешь... возьмите бензовоздушную смесь, спец.горелку(...не из тех что продаются, не ерунду китайскую..)правильно приготовьте флюс, припой.... или найдите необходимый.... и все получится-нечего заморачиваться и фантастику писать.... Интересуйтесь-помогу...помогайте мне-буду признателен.... !!!!
Недавно начал заниматся пайкой-спасибо за статью и добавления!не встретил единственно такой хитрости про теплоотвод. Откуда слышал незнаю но знаю что делают специально что бы не перегреть детали. хотелось бы подоробностей спасибо заранее.
quote:Originally posted by strateg_andrey:
не встретил единственно такой хитрости про теплоотвод. Откуда слышал незнаю но знаю что делают специально что бы не перегреть детали. хотелось бы подоробностей спасибо заранее.
Я честно сказать не знаю, какая область применения у такой приблуды. Наверное, это нужно, когда надо припаять что-то к детали или запаять деталь, связанную с чем-то, что нельзя от нее отделить, и что можно повредить при сильном нагреве. Обычно чаще наоборот - не хватает мощности паяльника, приходится подогревать дополнительно горелкой. Сам примитивным теплоотводом пользовался раза два, плохо запомнил - ЕМНИП просто обматывал мокрой тряпкой участок, который боялся попортить...
Ну лично мне предстоит запаять электронный ключик BTS55-а там ножки очень уж хрупкие и народ говорил что можно сильно перегрев навернуть деталь.
Еще одну хитрость вычитал из учебника какого то для электриков-обматывают жало паяльника медной проволкой и ею паяют. может кому нибудь пригодится
quote:Originally posted by strateg_andrey:
обматывают жало паяльника медной проволкой и ею паяют.
Хм, а в чем смысл? Жало паяльника и так медное.
Бывает надо паять тоненькие детали, соответсно жало надо тоненькое. Тоненькое жало - у маломощного паяльника, но им ковыряться часто выходит долго и геморно. А проволокой на более мощном - как раз.
quote:Originally posted by EwokHG:
Бывает надо паять тоненькие детали, соответсно жало надо тоненькое. Тоненькое жало - у маломощного паяльника, но им ковыряться часто выходит долго и геморно. А проволокой на более мощном - как раз.
Теперь понятно. На самом деле опыт показывает, что насадки на жало (а такая проволока та же насадка) до температуры плавления олова не прогреваются, их температура много ниже, поскольку они не составляют одного целого с жалом. Но на 100-ваттнике может быть возможно.
quote:Originally posted by gosha-kun:
На самом деле опыт показывает, что насадки на жало (а такая проволока та же насадка) до температуры плавления олова не прогреваются, их температура много ниже, поскольку они не составляют одного целого с жалом. Но на 100-ваттнике может быть возможно.
Медная проволока Ф2mm. на фото ниже, намотана на жало паяльника 25вт. где то в 8 классе
,когда баловался электроникой. Для пайки микросхем (и не только),очень удобственно, правда там большую массу прогревать не надо, скорее наоборот, там перегрев-зло, по этому ножку детали держал между местом пайки и корпусом детали, самодельным медным пинцетом - получался теплоотвод.
Такой вопрос- защелка которая держит автоматный магазин(страйкбольная версия Калашникова. т.е под скос деталь и об нее трется выступ рожка-сильно подтачил вариант с помощью напайки нарастить недостающие 2-3 мм с достаточной прочностью?или это уже желательно сваркой
Припаять туда металлическую пластину, с последующей обработкой ещё можно, а просто "блямба" олова ИМХО быстро сотрётся.
учусь паять медными припоями. пока получается.
не хватает толкового фака, по обрывкам собираю сведения.
а так и не написали чем капиллярные трубки паяют? чем? как? пойдет ли для пайки просто горелка без насадки-жала?
сегодня купил мега-девайс за 140рублей оказалось хрень( 5 минут и расплавилась цука, но пруток медного припоя (вроде как от 800град плавится) она все же смогла поплавить маленько. что купить? за 90 рублей железную в форме обычного паяльника? в вологде не смог найти с насадками((
ну не пикассо конечнео...


исходное было -

(переходник другой, из железа)
Так парни... видать назрела необходимость просветить общественность по горелкам... и сэкономить вам нервные клетки и объем в бумажнике... а то понакупаете невесть чего... затем...плюните и бросите затею...
quote:Originally posted by Икс:
Так парни... видать назрела необходимость просветить общественность по горелкам... и сэкономить вам нервные клетки и объем в бумажнике... а то понакупаете невесть чего... затем... плюните и бросите затею...
Отт интересный человек... третий пост в этой теме - информации 0... то,что ты знаешь больше, чем все тут вместе взятые - мы уж поняли... только на этой странице два вопроса осталось без ответа - вперёд... или ты любишь, что бы тебя упрашивали?
Смотрите тему"Пайка мельхиора"как раз обсуждаем... что-либо полезное найдет каждый... так что упрашивать-то незачем. А насчет знаний... я скромно так... рядом стою...)
нужно на казенную часть мурочного ствола напаять слой олова или свинца (там зазор большой между казной и компресором, выбивать боюс) .
Как грамотно сделать ? Там всеж ствол с нарезами, место так сказать интимное и важное.
Не получится - на 5-10 "захлопываний" хватит, а потом сотрется.
мне и надо что бы потом все примялось и было без щелей , там удерживается гранью металической , а остаток надо залудить и что бы потом обжалось по форме . щель там косая между перепуском и компресором .
Ну-у,попробывать можно, но "сдвинуть" ствол, а заодно оформить "пулькин вход" надёжней.
"Мы тут подумали, и я решил"(С)
- фигня получится! Со временем, плоскость "прилегания" будет "царапаться",а это "негут" - сифонить будет.Наверное задам сейчас самый дурацкий вопрос... - чем отличается сварка алюминия от сварки силумина ??? Можно ли их сварить между собой ???
Вообще-то не по теме, но... заранее прошу пардона!
Народ хелп!!!
Вопрос к знающим:
каким припоем нужно воспользоваться чтобы спаять МЕДЬ и ЛАТУНЬ
То есть..... короче нужно сделать так:

Люди вроде как оловом спаивают.... но фот оно низких температур не любит, это если крыс на Со2 будет...
я пытаюсь оловом спаять оно не липнет не к тому не к тому(((
Обезжирь место пайки и канифоль используй
а какую именно не подскажите?
quote:Обезжирь место пайки
это .... флюсом что-ли?
Флюс для удаления оксидной плёнки их всего 2 марми А и Б, обезжиривай ацетомон (просто протри)
quote:ацетомон
эээ ацетоном?
а флюс для пайки у меня вот такой....

quote:Originally posted by mccoyjohn:
эээ ацетоном?
Им самым, опечатялся. А олово у тебя какое ? щас сразу в оловянный пруток канифоль "закачена"
есть вот такой http://www.chip-dip.ru/product0/79927976.aspx
но это для алюмин накоп (он у меня тоже есть)
тока его паяльник не плавит((( (сег пойду за горелкой)
и еще один тока я от него упаковку потерял(
Если медь с латунью не паяются, скорее всего не хватает температуры горелки.
Силумин с алюминием спаять? Инструкция по магическому припою (HTS2000) однозначно говорит нет. Кроме того силумин зачастую этакий общий термин, вроде как копировальный аппарат в подавляющем большинстве все называют ксероксом, будь он хоть производства "Ну-что-же-ты-Паккард". Состав металла может быть ну абсолютно разным.
quote:Originally posted by mccoyjohn:
Народ хелп!!!
Вопрос к знающим:
каким припоем нужно воспользоваться чтобы спаять МЕДЬ и ЛАТУНЬ
Ну, едреныть... Не думал, что такая проблема вообще у кого-то может возникнуть. Медь и латунь прекрасно паяются самым обычным свинцово-оловянным припоем любой марки и с помощью покупного флюса под названием "Паяльная кислота", который на основе хлористых солей цинка. Готов на спор запаять так даже без доп. подогрева за 1 минуту то, что на этом фото, если это действительно медь и латунь...
народ а у меня ластоточкин хвост сломался на мурке!заклёпка полетела щас балтается мож его тоже припоять?
"-Эти ягоды есть можно? - Можно... только отравишься!"(С).
 "Спортлото 82".
Так и тут - Можно! - только отвалится...
Подскажите, а можно ли припаять к стальному прутку шарик от подшипника? Хочу изготовить приспособу чтоб фаску дульную сделать..Попробовал, не получилось нихрена, отваливается все от шарика..
Попробуй сделать площадку на шарике (сточить чуть на точиле), хорошо прогреть, облудить обе детали, а потом спаять. Только "приспасоба" не получится - практически не возможно, припаять в ручную к шарику какую либо "прямую", что бы она точно продолжала диаметр шарика... короче - "бить" будет при вращении.
Лучше взять что-то готовое... типа закалённой ручки от шпингалета
(шутка).quote:Originally posted by Bud_weiser:
Подскажите, а можно ли припаять к стальному прутку шарик от подшипника? Хочу изготовить приспособу чтоб фаску дульную сделать..Попробовал, не получилось нихрена, отваливается все от шарика..
А через кембрик не проще?
И паять не чего не надо.

quote:Originally posted by Bud_weiser:
Подскажите, а можно ли припаять к стальному прутку шарик от подшипника?
можно , но мягкий припой держит слабо (около 1кг на 1кв мм сечения шва)а при пайке "твердым" закалка потеряется лучше поискать готовые каленые детали с сферической поверхностью - штангу толкателя коромысла клапанов или еще какую автомобильную ЗЧ.
подскажите, выдержит ли пайка, если спаять два капиляра между собой,(либо один вставить в другой и потом спаять) по капилярам будет идти СО-2 от балончика к клапану, давление 60 атм. капиляры медные диаметром 4 мм.
А как ты их вставишь один в другой, если они оба 4мм.?
Сделать "муфту" (трубочку точно по внешнему Ф), а в неё уже впаять с обеих сторон. Думаю по 10мм. на сторону достаточно будет... но это зависит от качества пайки и припоя (ОПРЕССОВЫВАТЬ ОДНОЗНАЧНО).
А вообще, лучше цельную найти - неужели рядом помоек нет?
master-home.uсоz.гu
Чёй-то ссылка отсюда не открывается... но найти "master-home", а там статью Гоши и так можно
.А чугун с латунью методом пайки оловом соединить никто не пробывал?
Есть разные (наши, дурацкие) чугунЫ - если залудится, то и спаяется.
Если честно, ни когда не приходилось чугун паять, но не думаю что его пайка (лужение), сильно отличается от "чермета", (по чему-то в мозге, крутится батарея (радиатор)
)... тут главное в общем-то, "место" прогреть, главное!... Недавно понадобился паяльник для "микропайки", и вспомнил как в детстве делали паяльники на 12 вольт, из обычного 2ватного МЛТ резистора сопротивлением 10-12оМ. Решил поискать в нете - оказывается всяких конструкций навалом! А вдруг кому пригодится! Тем паче, что электроника всё больше входит в разные конструкции пневматического оружия.
quote:вспомнил как в детстве делали паяльники на 12 вольт,
В те времена это было актуально. Сейчас есть в продаже газовые паяльники - размером с фломастер. Можно пользовать как горелку, надев жало - как паяльник. Насадок в комплекте обычно куча. я такой пользую лет пять. Единственный недостаток - заправки газа хватает на 5-7 минут. Если не успел припаять, а только прогрел - окрестности оглашаются отборными одами в адрес производителя, изобреталеля и самого себя, что такое прикупил. Но припаять отломавшийся контакт в любых условиях - это бесспорно, зажечь костёр, соскрести что то с чего то, просто что то местно нагреть - вещь вообще хорошая, стоит от 1000 до 5000 руб. в зависимости от производителя, комплектации.
quote:Originally posted by Борыч22:
Сейчас есть в продаже...
quote:Originally posted by Deni-kin:
А вдруг кому пригодится!
Имeлось в виду... тьфу-тьфу-тьфу...если к примеру надо из "подножного" паяльник сваять, на необитаемом острове после крушения самолёта для починки ресивера... Ну или, когда нужен ОЧЕНЬ маленький паяльник
.Не могу облудить закалённую часть "детали" - хвостовик тонкого 0,8 старинного свёрлышка. Фигня какая-то, с одной стороны - на ура... с другой - хрен !
Я уж металл на нём сточил нулёвкой до 0,6 как морковку
, и нифига не лудится?Чё за хрень ?
Паяльную кислоту и канифоль используешь ?
Не Лёха, я на сухую лужу
. К стати, от канифоли вообще проку небыло. Залудилось только аспирином, ни какая другая кислота не взяла.Скажите пожалуйста, что лучше: старые ПОС-ы или новые без свинцовые припои. У вторых температура плавления выше, не уступают ПОС-ам по прочности. Цена только дороже, но для ответственной пайки это не важно. Может где обсуждалось уже?
По припоям лучьше на радио форуме почитать.
quote:Originally posted by ALEX77NEW:
без свинцовые припои
ХЗ что там сейчас в них намешивают, но если мне не изменяет склероз, чистое олово, очень не любит низкие температуры.
А так, инфы в сети море -
Бессвинцовые припои.
Оловянно-свинцовые припои.
всем привет, подскажите как правильно припаять стальную планку ластохвост к компрессору ппп винтовки.
forummessage/24/157
<A HREF="https://forum.guns.ru/forummessage/24/59312.html
О проблемах с ластохвостом
forummessage/24/157
О приварке ластохвоста, доработке угла зацепа тяги и поршня
для Dweep: зачистить шкуркой, обезжирить обе поверхности ацетоном. после высыхания ацетона разогреть их на электроплитке в сковородке почти до плавления припоя. набрать в пипетку паяльную кислоту. прокапать обе поверхности. затем взять мощный паяльник и залудить обе поверхности припоем. ещё подогреть на плитке припоем вниз пока припой не потечёт, стряхнуть его излишки и прижать детали друг к другу до полнова контакта(лучше всего в тисках и без фанатизма) и оставить остывать. всё
p/s/ сам не пробовал, но уверен что получится.
quote:Originally posted by Dweep:
подскажите как правильно припаять стальную планку ластохвост к компрессору ппп винтовки.
Сваркой...
quote:А мне сдаётся, что если есть чем равномерно прогреть, то и припаять реально, с кислотой например.Originally posted by Непушист:
quote:Originally posted by Dweep:
подскажите как правильно припаять стальную планку ластохвост к компрессору ппп винтовки.
Сваркой...
Сталь, она ведь паяется хорошо, если зачистить тщательно и паяльной кислотой обработать.
Мне например удавалось провод заземления к водопроводной трубе припаять. До сих пор не отвалился.
Отмечусь в нужной теме.
quote:Originally posted by MINZDRAVV:
провод заземления к водопроводной трубе припаять
на батарею в многоквартирном доме заземлился?
Deni-kin, окись железа - тоже проводник. Заземление батарей, а как следствие к ним и др. имеющихся металлоконструкций, прописано в СНиП, ПУЭ и соответствующих ГОСТах.
Смысл давно уже продуман за нас, учёными.
quote:Originally posted by Непушист:
Вопрос - стоит ли овчинка выделки
Спасибо за подробный ответ, тогда буду красить.
quote:Originally posted by MINZDRAVV:
А мне сдаётся, что если есть чем равномерно прогреть, то и припаять реально, с кислотой например.
Сталь, она ведь паяется хорошо, если зачистить тщательно и паяльной кислотой обработать.Мне например удавалось провод заземления к водопроводной трубе припаять. До сих пор не отвалился.
Вопрос-то не в том, чтобы удалось. Просто каждому случаю подходит лучше своя технология, несмотря на то, что разные проблемы можно решить разными путями. Припаять провод к трубе с помощью ПОСа не проблема. Я и сами водопроводные трубы между собой спаивал, нр когда разводки под раковиной на даче делал - просто чтоб не вошкаться с прокладками-фумками, а разборность там не нужна. Для этого просто нужно воспользоваться ручной или любой другой горелкой и хорошо прогреть металл.
Просто ласта на ППП немного другое. Отрывает, случается, даже сварку, если прицел и крон тяжелые, а "отдача" приличная, это раз. А два - такая технология это в данном случае например еще и хана воронению. А как потом воронить? Селитра ПОСы съедает в ноль, ржавый лак муторно и не на все он ложится.
Кстати уточню, кто не имеет опыта - проблема в пайке ПОСом таких вещей исключительно в трудности прогрева. Из-за этого припой не течет, а мажется и тут же застывает. Если же есть возможность прогреть, на любой трубе, любом толстом металле получится такой же красивый и прочный шов, как на тоненькой жести.
К примеру (но не к самому удачному, т. к. вторая деталь тоньше), вчера по-быстрому надо было "проапать" емкость для ВВшек, т. к. иначе не рассыпав не откроешь. Поставил каплю припоя паяльником, а горелкой подогрел. Поскольку там было обмазано паяльной кислотой, ПОС сам под горелкой и разбежался по нужному участку, паяльником потом и касаться не пришлось.


100% ОФФ(простите,не удержался
) Фига се какой запасец, там их че, тысяч 10 ? А дырочки -- чтоб не задохнулись? ))Что бы мелкие отсеивать.
quote:Originally posted by Scharald:
запасец
У меня два шароплюя, в одном ППШ-М 18 шаров в магазин влезает, а пулять с него можно почти очередью. Так что это совсем немного...
Кто собирается много паять, обзаведитесь такой вещью.
http://www.nsk-auto.ru/resources/pictures/14031.jpg
Лучше "карандаша", в т. ч. и по "ТТХ". С ее помощью можно подогреть деталь, если она слишком массивная, или если хреновое напряжение в сети. Кроме того помогает ровно облуживать детали.
http://s13.postimg.org/90bq8vaev/image.jpg
Нр на этой фотке с помощью такого типа горелки облужен латунный лючок воздухозаборника (в целях исключения гальванопары люминь/латунь).
А кто из-за бугра заказывал горелки?И где?Заинтересовало,только у нас не нашел таких,а если и были,то за голимый "китай"ломят тройную цену.Нашел за 250 р.горелку,но я её утку опаливать взял,пламя широкое.
Наверное глупый вопрос, но подскажите, влияет ли на качество пайки, нанесение флюса (паял. кислоты) перед прогревом детали или после прогрева?
quote:Originally posted by Непушист:
Кто собирается много паять, обзаведитесь такой вещью.
Или такой:


Баллон 60-65р., горелка 350-380р., заявленное время работы на средних оборотах 35-45мин., последняя фотка - деталюшку пытался на горячее посадить, кто же знал, что менее чем за минуту Д16Т плавится начнёт .
quote:Originally posted by mglek:
Наверное глупый вопрос
Не, он просто непонятный.
quote:Originally posted by Deni-kin:
Или такой
Такой даже лучше, т. к. накрутил на баллон, и "все без потерь"
quote:Originally posted by Deni-kin:
он просто непонятный
+1
Можно сформулировать понятнее?
quote:Originally posted by mglek:
нанесение флюса (паял. кислоты) перед прогревом детали или после прогрева?
я так полагаю, вопрос был - надо прогревать деталь перед нанесение флюса или нанести флюс и потом деталь начинать разогревать и насколько это ( в смысле последовательность) критично.
kazya, да да, именно это хотел уточнить, наверное не так выразился
Когда деталь уже горячая, нанесенный флюс быстро испаряется, и эти горячие пары лучше обезжиривают поверхность. Но возюкать припоем по еще не обезжиренному металлу - глупо и почти бессмысленно. Поэтому на практике обычно это происходит так (если детали не облуживаются заранее) - наносится флюс, набирается олово на жало, ставится капля на этот участок, флюс шипит, испаряясь, обезжиривание усиливается, если после этого процесс пропаивания не удовлетворяет, добавляется еще флюса - и тогда уже он идет как надо.
Еще по поводу припоя с канифолью внутри. При пайке с нормальным флюсом это лишняя грязь и дымовуха, канифоль в ПОСе нафиг не впала уже при пайке с обычными солями цинка. Я ее из такого припоя "выпариваю". Кладу "проволоку" на металлический лоток, нагреваю горелкой, с лотка это дело стекает на толстое керамическое блюдо, на котором паяю, канифоль остается на лотке. На керамической тонкой тарелке делать не советую, лопнет на раз.
Мужчины,прочитал тему пайки разных металлов,очень полезная тема особенно в свете вновь появившихся флюсов и присадок.В советское время такого не достать было,многое знал сам,многое полезно и для меня.
Я собственно хочу поделиться советским опытом(возможно он был описан в теме ,значит я проморгал,просьба не ругать)
По поводу лужения(тонкого)в свое время был мотоциклистом,и практически всем знакома болячка-рвущиеся тросы,если нет паяльника мы делали так:обрезали ровно кончик троса,обезжиривали(от масла с грязью)бензином,потом наматывли на кончик медную проволоку(в зависимости какая бобышка была нужна),кидали припой,или свинец в небольшую емкость и плавили хоть на газе,хоть горелкой),макали кончик троса в гашеную цинком соляную кислоту(хлористый цинк),потом в расплавленный припой,подержишь и выдаскиваешь пропаяный тросик.
Так же в автобазах паяли бобышки на топливные трубки(водители старые знают очем речь)это сейчас все на штуцерах впрессованых.Так же лудили резьбу на трубках \штуцерах,макнуть резьбу в кислоту ,потом в расплав припоя,пдержать подольше(в зависимости от массы детали)сам расплав и нагреет вашу деталь,кислота будет испаряться уже практически в расплаве ,слой лужения будет очень тонким.А вот при предварительным подогревом есть вариант испарения кислоты раньше времени.
Извините за многословие.
Я концы тросов на велосипеде закрепляю просто обычным лужением жалом паяльника...
[QУОТЕ][Б][/Б][/QУОТЕ]
Суть в другом,если луженую резбы закрутить-практичеси никаких герметиков не надо,а если перед этим помазать нелуженую(внутреннюю резьбу не всегда есть возможность облудить),а в нее закрутить луженую,после нагреть горелкой (но только луженую деталь -то резьба пропаяется.
Я себе сделал гибкий шомпол,из струны,у нее медная обмотка намотанная на сбственно сталистую с струну,У меня ЦФСка,и не разбирая винт,наматав ветошь на бобышку через зарядную часть клипа протаскиваю сквозь ствол,медная бобышка вкупе с медной намоткой струны не может повредить на резы,так же при разборке винтовки,резинкой закусило клип,выдвинуть выдвинул до конца окошка ,а дальше как?опять же трос с бобышкой,продернул сквозь клип,но уже через отверстие ,и тросом протащил его сквозь цилиндр,не изгаляясь как и чем протолкнуть со стороны казенника.
Господа, обратите внимание. Вот - даже "кислота паяльная" бывает дрянь или не дрянь.
Слева на фото - дрянь. В равной степени малоэффективна при пайке как черных, так и цветных металлов. Ничем практически не пахнет в процессе нагрева, дает грязь на оцинкованных поверхностях (говно типа пленки образуется быстрее, чем припой успевает смочить деталь).
Вторая, справа, во флаконе с желтой крышкой - наотлично. При пайке в нос шибает кислотой, слегка пузырится на оцинковке и подкрашивает ее в серый цвет, т. е. это тоже признаки - работает. Так что все подряд не покупайте.

По своему опыту могу добавить, что ортофосфорную кислоту отлично заменяют таблетки обычного аспирина. Паял с помощью аспирина аккумуляторные элементы. Быстро и без проблемно. Единственный минус, запах, очень едкий и плохо выветривающийся, поэтому советую пользовать только в очень хорошо проветриваемом помещении.
( про Дрянь не дрянь) всякому флюсу - своё назначение .. и лучше знать что там в составе - в данном случае непонятно что атм )
"Слева" Скорей всего типичный Цинк хлористый ... Растворенный металический Цинк в Соляной ки-те ...
Смысл мазать им Оцинкованные поверхности ?? Оцинковка паяется без всяких гемороев .. опять же при этом грязи быть не должно...
То что в бутыльке справа не понятно - если раствор ортофосфорной .. ?? состав есть там ?
SmirnovSerg
Да-да, прошу Вас, расскажите мне, как и чем и что паять. Это единственная инфа, которую я упустил узнать, открывая тему...
Оцинеовку можно паять обычным спиртовым раствором канифоли, тут главное - не перегреть.
Готовим шов элементарной зачисткой, выкладываем и прогреваем градусов до 100, затем наносим флюс. Далее греем и проверяем температуру прикладывая припой (лучше 2х-3х мм). Предупреждаю, при всей простоте такой шов не любит больших нагрузок. Можно использовать и хлористый цинк или на худой конец ортофосфорную.
Для прочных соединений мелких деталей из черных и цветных металлов лучше серебряные припои (ПСР45 или другие. с другим содержанием серебра и соответственно с другой температурой плавления). Флюс - 209, для нержавейки, намного лучше буры... Если интересно - технологию пайки расскажу. 15 лет держал мастерскую по реставрации художественного литья
цитата:Originally posted by kan58:
Предупреждаю, при всей простоте такой шов не любит больших нагрузок. Можно использовать и хлористый цинк или на худой конец ортофосфорную.
"Оцинковка" любит лужение, с начала пропаиваешь залуженные поверхности, потом пропаиваешь шов сверху. А с кислотами цинк ваапще не рекомендую паять, он "пористый", хрен потом всё смоешь.

Стальные детали спаяны ПОС-61. Боится ли такой паяный шов горячего воронения ?
Возможно ли как-то надёжно зачернить швы неким хим. покрытием, но не окраской ?
отмечусь
цитата:Originally posted by argus762:
Боится ли такой паяный шов горячего воронения ?
Да. Развалится он.
цитата:Originally posted by argus762:
Возможно ли как-то надёжно зачернить швы неким хим. покрытием, но не окраской ?
Практически нереально. На ПОСе ничего не держится долго, вытирается.
Справляюсь с пайкой железяк любого размера при помощи паяльного фена и паяльника на 45 Вт, дело в том что при лужении чего либо большого тепло от жала паяльника отводится быстрее чем паяльник успевает выработать, в итоге припой может толком не плавится и скатывается комками, ни о каком прилипании припоя к металлу речи не идёт он просто отваливается. Но если взять паяльный фен, выставить температуру 180...250 градусов и предварительно прогреть район будущей пайки (так-же можно понемногу подогревать и во время работы паяльником), затем нанести флюс, после этого моего паяльника на 45 Вт хватает с лихвой для пайки чего угодно. Можно так-же использовать строительный фен.
Да о про серебряный 45 никто и не вспомнил.
Подскажите пожалуйста!
Требуется впаять стальную шпильку М10 в разбитую резьбу чугунного котла.
Имеется паяльная кислота и ПОС, флюс-паста для пайки медных труб твердым припоем и пруток этого припоя.
Паяльная лампа тоже имеется, не хватает только опыта.
Что и как лучше использовать?
Шпилька оцинкованная припаяется или лучше найти черную?
Оцинкованная шпилька облудится лучше и быстрее, с кислотой цинк паять не рекомендую, причина чуть выше.
Чтобы залудить отверстие в чугуне, надо греть рядом с отверстием (вокруг), а лудить латунным ершиком (щёткой), естественно предварительно разогреть олово в отдельной банке и макать в него ёршик. Если чугун правильный, на всю операцию уйдет не более 30 мин, если "кетайский", может вообще не залудится, хз чего они туда добавляют.
К стати, сейчас только дошло - а котёл в этом месте где будет пайка сильно нагревается? Имеет вообще смысл паять?
Решили вопрос холодной сваркой. Чугун массивный, подумал при пайке могут быть проблемы с прогревом, и вдруг еще прокладку между секциями сожгу. Котел отопительный деревенский, обычно до 80гр теплоноситель нагреваем.
Ну и хорошо, всегда есть варианты!
Проконсультируйте : сплав розе , сплав вуда - чем -то типа флюса надо , смачивать поверхности которые будут с ним контактировать (для лучшего схватывания с поверхностью . В моём , конкретном случае необходимо добиться хорошего затекания в узкую щель - заливка канавы заглушки в компрессоре ппп ( иж 38 , 53 и мр 512 ( вот не поверите , с вставной заглушкой папались - по кр. мере канава есть ! И дно с "выхватами" металла (глубину промерял - на самодельную вставку-пятак не похоже !)).
Вряд ли уже актуально. Флюс - надо. Насчёт затекания в узкую необлуженную щель без предварительной подготовки поверхности - сомнительно.
По крайней мере у сплава Розе есть (иногда существенный) недостаток - гораздо "хрупче" обычных ПОСов. Эт просто к слову.
Актуально , актуально ! Я не хочу напортачить , вот и штудирую литературу и форум . Про хрупкость - пофигу - у меня ж оно ни чего не держит ! Флюс-то какой брать/делать ? Есть спирто-канифольный , соляная к-та с цинком , для пайки аллюминия , ну и могу ацетилсолициловый намешать ...
Хоть какой припой, но одним из важнейших условий является прогрев спаиваемых деталей (или хотя бы зоны пайки) до температуры не то что плавления припоя, а его уверенной текучести (солидус, ликвидус - в это я не вдавался). То, что припой прилипает и отваливается от щелчка, один из признаков недостаточной температуры. Чтоб соединение получилось хоть как-то надёжным, припой должен "проникнуть" в поверхность (там разговор-то, про микроны, наверное, но всё же) и после этого его придётся отрывать со значительным усилием.
Флюс в данном случае лучше (ИМХО) активный, то есть тот же хлористый цинк, паяльная кислота, ортофосфорная. Я тут только что облудил 2 "детали" из разных нержавеек с помощью ортофосфорной кислоты - аж удивился как легко получилось. Кстати, флюс для пайки алюминия пусть для алюминия и остаётся. С его особенностями уже сталкивался - перегрев он очень не любит, не всегда с ним лучше облуживается, да и алюминий он любит гладкий, а не после грубой шлифовки. Ещё и полуду на "долгоиграющих" жалах (типа как на паяльных станциях) сжирает, так что лучше работать чисто медным жалом. Но если всё соблюсти - лудится отлично! Возможно, мне такой флюс попался.
Кроме этого подготовка поверхностей. Я бы попробовал тонкими алмазными цилиндрическими и/или коническими шарошками "разбить" и вычистить отверстия и щели до некоторой ощутимой глубины, допустим, пару мм, и уже эти канавки облуживать и заполнять припоем тонким жалом (естественно с дополнительным нагревом). Но это уже, скорее, радикальные меры - возможно просто не хватает хорошего прогрева и обработки активным флюсом. Тут говорили, что ортофосфорная кислота и воронение сжирает, так что осторожно с ней.
Однако, остатки активного флюса очень желательно вычистить - остатки флюса будут и "перед припоем", в данном случае по щели вглубь вплоть до выхода внутрь цилиндра, если она сквозная...
Вы бы тему почитали - всё это обсуждалось.
ЗЫ. Цилиндры я не паял (только эпоксидкой дыры заливал на ИЖ-53 старинном), так что всё это теория основанная на практике в других сферах. Мне в основном приходится паять цветные металлы и ту же РЭА.
ЗЗЫ. К теме. Те самые "детали". Соединения дополнительно не обрабатывались (только от флюса отмыл). Нержавейка, сплав Розе, хороший паяльник ватт 80, термовоздушка + пальник от неё же с тонким жалом для облуживания внутренней поверхности, ортофосфорная кислота и относительно нейтральный (особенно для нержавейки) флюс для пайки BGA. Тут надо отметить, что поверхности сначала облуживались, потом спаивались уже очищеные от остатков кислоты с помощью нейтрального флюса дабы и активные остатки не оставались и граница полуды не размазывалась.


Купил сегодня. Предыдущий более простой карандаш принял ислам.

quote:Originally posted by иваныч:
Да о про серебряный 45 никто и не вспомнил.
Почему это не вспомнил... я только им и паяю. Отлично работает на сталях, включая нержавейку и медносодержащих металлах.
Что для этого нужно.
-Сам припой. Бывает разных марок на разную температуру плавления. ПСр45 - одна из разновидностей.
-Флюс. Самый распространенный - бура. На мой взгляд самый лучший - 209.
-Пара - тройка огнеупорных шамотных кирпичей, лучше легковесных. Это на чем паять. Самый простой вариант. Сейчас можно найти более современные огнеупоры. Да, асбест - самый худший вариант.
-Пинцет.
-Сантиметров 20 нихромовой проволоки 1-2мм. Заточить шилом, на конце для удобства сделать колечко сантима 2 в диаметре.
- Горелка. Проще - газовая, у меня - водородная Лига.
Как паять.
Спаиваемые детали хорошо подогнать друг к другу и выложить на кирпич так, как они должны выглядеть в спаянном виде. Второй кирпич поставить за спаиваемыми деталями. Это будет экран ускоряющий прогрев. Если спаиваемые детали сложной формы и плохо выкладываются можно нарезать из легковеса обычной ножовкой разные подкладки/упоры.
Подготовить припой. Если в прутке - нарезать кусочки по 1-2-3мм в зависимости от размера шва. Можно и не резать и тыркать прутком в шов, но тогда есть большой шанец насрать...
Греем детали до светло вишневого цвета.
Греем наше шило из нихрома и погружаем его на 1см во флюс. Флюс прилипает к шилу.
Проводим шилом по шву. Флюс с шила затекает практически только в шов и не гадит на остальных поверхностях. Если шов большой - повторяем.
Догреваем детали до светло красного, почти оранжевого цвета. Следите за тем, чтобы температура деталей была одинаковой.
Берем пинцет и кидаем на шов кусочек припоя. Если все сделали правильно и температура достаточна - он практически сразу затекает в шов. Если не попали в шов - не беда, подправьте шилом. Помните - припой всегда бежит в сторону детали с более высокой температурой.
Проверяем весь ли шов пропаян проведя по ему шилом с каплей флюса. Шов полностью должен быть заполнен припоем.
Ничего не трогая даем остыть спаянной детали до темно вишневого цвета и тащим ее под струю холодной воды. Практически весь флюс - вымоется и у вас будет чистая деталь. Да, флюс оччччень гигроскопичен, держите его всегда закрытым. Покупать его лучше в стеклянной банке, вы же туда будете тыркать раскаленное шило...
И на последок как самому сварить припой. Потребуется 2 монеты старые 5 копеек 61 года и серебряный полтинник. Монеты выложить на кирпич нагреть и активно профлюсить. Греть дальше постоянно добавляя флюс до тех пор, пока не получится капля и ее поверхность как бы не начнет вращаться. Положить на каплю массивный стальной предмет. Это раскатает каплю в блин удобный для дальнейшей резки.
К стати сказать. Если взять просто 5г серебра и 5г 59 латуни (те самые материалы из которых и делались монеты) - результат почему то оказывается хуже, припой получается с большей температурой плавления.
класс тема!
братцы!!
http://www.alpay.ru/shop/UID_259.html
вот такая горелка armero работает на mapp -газе? написано 2200 градусов пропан. если- нет, чего посоветуете самого дешёвого из маппа?.
и вот ещё - припой у меня к нержавейке пе прилипает? грею пропаном аж до светложёлтого. с бурой. капля припоя вертится и переливается как сверхновая, а не затекает. какие могут быть ашипки?
quote:Originally posted by krysoboj:
грею пропаном аж до светложёлтого. с бурой. капля припоя вертится и переливается как сверхновая, а не затекает. какие могут быть ашипки?
Какой припой? Если оловянный, так он при такой Т не то что кипеть, а сразу испаряться начинает, по этому и не прилипает, а металл (деталь) окисляется хоть и нержавейка.
Посмотри "рабочую Т" своего припоя и грей... ну на 100град. больше рабочей Т припоя, и всё получится.
Припой HTS-528. в красной обмазке.
купил ещё мапгазовую горелку -не дождался ответа аксакалов.
вот такую http://servis-holod.ru/catalog/tools/50/product-149
газ вот такой http://payka.by/payalnye-lampy/kemper-1064e/ -он мапп или не мапп?
нержа стала паяться чуть получше - но не кардинально. за полдня сумел сотворить один шов 5 мм. может успевает окислиться пока грею? или не в том месте пламени держу? или детали слишком большие (20х10х3 мм)?
бронза-латунь паяется на уррраааа!!- только нужно греть осторожно- легко расплавить сами детали.
http://tradefed.ru/product/mappgaz/ (не для рекламы, сам до сего момента не слышал про МАПП, хотя и попадалась информация о более эффективных и "горячих" смесях даже в обычных 220г. дихлофосах)
>он мапп или не мапп?
Думается, на нём это было бы явно указано.
Не всегда желательна максимально достижимая температура. А к нержавейке, кмк, флюс ещё нужно соответствующий (не подскажу какой - нержу паял только мягкими припоями)
quote:Изначально написано krysoboj:
братцы!!
http://www.alpay.ru/shop/UID_259.html
вот такая горелка armero работает на mapp -газе? написано 2200 градусов пропан. если- нет, чего посоветуете самого дешёвого из маппа?.и вот ещё - припой у меня к нержавейке пе прилипает? грею пропаном аж до светложёлтого. с бурой. капля припоя вертится и переливается как сверхновая, а не затекает. какие могут быть ашипки?
Посмотри на мапгазе дешевого что-то из ротена http://tool-tech.ru/catalog/gorelka-s-odnorazovym-ballonom , думаю остально будет только китай
quote:Originally posted by Лебовски:
Посмотри на мапгазе дешевого
чё-то не очень дёшево. в 5 раз как минимум дороже. ну китай. чем отличается-то? а лишних 10 т.р. за бренд у меня нетнд.
паяешь маппом?- выкладывай опыт.
я вот ужо на выходных алюминий попробую запаять-рамку для зеркала- отчитаюсь.
quote:Изначально написано krysoboj:
чё-то не очень дёшево. в 5 раз как минимум дороже. ну китай. чем отличается-то? а лишних 10 т.р. за бренд у меня нетнд.
паяешь маппом?- выкладывай опыт.
я вот ужо на выходных алюминий попробую запаять-рамку для зеркала- отчитаюсь.
Почему дороже, какая позиция дороже и по сравнению с чем? Сам газ то не дешевый
http://tool-tech.ru/products/g...er-super-fire-3 вот твоя-12 т.р (если правильно посмотрел. остальные- красненькие- на пропане)
http://servis-holod.ru/catalog/tools/50/product-149
вот моя 1,7 т.р
а шо ви таки вопросом на вопрос отвечаете? как минимум-проявление неуважения.
Здравствуйте все. Извините за офф: не могу найти тему. Тут товарищ продавал пасту/порошок для пайки/лужения. Паста вроде еще советских времен, универсальная. Киньте ссылкой, пожалуйста.
quote:[B][/B]
А как лучшее обпаять ласту на мурке?в качестве превентивной меры,отрывы не редки..вроде как паста с горелкой на ум приходит..спасибо!
quote:Originally posted by митрий6:
А как лучшее обпаять ласту на мурке?в качестве превентивной меры,отрывы не редки..вроде как паста с горелкой на ум приходит..спасибо!
Там лучше варить, а не паять. Не, ну можно конечно твердыми припоями, но зачем эти сложности. Да и вообще чтобы это понадобилось, планка должна болтаться, а она у Мурел не болтается обычно, а если что вдруг - отлетает сразу.
Тестирую на прочность Силумин Китайский https://www.youtube.com/watch?v=xTZvaPK4KsI&t=29s
quote:Изначально написано kan58:
Почему это не вспомнил... я только им и паяю. Отлично работает на сталях, включая нержавейку и медносодержащих металлах.
Что для этого нужно.
-Сам припой. Бывает разных марок на разную температуру плавления. ПСр45 - одна из разновидностей.
-Флюс. Самый распространенный - бура. На мой взгляд самый лучший - 209.
-Пара - тройка огнеупорных шамотных кирпичей, лучше легковесных. Это на чем паять. Самый простой вариант. Сейчас можно найти более современные огнеупоры. Да, асбест - самый худший вариант.
-Пинцет.
-Сантиметров 20 нихромовой проволоки 1-2мм. Заточить шилом, на конце для удобства сделать колечко сантима 2 в диаметре.
- Горелка. Проще - газовая, у меня - водородная Лига.
Как паять.
Спаиваемые детали хорошо подогнать друг к другу и выложить на кирпич так, как они должны выглядеть в спаянном виде. Второй кирпич поставить за спаиваемыми деталями. Это будет экран ускоряющий прогрев. Если спаиваемые детали сложной формы и плохо выкладываются можно нарезать из легковеса обычной ножовкой разные подкладки/упоры.
Подготовить припой. Если в прутке - нарезать кусочки по 1-2-3мм в зависимости от размера шва. Можно и не резать и тыркать прутком в шов, но тогда есть большой шанец насрать...
Греем детали до светло вишневого цвета.
Греем наше шило из нихрома и погружаем его на 1см во флюс. Флюс прилипает к шилу.
Проводим шилом по шву. Флюс с шила затекает практически только в шов и не гадит на остальных поверхностях. Если шов большой - повторяем.
Догреваем детали до светло красного, почти оранжевого цвета. Следите за тем, чтобы температура деталей была одинаковой.
Берем пинцет и кидаем на шов кусочек припоя. Если все сделали правильно и температура достаточна - он практически сразу затекает в шов. Если не попали в шов - не беда, подправьте шилом. Помните - припой всегда бежит в сторону детали с более высокой температурой.
Проверяем весь ли шов пропаян проведя по ему шилом с каплей флюса. Шов полностью должен быть заполнен припоем.
Ничего не трогая даем остыть спаянной детали до темно вишневого цвета и тащим ее под струю холодной воды. Практически весь флюс - вымоется и у вас будет чистая деталь. Да, флюс оччччень гигроскопичен, держите его всегда закрытым. Покупать его лучше в стеклянной банке, вы же туда будете тыркать раскаленное шило...
И на последок как самому сварить припой. Потребуется 2 монеты старые 5 копеек 61 года и серебряный полтинник. Монеты выложить на кирпич нагреть и активно профлюсить. Греть дальше постоянно добавляя флюс до тех пор, пока не получится капля и ее поверхность как бы не начнет вращаться. Положить на каплю массивный стальной предмет. Это раскатает каплю в блин удобный для дальнейшей резки.
К стати сказать. Если взять просто 5г серебра и 5г 59 латуни (те самые материалы из которых и делались монеты) - результат почему то оказывается хуже, припой получается с большей температурой плавления.
вот это объяснил, благодарю!
Соединение стальных деталей ПОСом, да ещё и в оружейной теме...! А ведь кто-то прочитает этот абсурд!! И, что ещё хуже, воспользуется ((((
quote:Originally posted by Serjewo:
Соединение стальных деталей ПОСом
А что не так ? ПОС -ы как бы разные есть и по твёрдости и по твердоплавкости ... Вы только ни кому не говорите , но на двуствольных ружьях стволы почти всегда спаяны ( и планки припаяны ствольные ) - так с них и охотят , без всякой сварки (
) . А есть такой Бенджамин шередан 397 - так у него и ствол и коробка к насосу-компрессору штатно припаяны ( правда это пневматика , да и ствол с коробкой латунные/бронзовые ( не совсем удачный пример )).Нуу-у, может он артиллерист!
quote:Изначально написано vashpetr:
вот это объяснил, благодарю!
это потому что монеты не из чистой латуни...а из аллюминиевой бронзы...
quote:Originally posted by MOISHANSK:
А что не так ?
Статус "новый", что же еще. Среди них гур сейчас как этого самого за баней...
подскажите такой вопрос - нужно припаять упор для лапы отдачи.
калибр 20-й. т.е. отдача не бог весть какая.
площадь пайки примерно 18х25 мм.
припой, скорее всего пос-40 (я не знаю какой валяется), но при необходимости могу купить и пос-61.
- можно ли спаивать различные сплавы железа между собой? для пайки и прочности шва это имеет значение?
- достаточно ли такой площади для того, чтобы отдачей не оторвало? или лучше еще и штифтами усилить? если штифтовать, то штифты внатяг можно засверлить и вбить и после пайки?
quote:Originally posted by slonidze:
- можно ли спаивать различные сплавы железа между собой?
В данном случае припой это тот же клей, можно склеить свиную и говяжью кожу, или две деревяшки различных пород дерева?
quote:Originally posted by slonidze:
- достаточно ли такой площади для того, чтобы отдачей не оторвало? или лучше еще и штифтами усилить?
ХЗ, вообще то тут пневматическая ветка.
едрит, я на дату не посмотрел!
В теме есть инфа о пайке силумина?
Что бы зазря 14 страниц не лопатить.
quote:Изначально написано slonidze:
- можно ли спаивать различные сплавы железа между собой? для пайки и прочности шва это имеет значение?
- достаточно ли такой площади для того, чтобы отдачей не оторвало? или лучше еще и штифтами усилить? если штифтовать, то штифты внатяг можно засверлить и вбить и после пайки?
серебряная пайка получще будет свинцовооловянной. прочность на разрыв выше чем у бронзы или меди.
хехе, я а то думал я один такой молодец, додумался вместо фторопластовой прокладки напаять прослойку из припоя))
http://joxi.net/KAxolj3SZRqgq2.jpg
http://joxi.net/L21zERNfRLVQaA.jpg
http://joxi.net/p279Bo0IK5EX5r.jpg


Спасибо, очень полезный материал материал.
Помогите, пожалуйста, собрать оптимальный паяльный набор новичку для дома! Понравился этот сайт:
https://electrotorg.ru/instrumenty/payalnoe-i-gazovoe-oborudovanie/
по ассортименту, дизайну. Планирую делать заказ, но пока сомневаюсь по конкретной модели паяльника.