Релоадинг
Бушинг, где ему место и как определить его размер...
Вот уже в 3-й раз за прошедшую неделю,
как мне приходится отвечать на один и тот же вопрос.
Что такое бушинг, с чем его едят и как
определить размер, который мне нужен?..

Все это уже многократно обсуждалось в нашем разделе форума.
Но раз вопрос этот продолжает регулярно приходить мне в PM, 
значит не все столь очевидно.
Вот и решил вынести его в отдельную тему.
Я использовал вопрос Евгения, который появился уже в 4-й раз
за эту неделю, но в уже теме о релоадинге для охотника.
Надеюсь, что он не против моего цитирования его вопроса...
==========
Уровень сложности: для начинающих.
==========
quote:Originally posted by Dutch-243WiN:
... дабы не наступать на грабли <скупой платит дважды>, но и переплачивать
за ненужные изыски желания нет.
С прессом и мелочёвкой определился, вопрос по матрицам и бушингам...
Евгений,
Как я уже выскзывался в постановочном посте темы
forummessage/12/922
я не вижу особо сакраментального смысла в применении
бушинговых матриц для релоадинга под охотничью винтовку.
Тонкий, дa еще как на основной массе недорогих моделей,
невывешенный ствол, да еще в мягкой пластиковой ложе,
вряд ли это оценит.
Т.е., эти факторы, которые ограничивают точность
самого оружия будут вызывать достаточно большое рассeивание,
ну, скажем, в пределах угловой минуты, которое будет в свою
очередь поглощать все усилия по сверх-тонкой настройке патрона,
дающие возможный выигрыш в лишь десятых долях минуты.
Если же ваши интересы лежат в области высокоточной стрельбы,
а оружие соответствует этой задаче, т.е.:
толстый вывешенный ствол, жесткая массивная ложа,
беддинг, умягченный спуск и прочий тюнинг,
то безусловно я бы порекомендовал использование бушинговой матрицы,
дающей возможность более тонких регулировок
full sizing или neck sizing матрицы.
Здесь и подведем черту под той частью вопроса, когда нужен бушинг,
а вернее сказать, бушинговая матрица.
Т.е., обоснование ее применения, пока в самой общей форме...
Она используется там, где требуется тонкая регулировка
обжатия дульца и, как следствие, усилия натяга при посадке пули.
Теперь перейдем ко второй части марлезонского балета, т.е. вопроса.
С чем его едят и как определить его размер...
quote:Originally posted by Dutch-243WiN:
... в чём разница между бушинговой матрицей и небушинговой?..
Бушингом в релоадинге называется цилиндрическая твердосплавная втулка,
которая своим внутренним диаметром формирует дульце гильзы.
Лучше чем вот этот рисунок с сайта Реддинга вид и положение
бушинга в матрице я объяснить не смогу:

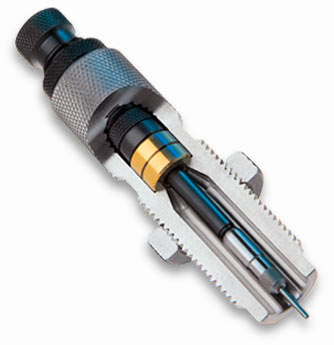
Вот этот золотистого цвета (покрыт нитридом титана) цилиндрик
и есть этот пресловутый бушинг.
Он внутри полый:

Диаметр этой самой полости и есть размер бушинга.
Он определяется следующим образом...
D = C + 2 x W - T
где
D - искомый диаметр бушинга,
C - диаметр пули,
W - толщина стенки дульца гильз.
W варьирует от бренда к бренду и может варьировать от партии к партии.
Поэтому эту величину надо знать заранее, т.к. она, в конце концов
и определит, какого размера бушинг вам нужен.
Так например, у гильз Winchester (308-й) толшина стенки всего 0.013-0.014 дюйма.
А у Federal'а может достигать 0.018.
T - "Натяг", который вы будете использовать.
Пример:
C - 0.308",
W - 0.015",
T - 0.002".
D = 0.308 + 2 x 0.015 - 0.002 = 0.336
Или...
D = D0 - T
где
D0 - Диаметр дульца на готовом патроне с гильзой,
которую вы планируете использовать.
Пример:
D0 = 0.338",
T - 0.002".
D = 0.338 - 0.002 = 0.336
Второй способ промеров и вычисления размера бушинга наиболее точный.
Он практически не дает ошибки.
В то время как по первому способу, при промере толшины
стенки дульца возможны ошибки в пределах 0.001-0.002 дюйма.
/Причину этой ошибки очень трудно объяснить на пальцах,
но очень легко понять, когда сделаешь несколько измерений сам. /
Настоятельно рекомендую промерять не менее
- 5 гильз по первому способу
или
- 5 снаряженных патронов по второму.
Натяг на примере калибров от 6 мм до 30-х для
начинающих высокоточников, я бы брал 0.002 дюйма.
Для охотников рекомендовал даже чуть больше.
Но не более 0.005".
А если будете кримповать, то большой натяг и вовсе не нужен.
Пуля будет удерживаться в первую очередь кримпом.
Примерно такую величину натяга, т.е. 0.005" обеспечивают
небушинговые матрицы, т.е. матрицы с так называемым "орешком".
Рисунок небушинговой матрицы слева:

Здесь дульце формируется предварительно (сжимается), при опускании штока пресса телом гильзы.
А окончательно (расширяется до калибра минус натяг), при поднятии штока - орешком.
Поэтому, в этом случае, вне зависимости от W, натяг будет всегда
примерно одинаков, по диаметру орешка.
Повторюсь...
Именно это вариант матриц, на мой взгляд,
достаточен для целей охотничьего релоадинга.
quote:Originally posted by Dutch-243WiN:
... На какой-то ветке рекомендовали сразу брать набор из 6-ти бушингов, RD76261,..2..,..3 и т.д.
А многие пишут, что на деле пользуются одним-единственным бушингом,
но правильно подобранным под свой патрон. Где истина?..
Теперь, я надеюсь, вы понимаете, зачем нужен набор бушингов
и как можно обходиться одним.
quote:Originally posted by Dutch-243WiN:
...Если возьму матрицы Redding Competition Bushing Neck Die Set,
обязательны ли к ним бушинги?..
Естественно.
Об этом говорит даже название набора.
А бушинги - отдельная от матриц позиция.
Продавец не может знать заранее, какой размер вам нужен.
Он может только догадываться...
И последнее...
Таблица диапазонов размеров Реддинговских бушингов по калибрам:
http://www.redding-reloading.c...ing-range-chart
+ 5 копеек
У Лапуевской гильзы стенки изначально были 0.014-0.015". Когда протачивал на 14 неравномерность хорошо заметна.
В тире подобрал пару гильз norma потренироваться. Там стенки тоньше .014".
После выстрела дульце раздувается примерно до 0.346", из курса материаловедения и металлообработки помню, что лучше несколько раз по чуть чуть, чем один раз по многу. И возникла мысль, может обжимать в два прохода. Сперва до .336 - .337, а потом на "чистовую" до .333"?
И еще на одном торце бушинга набит размер, второй чистый. Есть разница каким вниз в матрицу вставлять? То есть их можно чередовать, или один лучше сделан?
quote:И еще на одном торце бушинга набит размер, второй чистый. Есть разница каким вниз в матрицу вставлять?
Вообще Бушинг вставлять ВНИЗ лучше той стороной - на которой есть Фаска.

quote:Originally posted by B-S:
Вообще Бушинг вставлять ВНИЗ лучше той стороной - на которой есть Фаска.
Фаска есть на обоих сторонах.
Это на Redding с двух сторон
...Но не на Wilson - которые и по кач-ву обработки поверхности гораздо приличней первых.quote:Originally posted by B-S:
Но не на Wilson - которые и по кач-ву обработки поверхности гораздо приличней первых.
Пользовал и Redding и Wilson. Разницы в качестве и обработке не увидел.
меня интересует размер бушинга напр. 336 это внутренний размер бушинга или размер дульца после саизинга? если это внутренний размер бушинга после саизинга бушингом 336 , размер дульца будет 337. а натяг при посадке пули будет не 0,002 а 0,001.
меня интересует размер бушинга (напр. 336). это внутренний размер бушинга или размер дульца после саизинга? если это внутренний размер бушинга, после саизинга бушингом 336 размер дульца будет 337. а натяг при посадке пули будет не 0,002 а 0,001.
quote:Originally posted by joker 1974:
меня интересует размер бушинга (напр. 336). это внутренний размер бушинга или размер дульца после саизинга? если это внутренний размер бушинга, после саизинга бушингом 336 размер дульца будет 337. а натяг при посадке пули будет не 0,002 а 0,001.
Николай,
Уж и не знаю, что там у вас за беда.
Может, микрометр не обнуляется полностью или еще какая ошибка...
Или отжигать надо.
Не поленился, пошел и выкрутил микрометрические головки
и вынул бушинги из обеих neck sizing матриц.
Из 6mm BR и 308 Win.
B 6mm BR стоит бушинг с маркировкой 268.
Промер 5 подряд Lapua neck sized гильз показал диаметр 0.268 дюйма.
B 308 Win стоит бушинг с маркировкой 335.
Промер 5 подряд Lapua neck sized гильз показал диаметр 0.335 дюйма.
Так что, вышеприведенные формулы пока отменять не будем...
quote:Originally posted by Dobryak:
Пользовал и Redding и Wilson. Разницы в качестве и обработке не увидел.
Wilson у меня есть только посадочные,
что не является предметом сегодняшнего разговора.
А вот Реддинговских бушингов - 6 или 7.
Внимательно рассмотрел все под лупой.
Идеальная поверхность обработки металла.
Щербин, как на фото чуть выше, и близко нет.
Картинку я скомуниздил где-то в сети,
т.к. под рукой своей не было...
quote:Originally posted by Kirg:
... И еще на одном торце бушинга набит размер, второй чистый.
Есть разница каким вниз в матрицу вставлять?
То есть их можно чередовать, или один лучше сделан?
Кирилл,
Когда-то здесь уже был ожесточенный спор на сей предмет.
Уж и не помню по какому критерию, но решили, что номером вниз.
У меня так и стоят.
Хотя обе стороны выглядят совершенно одинаково и обе с фасками.
Повторюсь, речь о Реддинговских бушингах...
quote:Originally posted by joker 1974:
а натяг при посадке пули будет не 0,002 а 0,001.
Так может быть только на сильно "задубевших" гильзах или с "орехом" разширяющим дульце, для начала снимите орех - а если нет - отожгите шейки.
С Ув.
quote:Originally posted by Kirg:
... После выстрела дульце раздувается примерно до 0.346", из курса материаловедения и металлообработки помню, что лучше несколько раз по чуть чуть, чем один раз по многу. И возникла мысль, может обжимать в два прохода. Сперва до .336 - .337, а потом на "чистовую" до .333"?
Да ну их... 
После каждого прохода разбирать матрицу и менять бушинг?
Много чести...
Гильза - по-любому, расходник. Хоть и многоразовый.
Мне бы было жальче резьбу на матрице трахать после каждого прохода.
Или иметь их, т.е. матриц, минимум 2 штуки, под каждый бушинг...
Не-е...
Back to the first line.
Да ну их...
quote:меня интересует размер бушинга напр. 336 это внутренний размер бушинга или размер дульца после саизинга? если это внутренний размер бушинга после саизинга бушингом 336 , размер дульца будет 337
Такое возможно на задубелых гильзах, требующих отжига, после многократного перезаряжания.
На нормальных, бушинг 336 делает диаметр на дульце именно 0,336 .
и с орехом и без ореха. ИМХО.
Хм...
Говоря про орех я имел в виду что такое бывает в очень простом случае - например орех 0.306 и формулаflintа D = 0.308 + 2 x 0.015 - 0.002 = 0.336 т.е. и бушинг 0.336, теперь жмём им гильзы с непроточенными шеями всего-то в непроверяемом штангелем размере стенки шеи 0.0155 вместо 0.015 проходим бушингом без ореха и имеем 0.336, проходим с орехом 0.306 и имеем на выходе 0.337 по наруже, хоть с орехом хоть без имеем разный натяг на пуле, т.е. либо на это забить либо точить шею с точностью до 0.0001"
конечно шутка, но именно разница в 0.0005" с орехом и может дать искомую 0.001", пусть автор промеряет шею после обжима с орехом и без и причина будет налицо.С Ув.
Вот кстати ещё такой вопрос в тему.
На сколько должен бушинг обжимать шейку гильзы по длине?
У меня на Реддинговской фул сайз матрице бушинг жмёт почти на всю длину шейку. Остается буквально миллиметровый поясок у ската плеч. А вот на нек сайз матрице производства Вилсон, та что нажимная, шейка обжимается только на половину длины. Вот и думаю, влияет ли это на что-нибудь?
------
С уважением, Анатолий.
quote:Originally posted by Dobryak:
Вот кстати ещё такой вопрос в тему.
На сколько должен бушинг обжимать шейку гильзы по длине?
У меня на Реддинговской фул сайз матрице бушинг жмёт почти на всю длину шейку. Остается буквально миллиметровый поясок у ската плеч. А вот на нек сайз матрице производства Вилсон, та что нажимная, шейка обжимается только на половину длины. Вот и думаю, влияет ли это на что-нибудь?
На Redding Competition Neck Sizing Dies
http://www.sinclairintl.com/.a...etition_die_set
которые с микрометрической головкой,

имеется возможность точной регулировки
глубины опускания бушинга и, соответственно,
глубины обжатия дульца.
Некоторые высокоточники так и делают.
Т.е., обжимают только половину дульца.
Для удержания пули этого достаточно,
а преимуществ такой прием дает целых два...
1. Уменьшение усилия посадки, т.к. площадь обжатой
части дульца меньше, а значит, меньше и сопротивление,
и, как следствие, уменьшение возможного биения пули,
2. Расширенная часть дульца служит дополнительным
центрующим пулю фактором.
а внутренний размер бушинга не измеряли? у меня матрици без бушинга диллон фул. и рединг нек. канечний размер в таких матрицах определяет орех. в дилоне размер ореха .308 в реддинге 307.5 . после саизинга внутренний размер дульца получается 306. латунь даже отоженний, чуток отпружинит (0.001). я думаю внутренний размер бушинга N335 будет 0.334.
quote:Originally posted by joker 1974:
а внутренний размер бушинга не измеряли? у меня матрици без бушинга диллон фул. и рединг нек. канечний размер в таких матрицах определяет орех. в дилоне размер ореха .308 в реддинге 307.5 . после саизинга внутренний размер дульца получается 306. латунь даже отоженний, чуток отпружинит (0.001). я думаю внутренний размер бушинга N335 будет 0.334.
Корректно промеряться обычным микрометром / шатангенциркулем не получается.
Когда меряешь внешний диаметр, все просто.
А когда внутренний, то надо выставиться строго по диаметру.
А получается всегда по какой-нить хорде,
где-то чуток наперекосяк, т.е. меньше диаметра.
Трудно доверять до 0.001 такому измерению...
quote:Originally posted by joker 1974:
а внутренний размер бушинга не измеряли? у меня матрици без бушинга диллон фул. и рединг нек. канечний размер в таких матрицах определяет орех
В безбушинговых матрицах - да, размер дульца определяет орех, т.к. именно он определяет диаметр после сайзинга.
В бушинговых матрицах диаметр дульца определяет размер бушинга. Именно внутренний его диаметр, он же указан на самом бушинге. Орех, который накручен на иглу декапера, служит больше для ее удержания и не касается дульца. По крайней мере у меня так. Ну и в комплекте идет тонкий орех.
quote:Орех, который накручен на иглу декапера, служит больше для ее удержания и не касается дульца. По крайней мере у меня так. Ну и в комплекте идет тонкий орех
У вас просто бушинг бОльшего размера чем надо.
Поэтому орех и не касается.
В идеале он должен всеж слегка касаться.
Он имеет такой же размер и может выполнть такую же функцию как и в безбушинговой матрице.
quote:Originally posted by OLD2:
У вас просто бушинг бОльшего размера чем надо.
Нормального он размера. Как раз что надо.
В 223 с гильзой Лапуа матч - 0,247. Натяг 0,002
quote:Originally posted by OLD2:
Он имеет такой же размер и может выполнть такую же функцию как и в безбушинговой матрице.
А смысл в бушинговой матрице, где размер задается именно бушингом, затем его менять еще и орехом?
ИМХО он достался в наследство от безбушинговой матрицы как штатный на декапере, а в комплект прилагают именно для этой матрицы тонкий орех-держатель иглы, который гарантированно не касается гильзы.
quote:а в комплект прилагают именно для этой матрицы тонкий орех-держатель иглы, который гарантированно не касается гильзы.
таки менять орех или нет?...
quote:таки менять орех или нет?...
Он не должен касаться гильзы в бушинговой матрице.ИМХО.
С уважением.
quote:Originally posted by Mik71:
таки менять орех или нет?...
Миш, менять.
В комплекте прилагается тонкий. Он специально для этой матрицы.
quote:А смысл в бушинговой матрице, где размер задается именно бушингом, затем его менять еще и орехом?
Формовать новую гильзу к примеру.
Пользовать при обжиме разностенных гильз.
Мало ли причин наличия ореха в комплекте?
Для деликатного обжима подготовленных "правильно" гильз там и присутвует гайка, взамен ореха.
quote:Нормального он размера. Как раз что надо.
В 223 с гильзой Лапуа матч - 0,247. Натяг 0,002
А померьте внешний диаметр шеи после обжима.
Если он больше чем написано на бушинге, то возможно гильзы задубелые.
А реальный натяг проще измерить разницей между диаметром дульца обжатой гильзы и этой же гильзы с посаженной пулей.
Вся другая арифметика может давать сбой при неких условиях.
ИМХО.
p/s/
В моем случае,
В двух разных калибрах, орех матриц рединг-С слегка цепляется за гильзу при обратном ходе штока. Чувствется рукой.
натяг 100пудов 0.002. И если пошел не касаясь, то пора менять бушинг. Или жечь гильзы. По ситуации. Так я для себя это как то решил. Замеры вродеб пока подтверждают "теорию".
вот это и хотелось выяснить.но вопрос про замену \не замену штатного ореха в бушенговой матрицы так и остался..
Какой либо практической и обязательной пользы от ореха в бушинговой (а так-же и безбушинговой) матрице - я для себя НЕ обнаружил
...давно всё выкрутил из всех матриц FL/NK и Не использую даже для п/а. Если требуется "отфильтровать" готовые гильзы для оптимального комплекта - по строгой одинаковости Внутреннего диаметра дульцев...несложно просто подобрать точный шаблон на свой вкус и цвет.
quote:Расширенная часть дульца служит дополнительным
центрующим пулю фактором.
Имеется в виду более плотная посадка гильзы в патронник? Пулю это как центрует?
quote:Originally posted by Kirg:
А для отжига(отпуска) дульца гильзы до какой температуры нагревать?
forummessage/12/213
quote:Originally posted by Kirg:
Если с этим лучше в другую тему - только намекните.
Угу. В ту...
отмечусь, тема интересная
отмечусь
quote:Originally posted by flint:
Кирилл,
Когда-то здесь уже был ожесточенный спор на сей предмет.
Уж и не помню по какому критерию, но решили, что номером вниз.
У меня так и стоят.
Хотя обе стороны выглядят совершенно одинаково и обе с фасками.Повторюсь, речь о Реддинговских бушингах...
Извиняюсь на всякий случай , может не в строчку - Взял как-то бушинг с титановым покрытием и решил узнать, почему всё таки циферками вниз.
После промеров микрометром высоты бушинга , обнаружил что при замерах с проворачиванием бушинга , получаются разные результаты.
Решил проверить на наждачной шкурке N1000 - провёл бушингом по наждачке той стороной что с циферками и получил неравномерное истирание, т.е. пятнами, что указывает на выдавливание металла при нанесении цифр . То же самое сделал с той стороной, на которой отсутствуют цифры и получилось идеально ровное истирание поверхности, из чего заключил, - ставить циферками вниз верно, потому как это обеспечивает плотное прилегание верхней части бушинга к втулке(гайки) штока, что исключает "кривое" положение этого бушинга при обжимке дульца.
вобля..
а я ,алень, всегда цифрами вверх ставил..
хотя вроде все ровно выходило.
Я до кучи шлифанул на наждачке все сопрягаемые поверхности, чтобы убрать возможные заусенцы и перекосы: контргайку с обоих сторон, в которую упирается бушинг и торец втулки, в которую упирается контргайка.
Ловля блох, конечно, но глазу приятней.
quote:Originally posted by OLD2:
вобля..
а я ,алень, всегда цифрами вверх ставил..
хотя вроде все ровно выходило.
Я раньше тоже ставил циферками вверх, тоже думал ничего, но "вниз" как-то ровнее получается.
К тому же тонкий охотничий ствол сильнее реагирует на биение.
quote:Originally posted by александр приморье:
...После промеров микрометром высоты бушинга , обнаружил что при замерах с проворачиванием бушинга , получаются разные результаты.Решил проверить на наждачной шкурке N1000 - провёл бушингом по наждачке той стороной что с циферками и получил неравномерное истирание, т.е. пятнами, что указывает на выдавливание металла при нанесении цифр . То же самое сделал с той стороной, на которой отсутствуют цифры и получилось идеально ровное истирание поверхности, из чего заключил, - ставить циферками вниз верно, потому как это обеспечивает плотное прилегание верхней части бушинга к втулке(гайки) штока, что исключает "кривое" положение этого бушинга при обжимке дульца.
Спасибо, Александр.
Чтож, вполне убедительное обоснование для того, чтобы ставить номером вниз...
но ведь если ставить номером вниз,эта грань ведь тоже ложиться на тело матрицы внутри?
Бушинг нельзя зажимать внутри матрицы. Он должен болтаться внутри для самоцентровки.
Правильная установка заключается в том, чтобы довести центральный шток до касания с бушингом, а потом отпустить на 1/8 оборота (или больше, в зависимости от задач) и зафиксировать контргайкой.
Соответственно, при работе бушинг упирается в шток только верхним торцем.
ага, если верхним только тогда понятно, спасибо.
quote:Originally posted by flint:
Спасибо, Александр.Чтож, вполне убедительное обоснование для того, чтобы ставить номером вниз...
"Спасибо" от вас Леонид, дорогого стоит.
С уважением.
quote:александр приморье Решил проверить на наждачной шкурке N1000 - провёл бушингом по наждачке той стороной что с циферками и получил неравномерное истирание, т.е. пятнами, что указывает на выдавливание металла при нанесении цифр . То же самое сделал с той стороной, на которой отсутствуют цифры и получилось идеально ровное истирание поверхности, из чего заключил, - ставить циферками вниз верно, потому как это обеспечивает плотное прилегание верхней части бушинга к втулке(гайки) штока, что исключает "кривое" положение этого бушинга при обжимке дульца.
На самом деле это проблема не только бушингов...,разный релод. инструмент и детали, после станочной обработки зачастую имеет дотаточно грубые риски ,недоработанные фаски и т.д. - и в идеале требуют проверки и доводки до ума вручную...многие наверно меняют гайки на матрицах на Синклеровские, так вот при проверке на плите Две из Трех гаек НЕ имеют полной плоскости прилегания!Провал как мин на 1/3поверхности..., А народ то думает, что купил в замен родных Супер-пупер гайки.
Встречались и "неадекватные" Синклеровские компараторы - всё это Не раз приходилось притирать,чтобы заставить однообразно работать.
С другой стороны для винтовок стреляющих чуть менее и около 1.0 МОА обращать внимание на такие мелочи с оборудованием и инструментом...только зря время тратить.
Добавил к исходному тексту ссылку
на таблицу диапазонов размеров
Реддинговских бушингов по калибрам...
quote:это проблема не только бушингов...,детали после станочной обработки требуют проверки и доводки до ума вручную.
Хочу поделиться. Из двух независимых источников получил три бушинга Реддинг: стальной 337 и пару покрытых нитридом титана 335 и 334. Когда бушинги пошли в дело, выяснилось, что все пережимают шейки. Выяснилось также, что внутренний диаметр соответственно .335" .3325" .3315" Я готов признать, что не в силах точно измерить внутренний диаметр штангенциркулем, но обжатые дульца имеют точно такой же. Все перемеряно многократно. Измерения проводились двумя инструментами, один из которых - аналоговый Mitutoyo с точностью .001" Не постигаю, что я делаю не так? Или я такой везучий, или это обычное явление?
я взял микрометр для замера толщины дулец , им померил расстояние между внутренним и наружним диаметром , а также и сам диаметр бушинга, далее вычисления - получил размер какой указан на бушинге, все это замерял на глубину в пределах 1мм. видимо размеры шеек разные в зависимости от латуни / упругая или задубелая /
с ув.
Олег, спасибо! Измерение по этому методу дает совершенно правильный результат. Бушинги оправданы. Буду разбираться, почему пережаты дульца.