

Почему особо крупнозернистые абразивы медленно работают.

 6-8-2018 10:56
oldTor
Неоднократно в разделе поднимался вопрос на тему низкой производительности крупнозернистых абразивов, применяемых в ручной заточке.
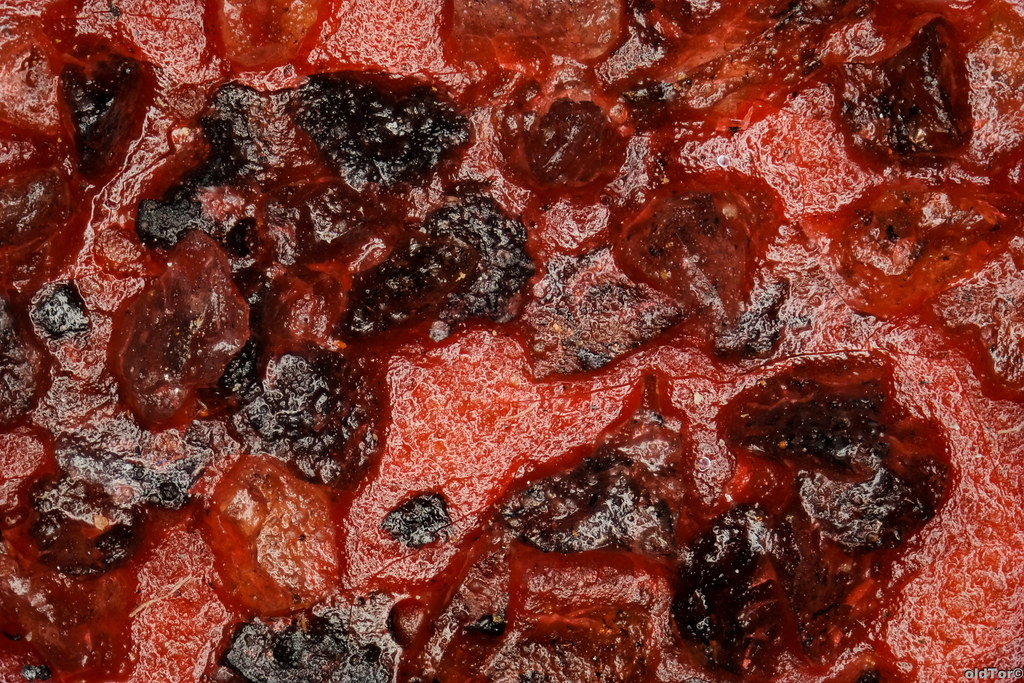
Например вот тут: Почему экстра-грубые алмазы и эльборы иногда работают очень медленно? Или вот тут, с поста 302: Norton Crystolon и India отзывы есть? В этих темах вроде удалось объяснить причины этого, а в данной я предоставляю иллюстративную часть. Т.е. на такую площадь, буквально 3-4 зёрнышка торчат - в глубину резко изображаемого пространства при микросъёмке тут влезает немногим больше 10мкм., что как раз позволяет оценить шероховатость бруска и количество контактирующих с обрабатываемым клинком, зёрен абразива. Однако, с гальванических брусков, настолько выпирающее зерно отлетает буквально в процессе первого применения, и картина улучшается - вот теперь другое дело - та же поверхность в том же масштабе после работы: И теперь, этот брусок грызёт довольно оперативно - количество рабочих зёрен на единицу площади выросло, и теперь, покуда они не затупятся, покуда не деградируют их режущие грани - работа будет довольно интенсивной. Т.е. работа конечно происходит, во многом благодаря способности зерна к дроблению, но когда оно так плотно упаковано в связке и хорошо там удерживается - с него лишь откалываются частицы, что, конечно приводит к обнажению свежих острых граней зёрен, но в данном конкретном случае, превалирует иной аспект, а именно - эти отколовшиеся частицы, вызывают эффект, как если бы мы притирали этот грубый брусок на слишком тонком порошке карбида кремния. Т.е. для работы по довольно малому пятну контакта этот брусок довольно производителен, тем паче, что имеет не самое крупное зерно, однако вот подобная ситуация с рабочей поверхностью, несколько мешает. лучше бы ему быть менее плотным, либо менее твёрдым (что, собственно позднее с ним и было сделано - этот брусок Гриталон, позднее стали делать более легко обновляющимся). Ещё пример - более крупное зерно - м100. Также высокая концентрация абразива и высокая твёрдость бруска - тут для того, чтобы снять рельеф поверхности информативно, а не 3-4 выступающих вершинки зёрен на фоне мути зоны нерезкости, мне пришлось сделать стэкинг из 19-ти кадров. Если примерно прикинуть ГРИП толщиной чуть более 10мкм., то станет понятно, насколько мало работающих вершинок зёрен, первое время работы бруска, являются активными - собственно на микрофото видно два самых выступающих зёрнышка с чутка обколотыми вершинками - масштаб съёмки 13:1, по горизонтали 1,8мм.: А теперь, пример с шлифовальной бумагой- очень грубая, p40. Что можно сказать - размер зерна огромен, а концентрация абразива весьма скромная - в такой ситуации, не только учитывая слабый сам по себе "носитель" абразива, но и низкую концентрацию - зерно теряется быстрее, чем успевает поработать. В общем, мне кажется ситуация достаточно понятна + можно почитать обсуждения по ссылкам, что я дал выше и сопоставить с иллюстрациями для вящей наглядности и понимания. В общем - снова приходим к тому, что стереотип "чем крупнее зерно, тем быстрее" - несостоятелен, что в любом общем утверждении есть свои границы и нюансы. И что "волшебных" абразивов нет - всегда есть комплекс свойств и комплекс компромиссов, выбор абразива целесообразно задаче. И именно потому, их существует такое великое разнообразие.
|


|
6-8-2018 11:31
Botanic
Пока накидаю связных ссылок.
Позже дополню... |
|
6-8-2018 11:54
Евгений_Е
К вопросу о грубых камнях, которые не всегда быстрее...
Скажу свои наблюдения. На мой взгляд, здесь всегда стоит учитывать не только размер абразивного зерна, но и площадь соприкосновения бруска и стали. При одинаковом давлении, общий объем врезающегося в сталь зерна (как с водой - объем зерна, который утонул в стали во время заточки) будет примерно одинаковым не зависимо от размера зерен и их количества. Другими словами, если будет много очень мелкого зерна, то все зернышки будут врезаться в сталь только вершинками. Если зерна будет мало, но оно будет крупным, то глубина будет увеличиваться. При одинаковом размере зерна, но увеличенной площади соприкосновения - увеличится количество зерен и как следствие уменьшится глубина врезания зерна. В итоге, если необходимо проработать большую плоскость - например спуски, то стоит обратить внимание на более грубые бруски. Если же работа идет по очень узкой фаске, то необходимости брать очень грубые бруски нет. С другой стороны, та же зависимость отражается в твердости стали - чем тверже сталь, тем меньше врезаемый объем абразива в сталь. В итоге, для эффективного снятия большого количества металла, может помочь применение грубого абразива в котором будет меньше абразивных зерен на площадь, которые смогут врезаться более глубоко (как более мелкий абразив для обычных сталей). ------ |
|
6-8-2018 12:02
oldTor
Ещё стоит учесть то, что далеко не все зёрна будут иметь в направлении обработки острые грани - многие будут иметь тупые углы, и будут работать как "давящие зёрна" (кстати, это термин из справочников по шлифованию), что усиливает пластическое оттеснение и усугубляет рост заусенца.
Врезание более глубоко - это прекрасно, но не всегда реально. Это может потребовать избыточного давления, которое ещё и не всегда получится развить, не при любых условиях, и при котором эти зёрна не удержатся в связке или оставят чрезмерно "распаханную" поверхность. Но собственно это уже обсуждалось в темах по ссылкам в первом посте.
|
|
6-8-2018 15:21
nakayamastone
Ежли особо крупный абразив работает медленно - то зачем их тогда делают?
|
|
6-8-2018 15:41
avch
Для слесарки спусков привезли из Сапфира 3 килограммовых пакета к.к. - 60, 120, 240. Самый нужный, полезный и ходовой - F240. 120й использовался, но намного реже.
Хотя бы потому, что случайная "паразитка" от 60-го и 240-го ощутимой разницы явления на простой углеродке. Задумался, отвлекся, чуть передавил. А ее выведение может и критичным быть для геометрии, особенно для клинков, уже тонко сведенных на гриндере. + по принципу, стакан пшена - больше чем стакан гороха, "пшено" пошустрее работать будет. У меня так со временем сложилось.
|
|
6-8-2018 16:03
oldTor
Во-первых, не все они рассчитаны на заточку. Многие - на обработку совсем иных материалов. Кстати многие отмечали отличную производительность, например алмазов венёвских 200\160 для обработки торцев будущих стеклянных притиров, я на гальванике грубой начерно подравниваю притиры и камни - собственно для того и брал в первую очередь. В этом она реально хороша, и на мой взгляд - куда лучше, чем для заточки. Во-вторых, что уже касаемо заточки - некоторые фирмы просто взяли и перенесли промышленные абразивы для механизированной обработки, в ручную, сделав с той же связкой ручные бруски, нихрена не видя разницы между режимами механизированной и ручной обработки, но прокатило - покупают. А многие китайцы это повторили, потому как "пипл хавает". В-третьих - если посмотреть на серьёзных производителей абразивов, разработанных _специально_ для ручной обработки, то можно заметить что мега-крупного зерна - у них единичные случаи или вовсе линейки начинаются с 100-150мкм. а то и с меньшего, а не 200мкм или тем более с 300. Ну и в-четвёртых, в конце-концов крупнозернистые бруски, но с разумным размером зерна, _на своём месте_ и применённые по адресу - тоже нужны и полезны, просто они нередко сложнее в притирке, чем кажется на первый взгляд, и не так просто правильно их подобрать под задачу. А я бы сказал, что это сложнее, чем подобрать удачно более тонкие - более привычного "заточного" диапазона зерна. |
|
6-8-2018 16:29
Евгений_Е
Подтверждаю! Я активно использую алмазный брусок 250/200 100% для обработки торцов стекла после стеклореза. Получается не хуже, чем в магазинах полки без полировки - только выравнивание и снятие фаски. Неожиданно, но для стекла 8 мм толщиной, брусок с таким зерном не просто режет торец, а снимает на глазах. Буквально за несколько минут можно полностью сравнять свежий срез стекла в плоскость. При этом пробовал этот брусок по всем имевшимся у меня сталям. Сталь царапается, но съема нет. Можно сказать, что брусок очень активно расцарапывает сталь - штрих остается очень глубокий, но после смены направления работы, брусок не может убрать свои же следы. Следы снятого металла также отсутствуют. Если и есть, то единичными редкими крупинками. По керамическому ножу, этот брусок наоборот работает довольно оперативно и могу его порекомендовать для исправления грубых проблем, например отломан носик и необходимо снять часть обуха для формирования кончика. Такие задачи действительно легко выполнить на алмазе 250/200 100%. ps. Стоит добавить, что зерно F60 еще грубее! ------ |
|
6-8-2018 20:12
Urchini
Вы ведь по стали ими работаете? Интересно, весьма. |
|
6-8-2018 22:11
avch
А почаще порцию порошка меняю. Расходный материал, экономить не стоит. Клинки после максимум Р320 (лента гриндера). А выведение плоскости, удаление паразитки привело земляка к тому, что в итоге 2-3мм ширины клинка потерялось. |
|
30-5-2021 15:12
oldTor
Решил проиллюстрировать некоторые моменты, озвученные в теме ранее и кое-что добавить.
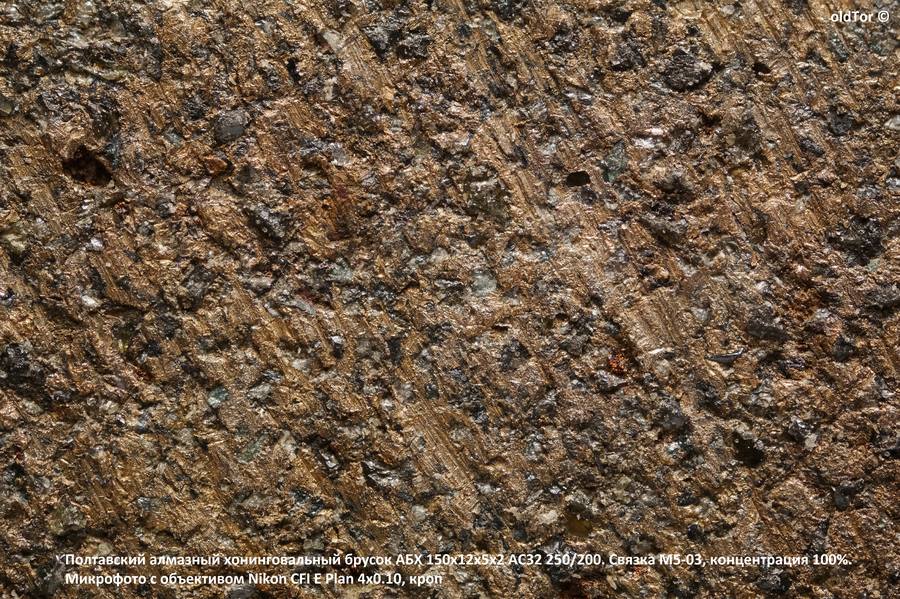
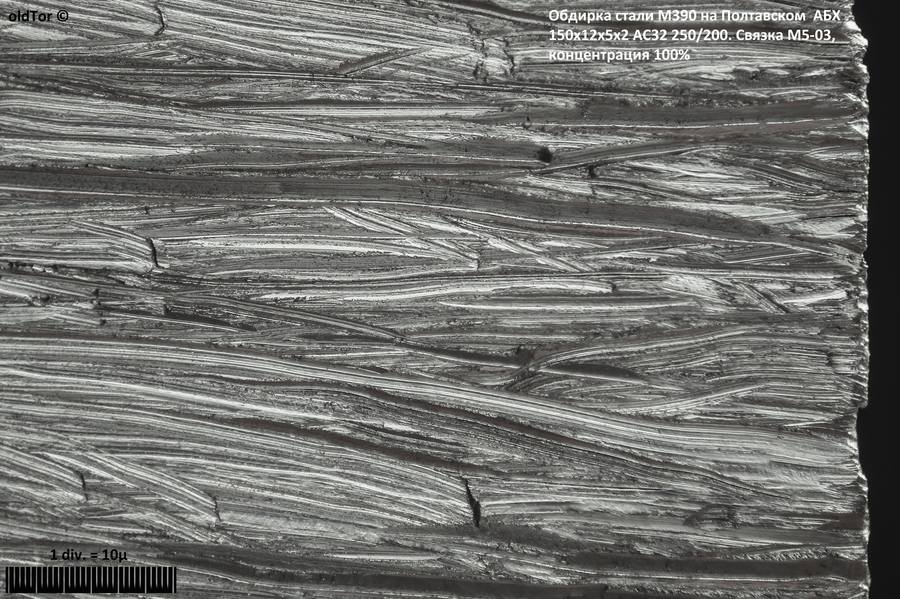
Для демонстрации использовал вот такой хонинговальный брусок: 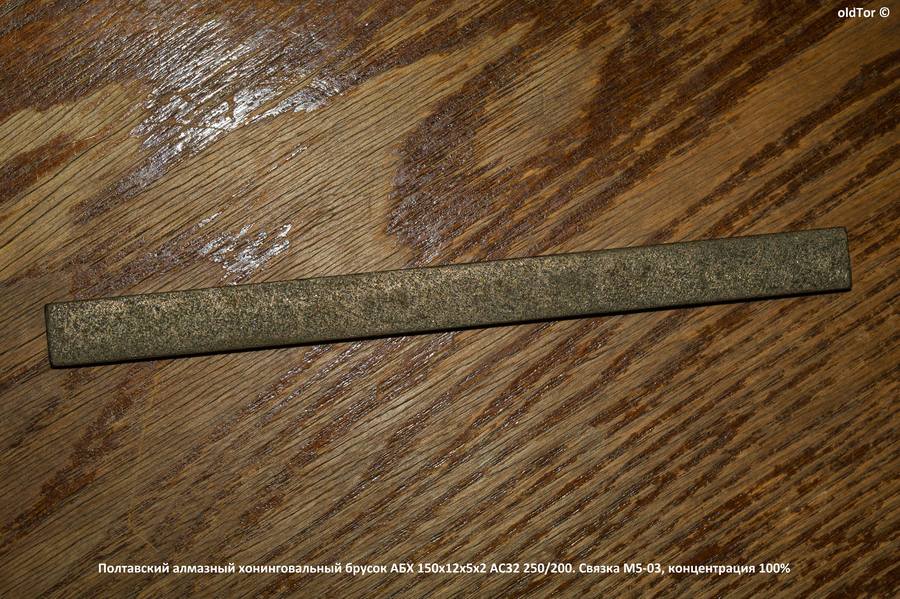 Зёрна заметны даже невооружённым взглядом, во вскрытии брусок не нуждался - из связки зерно в достаточном количестве торчит довольно заметно, на ощупь напоминает средний рашпиль) Сорт зерна здесь АС32: "Из синтетических алмазов, зерна которых представлены кристаллами, а также сростками и агрегатами (не более 15%) с коэффициентом формы зерен не более 1,2" Подопытным клинком выступил мелкий резачок из M390, ранее имевший вторую фаску и заточку довольно тонкую. Плюс перед пробой я затупил его - не планировал выхода на РК, но всё-таки на неё вышел в какой-то момент. Если выбирать разумное давление - брусок не работает - он гладит сталь, оставляя редкие отдельные царапины наиболее выступающими зёрнами. "Спотыкается", когда "встречает" их даже границей между фасками. Однако, замечу, что в отличие от гальванически закреплённых алмазов (правда, у них обычно и сорт зерна похуже - АС15) не наблюдается "осыпания" выступающих зёрен с рабочей поверхности. Работа делалась с маслом - в принципе, на медно-оловянных связках можно применять разные СОЖ/ПАВ, в т.ч. и водные, но при таком форм-факторе бруска это нецелесообразно, так как трудно держать зёрна постоянно смоченными, к тому же с маслом, по моим наблюдениям, затупление алмазных зёрен происходит медленнее и налипание на них снятой стали отсутствует. А вот при работе просто с водой - оно есть (при таком размере зерна, да и намного меньшем, это несложно заметить в микроскоп). Правда, тут ещё нереждко происходит наволакивание самой медно-оловянной связки на зёрна, но, опять-таки, с маслом это выражено меньше, чем с водой и меньше чем с мыльной водой. Насухую же это происходит сразу, но грамотные в заточке люди насухую не работают, за исключением экстренных ситуаций. Если нет возможности работать с жидкими смазками, то можно воспользоваться и сухими - типа графита, дисульфида молибдена. Но на грубых брусках с сильно выраженным рельефом рабочей поверхности, лучше масляные СОЖ или смесь масла с уайт-спиритом, иногда с добавлением олеиновой кислоты. Кстати, в иллюстрацию вышесказанного, если открыть последнее фото в размер побольше (или вообще в оригинальный, перейдя по клику на фотохостинг), в левой трети снимка сверху можно наблюдать крупное зерно, частично покрытое либо связкой, либо сталью - фото делалось после нескольких "прирабатывающих" проходов по бруску насухую кусочком быстрореза - чисто убедиться, что ничего с бруска не осыпается. Возвращаясь собственно к пробам - как я уже выше сказал - разумное давление не даёт работы. Сильное давление её обеспечивает, но с трудом: даже при столь малом пятне контакта непросто дать такую нагрузку, которой бы хватило для достаточно глубокого врезания зёрен абразива в сталь. При этом происходит то, что называют ныне "мгновенная карма" - мы расплачиваемся тем, что точность обработки оставляет желать лучшего - трудно даже просто соблюдать выбранное направление обработки при таком давлении, при этом сталь получается не чисто срезанная зёрнами, а как бы "вспоротая", правда на рёбрах рисок это бывает и при нормальном давлении при заточке на грубых абразивах, например, на низкооборотистых водных кругах на основе КК и ОА и при ручной обработке на грубых брусках с зерном порядка м100 и рядом. Но тут есть ещё один нюанс и отличительный признак формирования дефектного слоя, хорошо наглядно заметный в "донцах рисок" - расположенные как бы перпендикулярно направлению риски дефекты (с чем бы сравнить.. Ну, к примеру, когда надфилем спиливаешь металлический корпус микросхемы - когда пропил глубок и толщина металла уже очень мала - донце пропила начинает как бы "сборить" - т.е. там образуются микротрещины, несмотря на вязкость металла - а там часто это какая-нибудь весьма вязкая цветнина - вот тут, если посмотреть левее на нижеприведённом снимке, открыв его в оригинальном размере, в самой глубокой и широкой "канавке" их хорошо видно) и множественные вырывы карбидов из матрицы - при обычном раскладе грубой заточки с оптимально выбранным давлением, это происходит довольно редко - карбиды либо просто "вырезает" из матрицы, а некоторые крошатся и видны "дорожки" перемещения в матрице их осколков, когда карбиды крупные, а вот когда давление избыточное, абразив агрессивен и это подобная сталь - порошковая с высокой насыщенностью мелкими твёрдыми карбидами - их просто выдирает: Крупные "запинки" на обработанной поверхности - следствие также избыточного давления и появились они при движениях переменных - "вперёд-назад" малой амплитудой. При менее грубой обработке, но при избыточном давлении, образуются такие же, что тоже неполезно. В общем, потратив таким манером минут 15 на то, чтобы преодолеть грубым зерном поверхность после относительно тонкой заточки и работая по заточной фаске не уменьшая угол до удаления фаски второй, что для такого резачка - очень долго (на брусках с зерном порядка М100 это делается раза в два быстрее, я ещё и получил такую глубину шероховатости и состояние РК, на которую даже старался не успеть выйти, что теперь нужно с фасок снять слой около 200мкм., а с кромки - около 100мкм. и это ещё без запаса на удаление дефектного слоя, а как известно, он легко может превышать шероховатость обработки в 2-3 раза при режиме обработки близком к оптимальному, а при неблагоприятном, вот как раз с повышенным давлением - оказаться и куда глубже. Разумеется, даже не удаляя дефектный слой, используя рядом с кромкой такие грубые абразивы, мы ставим под серьёзную, а главное - совсем не нужную угрозу, сведЕние затачиваемого инструмента, и его ресурс в целом. Кроме того, мы не выигрываем в производительности, а то что "выиграли в ней по частностям", начисто ликвидируется необходимостью удалять следы такой обработки - на это нужно больше времени потратить следующими абразивами, тогда как начав с более разумных, с заточной точки зрения, можно было бы во многих случаях выполнить ту же работу быстрее на менее грубом зерне, а если, допустим, не быстрее, то времязатраты бы сэкономились меньшим объёмом того, что предстоит снять последующими абразивами. Ну а для не заточных задач такие бруски подходят часто получше гальваники - в выигрыше мы засчёт сорта зерна (если, конечно, найти ещё с таким) и толщины рабочего слоя. Правда и стоить такие бруски будут побольше, если покупать новые. Например, я такими, как впрочем и гальваникой, подравниваю края стеклянным и гранитным притирам, иногда и по всяким металлическим заготовкам и деталям грубо подпилить очень даже к месту, иногда при ремонте ножей пригождается. Наиболее близко к заточке применял для грубого переформирования спусков кукри - здорового и с настолько грубой машинной слесаркой, что по сравнению с ней работа данного бруска была "ещё ничего" по грубости. ------ |
|
30-5-2021 17:44
psnsergey
При одном и том же давлении на некоторую площадку металла, контактирующую с абразивом, глубина врезания более грубого абразива будет выше. На пальцах:
- увеличиваем размер зерна вдвое. Все остальное то же самое: концентрация и форма зёрен, давление, твердость связки... - из-за этого число зёрен, врезающихся в сталь, упало в 4 раза. - из-за этого усилие на отдельное зерно выросло в 4 раза. - из-за этого площадь поверхности детали, которую пересекли врезающиеся зерна, выросла в 4 раза (твердость стали считаем равной в разных масштабах, т.е. давление, при котором "индентор" перестает погружаться дальше, одно и то же). - из-за этого глубина погружения зёрен возросла вдвое (представьте конус, площадь перпендикулярного оси сечения пропорциональна квадрату расстояния секущей плоскости от вершины). - из-за этого площадь, "снимаемая" каждым зерном, возросла в 4 раза (вдвое глубже, вдвое шире риски). - но так как зёрен в 4 раза меньше, суммарная производительность при прочих равных та же самая. - но тупятся-то более крупные зерна медленнее (при условии, что воды/масла не жалеем и отколотые/вырванные с бруска абразивные частицы практически сразу смываются, не вредя оставшимся)! Потому что затупление это износ. Он одинаков для зерна любого размера, ведь давление одинаковое (повторюсь, считаем твердость стали одинаковой для любых величин погружения инденторов). Но одно дело - скругление на 1 мкм зёрен размером 5 мкм. И совсем другое - скругление на 1 мкм зёрен размером 100 мкм. В первом случае резание зёрен вероятнее всего превратится в "давящую обработку", с резким снижением производительности. Во втором случае влияние будет невелико. - правда, обратная сторона - если вдвое большее зерно всё-таки затупится и ему придется покинуть абразивный инструмент, потеря глубины на данном участке будет вдвое выше. Так что опять получаем баш на баш. Сглаживание вершин абразива - оно бывает у любого размера. Неужели нет ситуаций, когда и мелкий абразив "устаёт" из-за слишком твердой связки, приводящей к малому обновлению? Бывает. У меня есть нарезанные из старого круга с зерном порядка 0,4 мм (P40) бруски из хромотитанистого электрокорунда. Это самые быстрые мои бруски для большинства материалов. |
|
30-5-2021 18:34
Вишер
Что-то читаю , одни догадки, как будто Косилова никто не читал.
Косилов пишет, что при обработке закалённой стали сила резания увеличивается пропорционально глубине резания и прочности обрабатываемого материала. В нашем случае, вручную мы не способны создать нужную силу и скорость резания для эффективной работы зерна. Ярослав совершенно верно заметил, что при сильном Надавливании получается глубокая риска от зерна, почему? Потому, что линейная скорость подачи мала, врезание глубоко. Мораль- на каленых железках мы физически не можем создать условий эффективной работы крупного зерна , жёсткости и скорости наших тел не хватает. Вывод-не драть твердое на крупном, величина зерна при ручной шлифовке обратно пропорциональна твердости материала. Не следует думать, что если вы сильно нажмёте, то получите хороший результат, скорости не хватит. |
|
30-5-2021 19:17
psnsergey
"сила резания увеличивается пропорционально глубине резания и прочности обрабатываемого материала"
-причем для всех абразивных инструментов независимо от размера зерна.  "вручную мы не способны создать нужную силу и скорость резания для эффективной работы зерна" "Ярослав совершенно верно заметил, что при сильном Надавливании получается глубокая риска от зерна, почему?" При чем тут скорость? Она при ручной обработке все равно роли не играет, температуры что при 100 см/с, что при 1 см/с практически комнатные... |
|
31-5-2021 09:06
tvy61
а вы замечали, что к примеру работая болгаркой, на которую одета "тарелка" со шкуркой, при изменении скорости вращения, весьма заметно меняется характер поверхности стали. При одинаковом давлении. На гриндере то же самое, просто гриндер далеко не у каждого есть, поэтому я упомянул УШМ |
|
31-5-2021 11:12
Вишер
+100500!
крупный абразив работает эффективно в случае когда достаточна скорость и мощность резания. Для этого он и разрабатывался. Сможете вручную обеспечить, будет эффективно. Крупные абразивы применяются при станочной обработке, обеспечивая приемлемую шероховатость, ресурс абразива и скорость обработки, что демонстрируют нам гриндеры и болгарки. Для ручной обработки , чем мягче материал, тем крупнее можно использовать абразив. По твердому материалу надо оборотов подкинуть. |
|
31-5-2021 11:24
K_V_E
Свежо предание, да верится с трудом. Даже при ручной заточке клинок вполне ощутимо нагревается, особенно если переусердствовать с прикладываемой силой.
Не надо домыслов, где доказательства? При равном давлении силы воздействующие на каждое зерно в отдельности могут сильно разниться. С Уважением, Владимир. |
|
31-5-2021 11:49
psnsergey
С болгаркой есть такой нюанс. Там скорости от примерно 20 до 80 м/с. Естественно, такие скорости приводят к сильному разогреву и резкому изменению пластического течения металла, также круг на органической связке и она тоже начинает размягчаться, разлагаться (запашок-с... ) и характер работы меняется. Недаром искры летят даже на минимальной скорости.
При ручной же обработке (если речь не о круге с ручным приводом) скорости на два порядка меньше. Соответственно и зависимости от скорости тут нет, кроме случая, когда пытаемся абразивный инструмент, предназначенный для скоростной машинной обработки, использовать как ручной - но никто и не обещал хорошей применимости в таком случае для любого размера зерна. А принципиально резание P220 и P60 мало различается. В том числе и требуемым усилием. Ещё раз: чем крупнее зерно, тем его меньше, и усилия ему достается больше. |
|
31-5-2021 11:56
psnsergey
"Даже при ручной заточке клинок вполне ощутимо нагревается".
СОЖ не даст нагреться так, чтобы это было так уж существенно.
"При равном давлении силы воздействующие на каждое зерно в отдельности могут сильно разниться. |
|
31-5-2021 11:57
K_V_E
Ярослав, У Вас потрясающие фотографии.
Теперь мне понятно почему, в некоторых случаях, предварительная механическая обработка давала заметно более высокую стойкость(по моим наблюдениям), чем ручная, на крупных абразивах. С Уважением, Владимир. |
|
31-5-2021 12:02
inok1
КМК, при крупном зерне такого нет.
"Локальные" - это прямо в точке, где зёрнышко взрезает сталь? Концентрация энергии там, конечно, колоссальна, но о температуре в таких случаях не говорят; температура - показатель интегральный, в объёмах, стремящихся к нулю, она теряет смысл. И это не казуистика, а отражение того факта, что высокая энергия отдельных частиц, когда их мало, не оказывает влияния на.. . В общем, пмсм, никакой перекристаллизации стали при ручной заточке не произойдёт. |
|
31-5-2021 12:29
oldTor
Большое спасибо! |
|
31-5-2021 12:59
oldTor
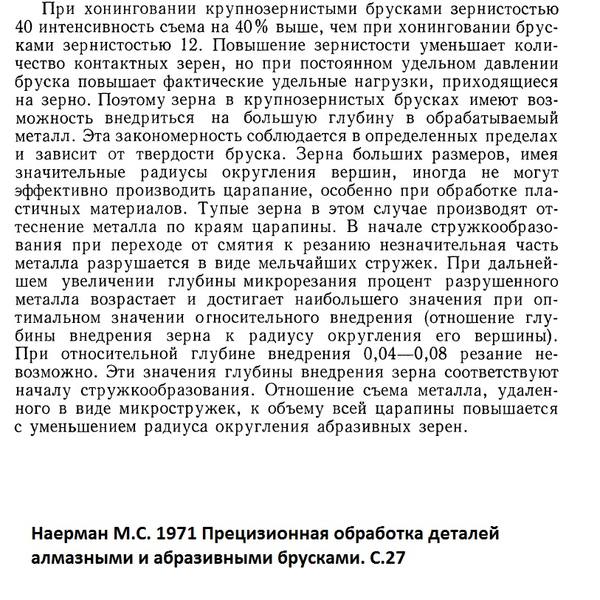
Скорость тут много при чём. И дело не только в температурах, не говоря уже о том, что насчёт комнатных при 100 см/c это Вы загнули)) Что касается нагрева при ручной обработке - где-то приводил ссылку на лабораторное исследование, где было упомянуто, что для получения критичных мгновенных температур, достаточно обеспечения скорости около 30см./сек., т.е. 18 м./мин. при обработке закалённой стали. Речь шла, если я правильно помню, про ШХ-15 на высокую твёрдость. При обработке, например, хромистых закалённых сталей получить прижоги можно и при меньшей скорости. И если сам клинок при ручной работе нагревается до заметной температуры, становится ощутимо тёплым, то это обозначает, что у тонкой кромки - температуры совершенно других порядков. Как и в канавках рисок. А ещё важно помнить о том, что зависимость между размером зерна и температурой шлифования - не линейна. Об этом в самой разной спец. литературе написано. Теперь вернёмся от температуры к скорости - в части зависимости показателей абразивного изнашивания твёрдых материалов от характера изменения скорости относительного движения, рекомендую почитать вот эту книгу: https://lib-bkm.ru/load/67-1-0-1660 Там много интересного. И, полагаю, на вопрос "при чём тут скорость", а также направление обработки - эта книга ответит. Вообще я не очень понимаю направление разгоревшейся дискуссии. То, что особо крупнозернистые абразивы _во многих случаях_ (а не во всех) оказываются недостаточно производительными по сравнению с абразивами с меньшим размером зерна - факт. Опровергать его с помощью какого-то частного примера - не выйдет. Я тоже могу привести примеры, где особо грубый абразив как раз "на своём месте". О некоторых аспектах, влияющих на некоторые особенности работы или НЕ работы крупного абразива как раз хонинговального и не в ручной обработке а в промышленной, что не отменяет наличия тех же проблем и в ручной работе такими абразивами, достаточно кратко сказано следующим образом: Целиком книгу можно скачать вот здесь: Ну и переложите это на то, что при хонинговании выбирается и регулируется степень давления, помимо прочих деталей режима обработки. А о проблемах давления я как раз в обзоре и писал. В общем, стоит попробовать разобраться, какие факторы, влияющие на всё это дело, оказались неучтёнными дискутирующими сторонами и почему именно в переложении на практику ручной обработки, производительность разных особо грубых абразивов либо отличается кардинально, либо вообще может в каких-то ситуациях отсутствовать.
|

|
31-5-2021 13:05
K_V_E
Хорошо когда эти локальные измеряются единицами, или хотя бы десятками это ничего, а когда в значительно больших количествах, превращается в проблему. При ручной заточке не так заметно, но не учитывать, иногда себе дороже. П.С. Когда экспериментировал, с заточкой в далёкие 90, более 100?С нагревал легко, причём именно на относительно крупном зерне. С Уважением, Владимир. |
|
1-6-2021 07:58
psnsergey
"мне видится правильный пересчет через объём, т.е. куб(^3) степень, а не вторая(^2)"
А обосновать? Ярослав, "То, что особо крупнозернистые абразивы _во многих случаях_ (а не во всех) оказываются недостаточно производительными по сравнению с абразивами с меньшим размером зерна - факт" |
|
1-6-2021 09:11
psnsergey
"начинают работать не площади, а объёмы"
Боюсь, не очень понятно. Как-то при расчете твердости пользуются площадями инденторов и усилиями (результат в Па получают), а тут вдруг размерность м3 нарисовалась. "тупятся они одинаково" |
|
1-6-2021 23:53
psnsergey
"Вы ничего не перепутали?
При Измерении твёрдости оценка производится вообще по одному линейному размеру" Хосспидя, а разговоров-то было... А какая у твердости размерность? Я подскажу: Паскаль. Он же Ньютон на метр квадратный. То есть, размер возводят в квадрат. А усилие на индентор обычно стандартное заранее заданное. В частности, Вы должны знать, что микротвердости абразивов часто измеряют напрямую в ГПа. Ну а всякие Брюнели и Роквеллы это по сути то же самое, просто измеряется в условных единицах по традиционным шкалам, введённым одноименными деятелями. "Какое относительное затупление?" " когда читаешь фразу и пытаешься понять "А что здесь не так, вроде это правильно, и это правильно, и всё таки что то не так"" |
|
2-6-2021 23:34
psnsergey
"Оценка по величине(размерности), не говорит ни о чём."
У меня в универе по физике было 5 (однажды у единственного на потоке), так что тихо опущу данное суесловие.. . Ещё раз, поищите микротвердость алмаза, корунда.. . Наверняка увидите циферку, а рядом буковки "ГПа". А ещё чтобы вычислить площадь круга, не нужно измерять его диаметр в разных направлениях 2 раза - достаточно один. До Вас начинает доходить, как удается измерять твердость в паскалях (в конечном счёте), измеряя только один диаметр отпечатка?"заслужили что бы их именем назвали эти методики" "О каком относительном затуплении может идти речь?" |
|
3-6-2021 19:30
psnsergey
"оценивается глубина проникновения наконечника в материал"
Проблема многих заключается в том, что они не желают учиться, даже когда в них знания впихивают. "Твёрдость определяется как отношение величины нагрузки к площади поверхности, площади проекции или объёму отпечатка ... размерность единиц твердости по Бринеллю МПа (кгс/мм?)." ru.wikipedia.org О чем тут говорить?.. |
|
4-6-2021 13:06
psnsergey
Ужос.
Кстати, не факт, что ошибка, так как давление можно выражать в разных единицах измерения.  И это вообще-то цитата из Вики.
|
|
4-6-2021 14:16
K_V_E
Естественно, давление можно выражать в разных единицах измерения, вот только при перечислении принято разделять запятой, а если дана одна единица, то в скобочках обычно приводится её расшифровка. Вам как отличнику должно быть это известно.
Как отличник, могли бы привести текст в соответствие с правилами, или сложно было, даже знак вопроса на двойку не поменяли.
ООчень "солидный" источник. С Размерностью вроде разобрались. Осталось разобраться:
Как, каким образом, почему. Похоже внятного ответа мне получить от Вас не получится. |
|
4-6-2021 23:01
psnsergey
Так я его уже писал. Но как обычно, на Ганзе непонятного не читают.
Затупление это износ. Прошли зерна 100 мкм и 200 мкм один и тот же "боевой путь" (в метрах). Затупились до радиуса 3 мкм. Но 3 мкм на 100 мкм это уже тупо, а те же 3 мкм на 200 мкм это ещё ого-го! Так же тупо это будет ещё через такой же путь, когда радиус будет уже 6 мкм.
|
|
4-6-2021 23:05
psnsergey
"в реальности оно начнёт скалываться сразу"
В реальности в промышленности используют абразивы Р40, Р12 и т.п. Что-то не скалывается. Более того, производительность ого-го. Или там радиус микроскопический? "могли бы привести текст в соответствие с правилами, или сложно было, даже знак вопроса на двойку не поменяли." |
|
5-6-2021 21:39
psnsergey
Я не крупный специалист. Я всего лишь обнаружил, что в данной теме обоснования низкой производительности вручную крупных абразивов притянуты за уши несколько. Что якобы крупному зерну усилия не хватает. Потому что если воспользоваться принципом подобия, то видно, что ничего не меняется в принципе от изменения размера зерна: усилие на зерно растет пропорционально квадрату размера зерна. Сложнее или нет там процессы, но в промышленности крупные абразивы работают и применяются с прекрасной скоростью. То, что эти инструменты часто сложно применять на руках, это скорее всего оттого, что связка предназначена для тех режимов резания, не для ручных. А для ручных не делают потому, что машинные сьемы обычно много больше ручных. На обдирке запросто по сантиметру снимают, чего на руках делать никто в своем уме не будет. Поэтому рынка особо нет, и результат соответствующий.
|
|
6-6-2021 10:14
inok1
Здесь мы приходим к более широкой теме инструмента и приёмов работы, когда требуется снять много металла, формируя при этом нужную поверхность, обычно плоскость. На форуме эта тема, кмк, какая-то "неудобная". Попытки её обсудить закончились утверждением, что это вопросы слесарной обработки, а здесь обсуждается заточка, бери напильник и не морочь нам голову. |
|
6-6-2021 15:12
oldTor
Именно что слесарной. А для стамесок для чистовой работы - ещё и прецизионная вогнутость на этой самой плоскости. А также это важно и для долот во многих случаях, а также для колодок рубанков, например, перечислять можно долго. "Выравнивание рабочей плоскости стамески": И так далее. А если всё сваливать в одну кучу и в одних и тех же темах обсуждать и абразивную обработку, затрагивающую формирование геометрии инструмента и абразивную обработку, касающуюся его заострения, то будет "разруха в головах", которая в разделе и так у многих присутствует, кто терминологию подбивает под собственные представления, игнорируя специализированную практику. |
|
6-6-2021 17:57
oldTor
Т.е. мы плавно подошли к тому, что речь-таки ещё и о скоростях и прочих аспектах режимов обработки, а ещё и в связках (и, добавлю, обрабатываемом материале). Делают такие связки для ручной - ещё как. И венёв и полтава - изначально их алмазоносные слои - "от" брусков хонинговальных, а также разнообразных шлифкругов и пр., которые стали позднее переводить в форм-фактор брусков для ручной заточки. Ну, для краткости, чтобы не давать ссылок на целую книжную полку - вот тут гляньте, например, в нижней трети страницы - "Марки связок применяемых для изготовления алмазных шлифовальных кругов": Так что связки - многие те же. Да и среди обычных абразивов - на основе КК и ОА, хватает, разработанных изначально для хонингования и машинного шлифования, и многие из них успешно применяются вручную (например, рижского абразивного завода, некоторые бруски Atlantic, Tyrolit). Кстати - первоначально бруски Boride - тоже для машинной обработки вообще-то)) Но именно из-за невозможности любой связки "на 100%" удовлетворить любым режимам, далеко не все из этих брусков, всех перечисленных и ещё многих производителей, удачны для ручной обработки. Именно с этим связано такое фиаско обычных "старых" венёвов на органической связке с карбидом бора в ней и алмазным зерном сорта АС4, для ручной обработки. О чём тут уже много лет пишу и не только я. И других примеров хватает неудачных брусков, изначально с параметрами, "заточенными" под машинную обработку. И часто не из-за собственно связки или размера зерна, степени открытости структуры и пр., но определённых сочетаний этих параметров. А теперь конкретнее: Про нелинейность зависимости съёма и получаемой шероховатости от зернистости и влияния на неё ещё и связки и степени открытости структуры бруска я тоже уже упоминал - и в той же книге и в других об этом тоже немало сказано. Вопрос контактной площади и её изменения - тоже довольно интересен. Недостаток давления для внедрения грубого зерна я сбрасывать со счетов никак не могу - ну возрастает оно на каждое зерно при, гипотетически равном усилии заточника на более мелкий абразив. Практика показывает, что, например, тот же алмазный брусок меньшей зернистости, скажем 100х80, но с достаточно грубой шероховатостью, оставляющий схожую шероховатость за счёт того, что выступы его рельефа, каждый, неся на себе по нескольку зёрен, работающих в совокупности, как одно крупное - в конечном итоге несёт и больше острых граней, контактирующих со сталью и больше оставляет пространства для выдавливания туда стали при обработке и отвода шлама, а усилие при том требует меньшее. Уже вменяемое для того, чтобы не испоганить наглухо сталь в районе будущей РК. В общем, я предлагаю Вам привести своё видение перечня причин подобной практики низкой производительности особо грубых абразивов в ручной обработке, если Вас не устраивает моё или хочется дополнить. По поводу опровержения моих доводов, я вроде уже ответил достаточно подробно. |
|
6-6-2021 22:39
oldTor
Ваша с psnsergey дискуссия по теме, так что я бы ничего не удалял)
С уважением, Ярослав |
|
7-6-2021 00:00
psnsergey
to OldTor
"какого размера зёрна и со множеством боковых граней в т.ч. совершенно тупых, нужно "двигать" даже не "по материалу" а "в нём", по сути, а не только "воткнуть" в него, если хотим не царапания слегка только выступающими и наиболее острыми зёрнами, а" То же самое можно сказать для более мелкого абразива... "ну возрастает оно на каждое зерно при, гипотетически равном усилии заточника на более мелкий абразив. to KVE |
|
7-6-2021 14:42
inok1
Вроде, так. Проблем вижу тут две. 1. Помимо прижима-"подачи", надо обеспечить продольное движение - "ход" ножа вдоль бруска. Сила, необходимая для этого, тоже возрастает в 4 раза. Это может оказаться неприемлемым. Кроме того, что мускульная сила заточника ограничена, надо контролировать процесс; надо, чтобы брусок не поехал по столу. 2. С ростом зерна ускоренно растёт и изгибающий момент, стремящийся выворотить зерно из связки. Интересно было бы обсудить эти естественные пределы для разных материалов (как абразивных, так и обрабатываемых) и разных задач. |
|
|