

Технологический барьер. How It's Made?

|
18-11-2020 17:25
oldTor
У меня такая кромка легко сбривает на руке и самые тонкие - под 30мкм., которых у меня там хватает, наряду с более толстыми, под 70, как основная масса, на голове. Я светло-русый и волос у меня тонкий. А среднестатистическая толщина волоса 70-110мкм.+-
Если у Вас такой сценарий происходит, как Вы пишете - значит одно из двух - у Вас либо мощная недоточка (я, правда, так и не понял причём тут полировка? Эта операция к заточке вообще не имеет отношения, как и к доводке - это отдельная операция со своими целями и выполняемая определёнными средствами и техническими приёмами), и нужно очень долго выходить на тонкость кромки, правда странно, ибо наволочиться должно всё равно, хотя бы с одной стороны (это можно на не очень твёрдой стали, в районе 55-57 HRC получить за такое время даже направляя от зерна на безабразивном материале - коже или ткани, шириной около 10мкм. легко вытягивается микрозаусенка - я специально проверял несколько раз) либо, и тут мы подходим ко второй версии - Ваши возможности контроля - недостаточны и вместо фиксации деталей происходящего - лишь интерпретация какой-то части информации.
Ибо это полностью противоречит всему, о чём и я и люди намного более сведущие и изучавшие абразивную обработку, пишут, говорят, подтверждают пруфами.
Кому как. Подавляющему большинству профессионалов за последние лет 120 (вообще намного больше, я навскидку вспоминаю и литературу 18-го столетия, специализированную, откуда уже ранее в этом разделе ссылки и сканы приводились) - это не представлялось и не представляется спорным. "Дополнительным источником появления биения кромок является интенсивный износ круга, что приводит к нарастанию высоты зуба от первого к последнему затачиваемому. Мне искренне жаль, что, видимо, не удалось передать достаточно внятно то, что знаю, объяснить. Но я считаю бессмысленным продолжать дискуссию далее - я всю необходимую аргументацию и проиллюстрированную уже привёл - если недостаточно её, то, полагаю, какой-то ещё тоже не хватит.
|
|
10-10-2021 19:41
darki83
А если не делать ТБ вначале заточки, а в процессе (когда начали вылазить огрехи), нужно его выполнять на том же абразиве, на котором они выявились? Все таки ТБ лучше делать на шкурке или самом камне? Если на камне, то там "пружиности" трудно добиться?)
|
|
10-10-2021 23:34
yemz
Три года назад Евгений ответил Вам. Посмотрите его ответ #15, в этой теме на первой странице. Ярослав продолжил с видео. P.S. |
|
11-10-2021 01:19
shapirus
как минимум при устранении сколов это удобно. |
|
11-10-2021 09:13
oldTor
+100500
"О сколько нам открытий чудных". Применяют. Ну а отрицающих невежд всегда хватает, и трололо. Я уже писал это и снова скажу: можно не париться насчёт "сдачи секретов" заточного дела в рунете - десятки способны воспринять информацию такого уровня и единицы использовать в своей практике. До остальных просто не доходит, да и не в поисках познания нового для себя, сидят они в интернете. |
|
11-10-2021 11:33
Straykl
Может быть кому то Но речь то тут не про удобство) |
|
11-10-2021 15:31
ilyankin
Я бы даже сказал, что незаменимо. |
|
11-10-2021 21:01
Батёк
Так и не понял сакральности ТБ.
А что, до этого "открытия" все точили не устраняя сколы и замины? Ах, ну да - до этого всех учили точить до заусенца. ТБ и заусенец прошли как-то мимо меня - сразу всегда точил до отсутствия блика на РК. Дмитрич, кстати, тоже упоминал про контроль остроты безопасных бритвочек по отсутствию блика на РК. |
|
11-10-2021 23:10
yemz
Отвечу только за себя. Возможно Вы не поверите, но да, так и точил. Начиная со столярного училища и до тех пор, пока не поговорил с Владимиром Дмитриевичем по телефону, был искренне уверен в том, что выходя на заусенец я устраняю и проблемы с дефектами РК. Поверил не сразу, да он и не настаивал в нашем разговоре о необходимости ТБ. Как истинный интеллигент, просто предлагал попробовать и сравнить с тем как я затачивал раньше. Иными словами он советовал, но выбор оставлял за мной. Попробовал не сразу, как и Вы упирался до последнего, но однажды попробовав, мои сомнения отпали в мгновение.
Да, учили, и что? Раньше и интернета не было, о чём могу только жалеть. Сейчас есть, но не всем это нужно. Вот те знания что есть сейчас, да в прошлое... , только об этом и жалею. Мне вот вчера внучка принесла подарки слепленные из пластилина. Я уверен что Вы даже не пытались сделать ТБ, но всегда его осуждаете как избыточный или бесполезный, или не понятный. P.S.
|
|
11-10-2021 23:18
Вашитоман
Что плохого точить до заусенца? Это же логичное начало. Чтобы понять где остановиться, стоит пройти весь путь.
|
|
12-10-2021 02:58
almedic
Братцы! Родненькие! Давайте не будем превращать тему в филиал Флудилки!!! Не надо здесь оскорблять друг друга (или враг -- врага). Найдите другое место. Пожалуйста!
Спасибо. Я тоже 
|
|
12-10-2021 08:42
Вашитоман
Отредактировал.
|
|
12-10-2021 12:39
darki83
Вашитоман можно сказать заступился за вас (Батек), а вы его так "осекли"!
|
|
12-10-2021 12:54
shapirus
к текущему модератору было бы неплохо подмешать немного николая_к
|
|
12-10-2021 13:10
darki83
А что есть вриод Николая?)
|
|
12-10-2021 19:36
yemz
Плохого ничего нет, и казалось бы логично, но ... Если перечитать тему с самого начала, то станет понятно, что это не панацея и дефекты на РК не всегда уходят вместе со снятым заусенцем. Только и всего. Впрочем, я повторяюсь. |
|
12-10-2021 20:44
yemz
Всё хорошо в меру. Если работать не думая о последствиях, или не понимая что делаешь, тогда да, из ножа можно шило сделать бесконечной заточкой. |
|
12-10-2021 20:52
Straykl
Из ножа можно шило сделать только болтая про заточку)) |
|
12-10-2021 20:54
yemz
Вам скучно стало? Решили поболтать? |
|
12-10-2021 20:57
дядяКраб
Это когда бездумно шорхают кромкой. А нормальный т.б. выполняется по ситуации;не в любой момент,и чем попало,а сообразно потребности и масштабу проводимой операции. Например: и перед финишем,и на финишном этапе (если чуть переработал) вполне оправдан;и совершенно не требуется спускаться на более грубый этап (если т.б.сделан аккуратно и дозировано). |
|
12-10-2021 21:08
Straykl
Ну например?) |
|
12-10-2021 21:16
Батёк
ТБ на финише - это шедевр ))) |
|
12-10-2021 21:21
дядяКраб
Естественно "например". Может и не понадобится,но на этих этапах легче "завалить" дело необдуманными действиями. По этому - например |
|
12-10-2021 21:26
дядяКраб
А что Вас удивляет? На финишных операциях легко получить утончение с уже начавшей терять прочность кромкой. Т.б. в самый раз 
|
|
12-10-2021 22:14
yemz
Ваши вопросы не лучше. Вам лень перелистнуть две страницы темы, где есть исчерпывающие ответы на Ваши вопросы. Это и понятно, "чукча не читатель ... ", поэтому и спрашиваете.
Посмотрите вторую страницу темы. Там есть очень хорошие фото, и техбарьер именно на финише. Пара лёгких движений на наждачке Р2500 и засаленную графитом, заточенную РК полностью не снесут, а уберут мельчайшие дефекты. |
|
13-10-2021 06:57
inok1
А почему Вы считаете, что РК в процессе заточки теряет прочность? Почему не приобретает, от нагартовки? |
|
13-10-2021 08:57
oldTor
Потому что есть такое явление, как "оверхонинг" и всяческие артефакты заточки и доводки на кромке, в т.ч. микрозаусенец, навроде того, что я показывал на стр. 2.
В т.ч. появляющиеся тогда, когда хотя бы чуть-чуть, перетачивается лишнего и кромка становится тоньше, чем в состоянии удержать данная сталь (в реальности - подавляющее большинство сталей, особенно на средних и малых углах заточки). Даже и без переточки "лишнего" это всё появляется на кромке в силу того, например, что абразив наиболее интенсивно воздействует именно на кромку, а не на фаски, а также такое может происходить из-за люфта угла или чрезмерно длительное время повторяющихся движений в одном направлении, так как и то и другое приводит к еле заметному, но завалу угла на кромке и утончению её избыточно (на любой приспособе - ибо любые движения однонаправленные, рано или поздно приводят к завалу, характерному для их направления. А когда к этому суммируется инерция, давление, разность упругости обрабатываемого участка, угол атаки на зерно абразива + люфты, например, приспособы, либо засаливание абразива или его истирание, т.е. микроизменения всяческие - то тем более это заметно - если не по гребешкам рисок, то по их "донцам" - это легко можно увидеть, наблюдая под микроскопом разные заточные ситуации). Соответственные исследования с иллюстрациями данного явления под электронным микроскопом (если вам недостаточно приведённых мною примеров под световым микроскопом) есть в блоге Тодда Симпсона и ссылки на них многократно приводились в разделе. Для тех, кто затачивает абы как и не анализирует своей работы критически, не сравнивает разные подходы пристально - это всё неочевидно, а то и вовсе недоступно пониманию, как мы можем наблюдать на примере холивара на последних паре страниц темы. Но это всё давно изучено и исследовано. А также подтверждено серьёзными практиками, которые ещё остались в этом разделе, несмотря на постоянное наличие всякого троллящего биомусора. В общем, эти дефекты на самой кромке, а это примерно зона фасок вблизи её в районе 3-6 мкм. (кстати, во многих западных исследованиях поэтому за реальную остроту кромки, а не артефактов на ней, принимают ту её тонкость, которую она имеет на расстоянии 3мкм. от вершины а не на самой вершине до выполнения окончательного её оформления) очень часто следует в процессе заточки удалять, причём принципиально иным направлением обработки и мягко, щадяще, чтобы иметь возможность снять дозированно буквально "по-микронно". И далее, несколькими движениями методом "выхаживания" (этот термин обозначает последний этап обработки после доводки режущего инструмента, когда резко убирается давление до полного его отсутствия и остаётся только касание, а подача клинка на абразив делается строго в одном направлении, убирается поперечная подача (а также осциллирующая и пр.,) на остроту снова выходят. И это всё происходит как при наличии ярко выраженных пластических деформациях в зоне РК, так и при преобладании абразивного резания при обработке. И наличие выраженных пластических деформаций совершенно не обозначает того, что не будет оверхонинга или прочих неприятностей на кромке. Более того - любая чрезмерно длительная обработки кромки без значительного съёма, т.е. как при доводке, когда пластические деформации преобладают над резанием, РК не стачивается уже практически, в какой-то момент начинает сообщать кромке усталость (почему, собственно, спецы столько говорили и говорят о том, что важно подготовить клинок к доводке или даже тонкой заточке так, чтобы последняя операция выполнялась за минимум времени). И это тоже причина, по которой самая вершина кромки в т.ч. на этапе преддоводки и доводки, может требовать выполнения технологического барьера. При этом, бывает и так, что выполнение технологического барьера на тонких этапах не требуется. Но решение об этом принимается заточником в каждой конкретной заточной либо доводочной ситуации и основывается на контроле происходящего на кромке. На самом деле, усвоив это, сделать всё это быстрее и проще, чем об этом рассказать. И это только кажется сложным - "тяжело в учении - легко в бою"(с) ------ |
|
13-10-2021 09:08
oldTor
+100500 Иногда нужно и намного более тонкий абразив применять. Или по кусочку ХБ стропы с пастой провожу. Вот по коже - нет. Кромка в неё сразу внедряется, вместе с микрозаусенчиком, и его может "потащить" вместе с фрагментами РК, а не просто "мягко сошлифовать". Проводка по ХБ стропе поперёк волокон её плетения в этом плане мне нравится намного больше и кажется принципиально более эффективной. В общем - вариантов хватает, а какой выбрать и под какой этап - это уже практикой достигается, кому что больше нравится на каком этапе - в зависимости от того, сколько надо снять, надо ли при том корректировать линию РК или нет. |
|
13-10-2021 09:49
inok1
ПМСМ, неприятие ТБ возникает (и у меня в т. ч.) из-за того, что он, в ранних, "канонических" постах этого форума позиционируется как средство борьбы с мифической (применительно к стали) "памятью металла" и полумифическим "дефектным слоем". Если отбросить словесную шелуху, то всё понимается просто. РК никогда не представляет собой идеальной прямой или гладкой кривой без перегибов. При заточке |
|
13-10-2021 10:11
oldTor
Мифической? Ну пипец, приплыли.
Что, снова ссылки на литературу давать? Надоело уже. Вы в ней ничего не вычитали, а там и про технологическую память всё написано и про происходящее в дефектном слое. А определяется всё это, наиболее общим образом и кратко в ГОСТ: Вот статья - изучайте, причём имейте в виду, что это лишь один частный пример, а вообще многообразие всего этого намного больше. "... by removing the damaged layer that is unavoidably formed by grinding."
" "Трещины, возникающие в обрабатываемом материале в результате механической обработки, образуют дефектный слой. Глубина такого слоя в 3: 50 раз больше, чем значение параметра Ra [4, 15, 17, 19 и др.]. Этот слой снижает прочность деталей, может привести к дальнейшему росту трещин от статической усталости, особенно при перепадах температур. Глубина поверхностного слоя с разрушенной кристаллической структурой в 3:4 раза больше глубины рисок от зерен круга [17]. Следует отметить, что глубина дефектного слоя взаимосвязана с параметрами шероховатости, возникающей при механической обработке. Чем интенсивнее процесс шлифовки, то есть чем выше производительность, тем больше параметр шероховатости Ra и глубже дефектный слой, в котором распространяются трещины [11, 17, 21, 23]. Более прочные материалы растрескиваются на меньшую глубину, чем менее прочные [28, 29]. Доминирующее влияние на глубину дефектного слоя оказывают материал абразива, размер абразивных зерен шлифовального круга и радиус округления их вершин, физико-механические свойства обрабатываемого материала и режимы шлифования [17]. При абразивной обработке пористых материалов имеют место как процессы микроскалывания, так и процессы объемно-пластического деформирования [1, 5, 6, 9, 30]. Вероятность возникновения того или иного процесса разрушения припуска зависит от физико-механических и химических свойств порошкового материала и режимов абразивной обработки. С увеличением скорости круга глубина дефектного слоя уменьшается, а с увеличением давления на обрабатываемую заготовку - растет. Выбор типа и характеристики шлифовального круга, допустимого дисбаланса круга и режимов шлифования необходимо в жесткой связи с заданными характеристиками качества поверхностного слоя детали и исходными характеристиками заготовки. Для определения характера развития трещин некоторые исследователи применяли метод индентирования. Непосредственно под индентором находится зона пластической (необратимой) деформации из которой зарождаются четыре основных типа трещин: радиальные, медианные (срединные), боковые (латеральные) и конические [27, 29]. Существуют некоторые расхождения относительно очередности образования трещин, появление которых при вдавливании острых пирамид во всех экспериментах регистрировалось датчиком акустической эмиссии [29]. При скольжении пирамидального индентора появляются две медианные трещины по направлению диагоналей пирамиды и боковые трещины. Медианные трещины совпадают с направлением скольжения и развиваются впереди индентора. Изучению закономерностей возникновения и роста трещин при взаимодействии с единичным зерном геометрически определенной формы посвящена также группа работ [31, 32]. Изучение процессов взаимодействия абразива и поверхности монокристалла [28] свидетельствует о существовании при определенных условиях всех указанных типов трещин не только при вдавливании индентора, но и при резке реальными абразивными зернами. На формирование дефектного слоя и его глубину может влиять и тепловой поток из зоны контакта абразивных зерен с материалом заготовки при предельных величинах которого в поверхностном слое заготовки возникают термоупругие напряжения, вызывающие возникновение и рост размеров (в зависимости от теплофизических свойств обрабатываемого материала, размера дефекта, его ориентации и расположения по глубине относительно поверхностного слоя) уже существующих трещин [33]. При шлифовании в поверхностном слое под действием силового и теплового полей возникает напряженно-деформированное состояние поверхностных слоев обрабатываемой заготовки, которое формирует дефектный слой." Источник: Далее приводить не буду - и так это тут оффтоп уже. А ранее в темах было и про дефектный слой и в неметаллических материалах, например в керамике, стекле - да, при заточке керамических ножей тоже блин образуется дефектный слой, но вам бы со стальными усвоить, куда уж дальше-то если уже кипу книг давали, а прочитанное не усвоено, вы вообще русский язык понимаете? НАУЧИТЕСЬ ЧИТАТЬ И ВДУМЫВАТЬСЯ В ПРОЧИТАННОЕ. А то уже достали! Вопросы, вопросы, вопросы, на которые полно ответов, а начинаешь разжёвывать - реакция как в анекдоте про человека с синдромом дауна: "пап, а что такое море". Пока что словесная шелуха исходит от вас. И вовсе ничего "не просто". Уж для вас - так точно. |
|
13-10-2021 10:25
shapirus
замечу между делом, что указание номера страницы в теме не имеет смысла, поскольку количество постов на странице не является постоянной величиной, а может меняться от юзера к юзеру. по возможности избегайте этого и ссылайтесь на конкретные сообщения.
|
|
13-10-2021 10:35
darki83
+100500. Поражает то, что люди пишут абсолютную чушь ничем не обоснованную и не подтвержденную практикой. |
|
13-10-2021 10:41
shapirus
вот тут дефектный слой показан непосредственно: видна корреляция его глубины с рельефом обработанной абразивом поверхности. вопрос о характеристиках этого слоя, впрочем, в рамках этой статьи не раскрывается. трещин, кстати, никаких не наблюдается. подповерхностные трещины, возникающие в процессе заточки в карбидах высоколегированной стали, показаны тут: scienceofsharp.com сразу следует предостеречь от поспешных выводов, которые радостно сделали многие люди с не основывающимися на металловедческих исследованиях убеждениями: мол, агааа, а мы же говорили, что алмазы портят сталь! но, нет, нифига, если внимательно читать статью и комментарии к снимкам, то можно понять, что дело вовсе не в алмазах, а в циклических перегибах металла вблизи и за пределами линии пересечения плоскостей заточных фасок. повреждения карбидов от воздействия собственно абразива есть, но они распространяются на малую глубину и, как обычно, уходят вместе со снимаемым металлом по мере перехода к более тонким стадиям обработки. если делать выводы из этой статьи, то следует говорить скорее не о вреде алмазов, а о вреде избыточного давления и неподходящих для определенных сталей слишком малых углов заточки, заставляющих зону вблизи режущей кромки испытывать чрезмерные для данной стали пластические деформации.
|
|
13-10-2021 11:01
inok1
Поражает то, что здесь не принято разговаривать друг с другом с тем хотя бы минимальным уровнем уважения, без которого диалог невозможен. Окрики, одёргивание... Впрочем, в чужой монастырь со своим уставом не ходят. Всем спасибо. |
|
13-10-2021 11:13
shapirus
делайте скидку на то, что интересующееся всей этой темой общество, обитающее, в частности, на ганзе, в эволюционном плане пока еще незрело и находится где-то посередине между темными веками религиозного мракобесия и торжеством научного метода познания. от сопутствующих всему связанному с религиозностью методов ведения дискуссии оно, в среднем, поэтому избавилось еще не полностью, несмотря на то, что одной ногой из этого болота уже кое-как выбирается. |
|
13-10-2021 11:14
L_YV
Полностью поддерживаю! |
|
13-10-2021 11:30
darki83
Скажу лично по своему опыту. Как по мне ТБ выполняется двойную функцию: хорошо справляется с заусенцем (при переходе на каждый последующий камень его делаю), так заодно и борется с "мифическими")) дефектными слоями. У каждой стали этот слой выражен в большей или меньшей степени, но ТБ всеравно делаю на грубых этапах заточки, дабы исключить в перспективе появления косяков при заточке, о которых рассказывал Евгений на первых страницах форума.
|
|
13-10-2021 14:52
oldTor
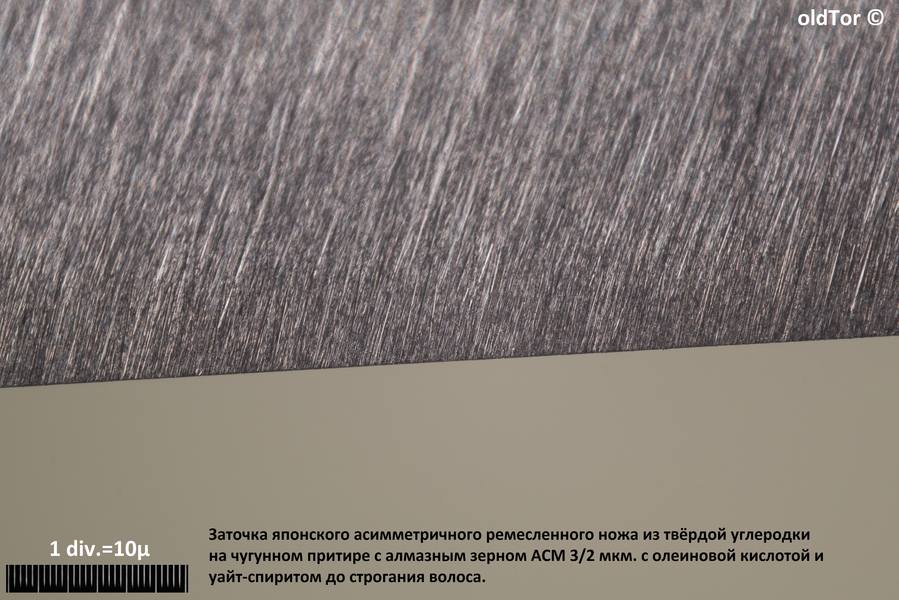
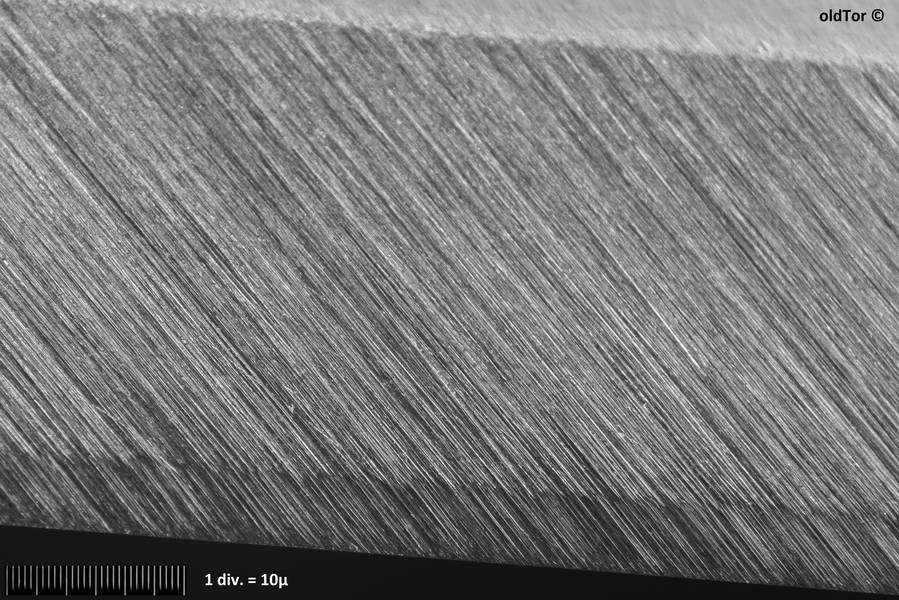
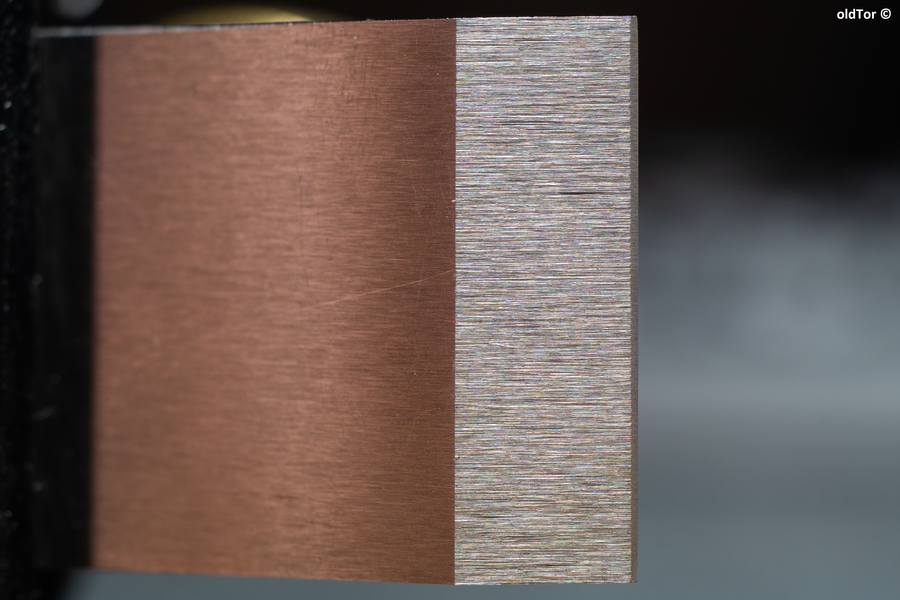
У вас - может быть и никогда. И никогда не будет, пока таков подход. Вот, первый попавший под руку пример - нож со строго прямолинейной РК - прямая тут есть, "перегибов" нет: И это - как раз заточка, а не доводка. Или вот другой - направка после заточки - доводка опять-таки не выполнялась, а весь вариант такой заточки вкупе с направкой - сделан ради повышения агрессии реза - РК "в нитку" гладенькая с выраженным рельефом рисок, при том, на фасках: Или вот ещё, из недавнего - рубанок (к слову - у него, как и многих рубанков - с завода выполнен тех. барьер после создания заточной фаски, и предполагается, о чём часто в сопроводительной брошюрке пишут, что пользователь после этого будет создавать вторую фаску) - отклонение от прямой есть мизерное к самым уголкам - общая линия РК - прямая. Конечно, тут не микрофото, а всего лишь макро, но и на фото ещё грубоватая заточка на вашите показана - где тут "перегибы" или отклонение от прямой, за исключением специально выполненного мизерного скругления к уголкам? Но иногда получается. А если нет - вот как раз и есть темы вроде этой, чтобы объяснить, как это получать не при случайном стечении обстоятельств, а стабильно и повторяемо. Прежде чем говорить, что что-то невозможно и не бывает, стоит выяснить - не бывает _вообще_ или только у вас. А то у вас получается мифотворчество из разряда заключительных реплик мартышки в басне "мартышка и очки". |
|
13-10-2021 15:27
shapirus
если говорить строго, то нельзя. все зависит от того, в каком масштабе мы наблюдаем линию РК. то, что невооруженному глазу кажется идеально ровным, под лупой уже будет иметь изъяны, а та в свою очередь покажет ровным то, что окажется щербатым при рассмотрении под оптическим микроскопом, ну и так далее. строгий идеал будет достижим, и то не на полные сто процентов, только в монокристалле без дефектов (существующем только в теории или в масштабе, может, десятков-сотен атомов), при абсолютном нуле температуры, который на практике тоже недостижим. поэтому надо обозначить какие-то допуски, когда мы говорим о равномерности РК. например, можно поставить задачу получить неравномерность РК в плоскости симметрии клинка (то же самое и в других плоскостях) не более характерной ширины риски данного абразива. или, скажем, нескольких ширин. или задать это в абсолютных величинах или относительно возможностей, которые дает определенный метод оптического наблюдения или другого контроля. |
|
13-10-2021 15:57
oldTor
Понятно, что РК будет иметь какую-то шероховатость. Но про диапазоны таковой вообще не было сказано!)))) Да я и не ожидал) Было сказано "прямая линия или гладкая кривая без перегибов".
(оцените качество формулировки!) Я это понимаю как то, что РК будучи приложена к поверочной плоскости, будет касаться вершинами шероховатости её равномерно по всей длине прямолинейного участка без сильно отличающихся от значения шероховатости провалов и выступов. То же самое - с контрольной криволинейной поверхностью и проверкой криволинейной же РК по ней. Мне кажется, в ракурсе "вводной" сформулированной на уровне "прямая линия или гладкая кривая без перегибов" этого более чем достаточно. Насчёт "координат и привязок для сопоставления": У меня, навскидку, на микрофото представленных, погрешность выходит сопоставима со средним значением достижимой тонкости РК (именно РК, а не микрозаусенца или фольги при оверхонинге) на подавляющем большинстве ручного режущего инструмента из широкого диапазона сталей - т.е. около 2мкм. Вот это значение я считаю вполне адекватной привязкой сопоставления "ровности и гладкости" РК с её тонкостью, для сталей в нормальной термичке и с достаточно мелкой структурой. Хотя, на микрофото с направкой - я показал такой результат по х12мф от Чебуркова - а у неё структура совсем не мелкая. Хотя и помельче, чем у х12мф "обычного серийного разлива". Можно и увеличить допуск, делая поправку на кучу ножей из сталей в абы какой термичке, у которых крупноватое зерно или чрезмерная насыщенность карбидами, и особенно, делая скидку на то, что некоторые тут только "нержу за 2 бакса"(с) затачивают, у которой обычно структура оставляет желать сильно лучшего - редкие карбиды хрома конского размера там сплошь и рядом попадаются. Так что я предложу привязку к значению, скажем, тройному - т.е. пусть будет порядка 6мкм. Или даже, для круглого счёта возьмём 10мкм.! Годится? )) С меньшим же допуском, чем я уже показал, я могу сделать. При заточке. Хотя считаю, что это имеет практический смысл только при доводке и то не всегда. "Характерная ширина риски данного абразива" не годится как критерий, так как это переменная величина в зависимости от состояния абразива, затачиваемой стали, её структуры в т.ч., угла заточки (от чего зависит упругость РК) и пр. Более того - я не раз показывал, как легко и просто делается разная эта самая ширина риски на разных фасках одного клинка, в зависимости от действий заточника. |
|
|